 English
 中文简体
 Español
 Português
 Deutsch
 русский
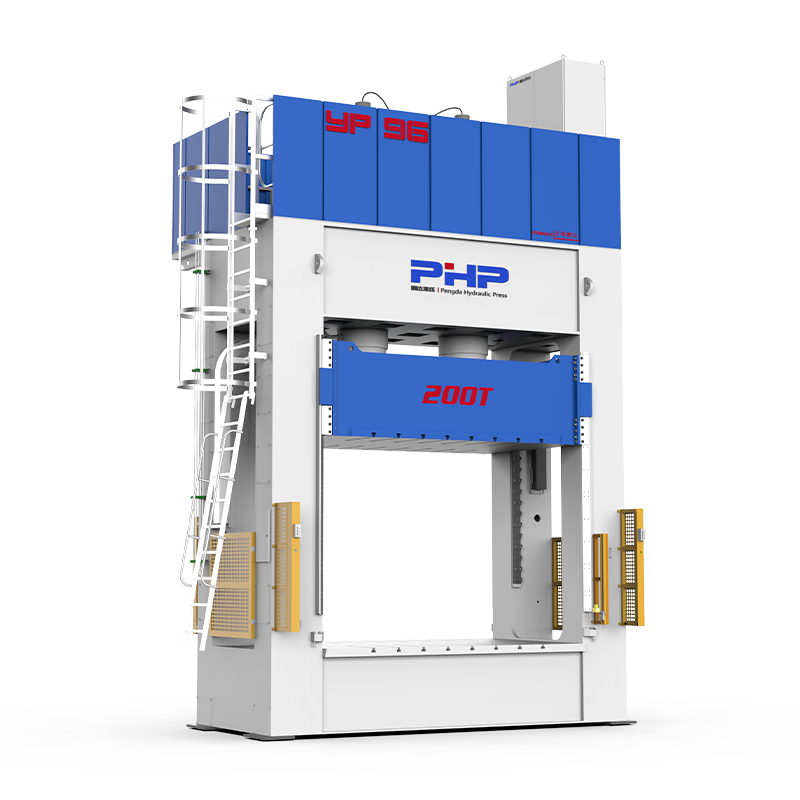

A produção de uma peça SMC não termina quando a prensa de moldagem por compressão é aberta. A maioria dos componentes moldados ainda requer corte de bordas, usinagem de furos, remoção de rebarbas, recortes ou acabamento dimensional antes da montagem.
O método de corte pode afetar diretamente a precisão dimensional, a qualidade da aresta, o tempo de ciclo, o consumo da ferramenta, a geração de poeira e, em última análise, o custo por componente acabado.
Para painéis automotivos, gabinetes elétricos, componentes de baterias, peças de eletrodomésticos e outros produtos moldados por compressão, os fabricantes geralmente escolhem entre roteamento CNC, corte por jato de água abrasivo, corte de matrizes, serragem ou retificação, corte manual e, em aplicações selecionadas, corte a laser.
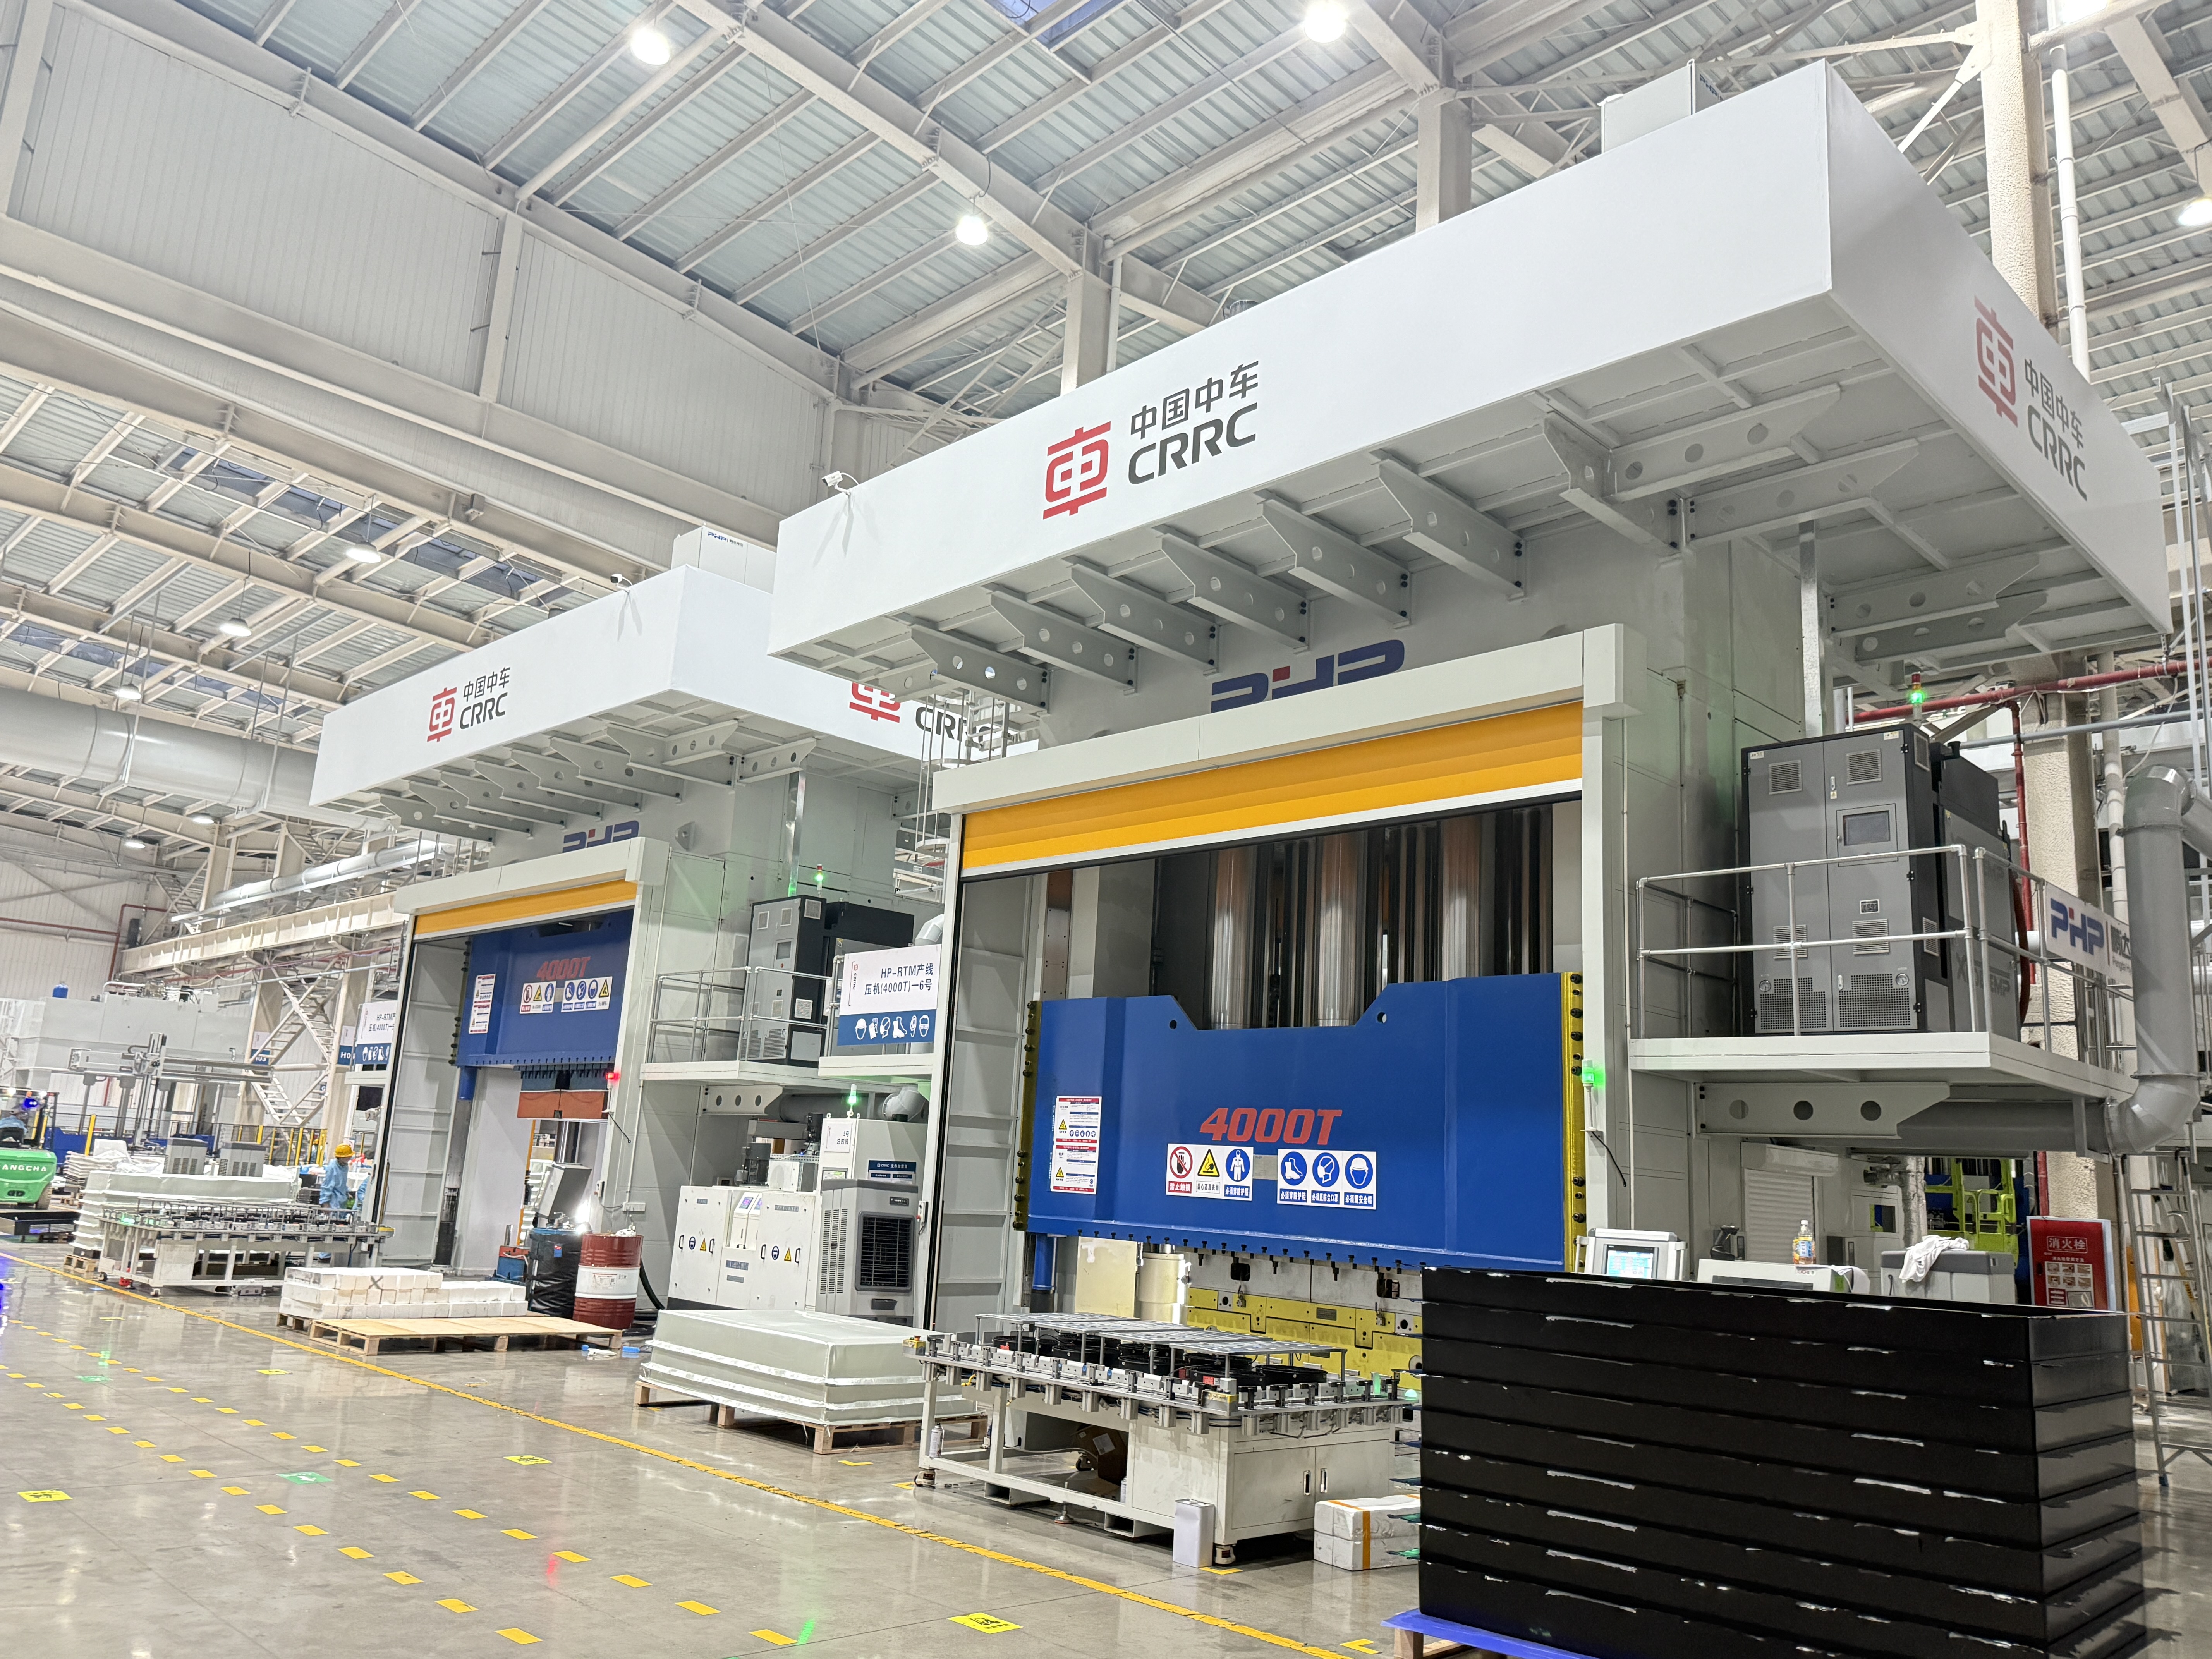
Não existe um método melhor para cada componente SMC. A escolha correta depende da geometria da peça, formulação SMC, espessura da parede, volume de produção, requisitos de tolerância, acabamento posterior e nível de automação necessário.
Conteúdo
- 1 Como escolher um método de corte de peça SMC
- 2 Roteamento CNC, jato de água, corte de matrizes e outros métodos
- 3 Exemplo: Cortar uma peça SMC de 200 × 300 × 3,5 mm
- 4 Fixação e células de corte SMC automatizadas
- 5 Controle de poeira, segurança do trabalhador e manuseio de resíduos
- 6 Inspeção e acabamento pós-acabamento
- 7 Qual método de corte SMC é mais econômico?
- 8 Planejando uma linha de produção SMC
- 9 Perguntas frequentes
- 9.1 Como escolho o melhor método de corte para uma peça SMC?
- 9.2 Quais configurações CNC devem ser usadas para roteamento SMC?
- 9.3 As peças SMC podem ser cortadas a laser?
- 9.4 Como o movimento pode ser evitado durante rotas de alta velocidade?
- 9.5 Como o pó de corte da SMC deve ser controlado?
- 9.6 Como os custos de roteamento CNC e corte de matriz se comparam?
Como escolher um método de corte de peça SMC
Uma decisão prática de corte deve começar com cinco perguntas:
- Qual é o volume de produção anual?
- Quão complexo é o contorno de corte?
- Que tolerância dimensional é necessária?
- Qual é a espessura e abrasivo do material SMC?
- O processo de corte será manual, baseado em CNC ou integrado em uma célula de produção automatizada?
Para protótipos e pequenas tiragens de produção, processos flexíveis, como roteamento CNC e corte por jato de água, geralmente evitam o custo de ferramentas de corte dedicadas. Para uma produção automotiva estável e de alto volume, o corte de matrizes pode justificar um investimento inicial muito maior em ferramentas devido ao seu curto tempo de ciclo.
O roteamento CNC ocupa o meio termo. É programável, adequado para furos e perfis complexos, podendo ser incorporado em células de produção robóticas ou automáticas.
| Método de corte | Aplicação Típica | Volume de produção | Flexibilidade | Potencial de precisão | Custo inicial de ferramentas |
|---|---|---|---|---|---|
| Roteamento CNC | Contornos complexos, furos, ranhuras | Baixo para alto | Alto | Alto | Médio |
| Jato de água abrasivo | Perfis compostos espessos ou difíceis | Baixo a médio | Muito alto | Alto | Médio |
| Corte de matriz/prensa | Peças de produção repetitivas | Alto | Baixo | Alto after tooling validation | Alto |
| Corte com serra/abrasivo | Bordas retas ou simples | Baixo a médio | Médio | Médio | Baixo |
| Corte manual | Protótipo, reparo, acabamento secundário | Baixo | Muito alto | Dependente do operador | Baixo |
| Corte a laser | Aplicações selecionadas de compósitos finos ou especiais | Dependente do aplicativo | Alto | Potencialmente alto | Alto |
Exemplo 1: Componente externo automotivo de alto volume
Considere um painel automotivo SMC produzido em 60.000 peças por ano com um design estável e uma linha de acabamento repetível.
Uma operação de corte de molde dedicada ou uma célula de corte CNC altamente automatizada pode proporcionar melhor economia do que usinar repetidamente cada aresta em uma máquina de uso geral.
O maior investimento em ferramentas é distribuído por dezenas de milhares de peças.
Exemplo 2: Gabinete para equipamentos de energia de baixo volume
Agora considere um gabinete SMC produzido com apenas 2.000 peças por ano, com diversos tamanhos de produto e alterações regulares de engenharia.
Uma fresadora CNC ou sistema de jato de água normalmente é mais fácil de reprogramar do que uma matriz de corte dedicada.
Um processo híbrido também pode fazer sentido. O corte por jato de água pode remover grandes seções rapidamente, seguido por roteamento CNC de furos de montagem, interfaces críticas e recursos de alta tolerância.
Roteamento CNC, jato de água, corte de matrizes e outros métodos
SMC contém reforço, resina e, muitas vezes, cargas minerais. Esses ingredientes tornam o material muito diferente da usinagem de alumínio ou de termoplásticos não preenchidos.
Fibras de vidro, fibras de carbono e enchimentos podem acelerar o desgaste da ferramenta. Estudos de usinagem publicados no SMC mostraram que as forças de corte aumentam à medida que as ferramentas se desgastam, o que significa que a condição da ferramenta deve ser tratada como uma variável do processo, em vez de simplesmente esperar por uma falha visível da ferramenta.
Roteamento CNC
O roteamento CNC é uma das soluções mais versáteis para corte SMC.
Ele pode processar:
- contornos externos;
- buracos e aberturas;
- slots;
- recursos de montagem;
- acabamento de bordas;
- múltiplas variantes de peças usando diferentes programas CNC.
Para o desenvolvimento inicial do processo, os fabricantes podem avaliar velocidades do fuso na faixa de aproximadamente 12.000 a 24.000 rpm com ferramentas adequadas de corte de compósitos de pequeno diâmetro. As taxas de avanço podem começar em torno de 1–6 m/min e depois ser otimizadas através de testes de corte.
Estes números são pontos de partida para o desenvolvimento de processos e não configurações universais.
Os parâmetros finais dependem da carga de fibra, conteúdo de carga, espessura, geometria da fresa, diâmetro da ferramenta, rigidez do fuso, rigidez do acessório, acabamento de borda necessário e desempenho de extração.
As ferramentas de metal duro podem ser usadas para muitas aplicações, enquanto as ferramentas com revestimento de diamante ou PCD podem ser avaliadas onde o desgaste abrasivo se torna um grande custo de produção.
Uma estratégia útil de mudança de ferramentas não é simplesmente:
Substitua o cortador após X peças.
Em vez disso, monitore:
- comprimento de corte acumulado;
- carga do fuso;
- força de corte, se disponível;
- rugosidade das bordas;
- quebra de rebarbas ou fibras;
- desvio dimensional.
A ferramenta deve ser trocada quando a deterioração mensurável da qualidade começar, e não de acordo com uma contagem universal arbitrária de peças.
Corte abrasivo com jato de água
A usinagem abrasiva com jato de água remove o material sem criar a mesma zona afetada pelo calor associada ao corte térmico.
É, portanto, atraente para componentes compósitos onde é importante minimizar os danos térmicos.
Variáveis típicas de desenvolvimento de processos incluem:
- pressão da água;
- taxa de fluxo abrasivo;
- tamanho de partícula abrasiva;
- diâmetro do bico;
- distância de afastamento;
- velocidade de deslocamento;
- estratégia perfurante.
Os sistemas industriais podem operar aproximadamente na faixa de pressão de 250 a 400 MPa, com abrasivos de granada, como aproximadamente 80 mesh, frequentemente usados como ponto de partida para testes de processo.
No entanto, aumentar a velocidade transversal simplesmente para reduzir o tempo de ciclo pode aumentar a conicidade do corte ou reduzir a qualidade da aresta inferior.
Pesquisas envolvendo corte por jato de água abrasivo de SMC de fibra cortada demonstraram que condições operacionais adequadas podem produzir superfícies relativamente uniformes com arrancamento limitado da fibra.
Morrer ou pressionar o corte
O corte de matrizes é particularmente atraente quando:
- o volume de produção é alto;
- a geometria da peça é estável;
- as linhas de acabamento se repetem de parte para parte;
- O takt time curto é importante.
A ferramenta de corte deve ser projetada em torno do componente moldado real, e não apenas da geometria nominal do CAD.
A contração do molde, o retorno elástico, o empenamento da peça, a variação de espessura e a repetibilidade do posicionamento afetam a precisão do corte final.
A força de prensagem necessária deve ser calculada a partir do perímetro total de corte, espessura do material, resistência efetiva ao cisalhamento, número de recursos de corte simultâneos e um fator de segurança de engenharia apropriado.
Por esta razão, afirmar que cada componente SMC necessita de uma tonelagem de corte fixa específica seria enganoso.
A principal desvantagem do corte e vinco é o investimento em ferramentas. Se o projeto do componente mudar com frequência, a modificação ou substituição da matriz de acabamento poderá eliminar grande parte da vantagem econômica.
Corte a laser
O corte a laser oferece movimento rápido sem contato e programação CNC flexível, mas não deve ser automaticamente considerado a solução preferida para SMC.
Matrizes de resina termofixa e fibras de reforço respondem de maneira diferente à energia térmica concentrada. Dependendo da formulação do material e das condições do laser, os possíveis problemas incluem:
- degradação da matriz;
- descoloração;
- bordas carbonizadas;
- geração de fumaça;
- zonas afetadas pelo calor;
- mudanças nas superfícies de ligação.
Por esta razão, os parâmetros do laser, como potência, posição focal, gás auxiliar, velocidade de varredura e número de passagens, devem ser desenvolvidos através de testes de cupom com a formulação real do SMC.
Para muitos componentes SMC convencionais de fibra de vidro, roteamento, jato de água ou corte mecânico são mais fáceis de qualificar.
Exemplo: Cortar uma peça SMC de 200 × 300 × 3,5 mm
Considere um componente de gabinete simplificado com os seguintes requisitos:
- Tamanho da peça: 200 × 300 mm
- Espessura: 3,5 mm
- Caminho de corte aproximado: 1.000 mm
- Tolerância necessária: ±0,30 mm
- Volume anual: 40.000 peças
- Vários furos de montagem perfurados
Para roteamento CNC, o tempo de usinagem pode ser estimado como:
Tempo de corte = comprimento do percurso ÷ avanço efetivo
Se for validado um avanço efetivo programado de 3 m/min:
1,0 m ÷ 3 m/min ≈ 20 segundos
Isso não significa que o ciclo completo da peça seja de 20 segundos.
O cálculo da produção também deve incluir:
- carregamento de robô ou operador;
- localização da peça;
- aproximação e retração da ferramenta;
- usinagem de furos;
- descarregamento;
- remoção de poeira;
- mudanças de ferramentas;
- subsídio de inspeção.
Se o carregamento, o posicionamento, a perfuração, o roteamento e o descarregamento resultarem em um ciclo total de 50 segundos, esse número — e não o tempo de corte teórico — deverá ser usado para o planejamento da capacidade.
Para 40.000 peças estáveis por ano, um fabricante deve então comparar o custo anual de usinagem com o custo amortizado e o takt time mais curto do corte dedicado da matriz.
Essa é a maneira correta de comparar processos economicamente.
Fixação e células de corte SMC automatizadas
Equipamentos de corte precisos não podem compensar a má fixação do trabalho.
As peças SMC podem conter superfícies curvas, espessuras de parede variáveis, nervuras moldadas e distorção residual. Força de fixação excessiva pode deformar a peça durante a usinagem e causar erros dimensionais após sua liberação.
As opções de acessórios comuns incluem:
Dispositivos de vácuo
As luminárias a vácuo fornecem força de retenção distribuída e carregamento rápido, especialmente para componentes grandes em formato de concha.
Eles são eficazes quando há área de vedação suficiente disponível.
Fixação Mecânica
Os grampos mecânicos proporcionam uma retenção positiva mais forte, mas devem ser posicionados fora de superfícies cosméticas ou de medição críticas.
Aplicar pressão de fixação excessiva em paredes SMC sem suporte pode distorcer temporariamente o componente.
Localização de pinos e ninhos dedicados
Um acessório de produção geralmente combina um agrupamento de contorno com pinos de localização e grampos selecionados.
Uma estratégia de referência 3-2-1 pode ser usada quando apropriado para estabelecer um sistema de coordenadas de máquina repetível, evitando restrições excessivas desnecessárias.
O acessório deve fornecer espaço abaixo do caminho de corte para que o cortador não entre em contato com o acessório.
Uma sequência automatizada robusta pode ser assim:
Prensa de compressão SMC → Desmoldagem robótica → Resfriamento/estabilização → Posicionamento de peças → CNC ou corte robótico → Perfuração → Remoção de poeira → Inspeção
A automação também pode incluir:
- carga e descarga de robôs;
- troca automática de ferramentas;
- monitoramento de vácuo;
- sensores de confirmação de fixação;
- orientação baseada na visão;
- monitoramento de carga do fuso;
- contadores de vida útil da ferramenta;
- intertravamentos de segurança.
Para os fabricantes que avaliam uma célula de corte automatizada, o ROI deve ser calculado a partir da redução total da mão de obra, da melhoria do tempo takt, da redução de refugos, do consumo de ferramentas, do tempo de atividade, da manutenção e do volume de produção – e não apenas do preço de compra do robô.
Controle de poeira, segurança do trabalhador e manuseio de resíduos
O corte mecânico do SMC curado pode gerar partículas finas contendo resina curada, fibras de reforço e cargas minerais.
O perfil exato de perigo depende da formulação do SMC, portanto a Ficha de Dados de Segurança do fornecedor do material deve sempre ser revisada antes de projetar o sistema de extração.
A primeira prioridade deve ser controlar a contaminação na sua origem.
Para roteamento CNC, isso geralmente significa:
extração no nível da ferramenta ou célula de corte fechada → dutos → sistema de coleta de pó
Para lixamento e acabamento abrasivo, as capas devem ser posicionadas o mais próximo possível do ponto de geração de poeira.
Quando for necessária proteção respiratória, a seleção do respirador deve ser baseada no contaminante identificado e na exposição medida, em vez de atribuir automaticamente a mesma máscara para cada operação.
É necessária atenção especial se a formulação de SMC contiver sílica cristalina. Nos Estados Unidos, o padrão de sílica cristalina respirável da indústria geral da OSHA define um nível de ação de 25 μg/m³ e um limite de exposição permitido de 50 μg/m³ como um TWA de 8 horas.
O estireno também deve ser avaliado quando for relevante para o sistema ou processo de resina específico. Não se deve presumir que a usinagem de cada componente SMC totalmente curado crie a mesma exposição ao estireno.
Os resíduos de acabamento coletados devem ser mantidos contidos e separados dos restos de produção em geral. As instalações devem determinar as opções de descarte ou reciclagem de acordo com a composição do material, as regras locais sobre resíduos, a contaminação e as capacidades dos prestadores de serviços de reciclagem disponíveis.
Inspeção e acabamento pós-acabamento
Um componente aparado deve ser avaliado usando critérios ligados à sua função real.
Os métodos de inspeção típicos incluem:
- paquímetros digitais para dimensões simples;
- medidores go/no-go para produção repetitiva;
- medição de perfil;
- inspeção óptica;
- Digitalização 3D;
- máquinas de medição por coordenadas para geometria crítica.
Um plano de inspeção pode definir:
| Recurso | Exemplo de controle |
|---|---|
| Dimensão geral aparada | Tolerância de desenho |
| Posição do furo de montagem | Tolerância de posição do ponto de referência |
| Fuga de borda | Limite visual ou dimensional máximo permitido |
| Rebarba/fibra solta | Sem interferência na montagem |
| Raio da borda | Desenho ou exigência do cliente |
| Borda cosmética | Amostra de referência aprovada |
Os requisitos devem vir do desenho do componente e da especificação do cliente, em vez de usar um padrão universal de qualidade de borda SMC.
Após o corte, as peças podem exigir escovação, lixamento, rebarbação localizada, remoção de poeira, preparação de revestimento ou vedação de bordas.
Se aparecer quebra excessiva de fibra, simplesmente adicionar uma operação de lixamento manual pode ocultar o sintoma sem corrigir o processo.
O fabricante deve investigar:
- ferramentas desgastadas;
- avanço incorreto ou velocidade do fuso;
- suporte de fixação inadequado;
- vibração;
- má estratégia de entrada ou saída;
- geometria moldada inconsistente.
Qual método de corte SMC é mais econômico?
O menor custo por hora-máquina não produz necessariamente o menor custo da peça.
Uma comparação útil deve incluir:
Custo por peça aceita = custo da máquina mão de obra ferramentas amortização amortização da matriz amortização consumíveis manutenção sucata retrabalho
O roteamento CNC geralmente oferece um equilíbrio atraente entre flexibilidade e precisão.
O jato de água é útil para corte não térmico flexível e geometrias difíceis.
O corte dedicado da matriz torna-se cada vez mais atraente quando o volume anual é alto e o design do componente é estável.
O corte manual continua útil para protótipos e retrabalho, mas torna-se difícil de controlar à medida que o volume de produção aumenta.
O corte a laser deve ser avaliado somente após a confirmação de que a formulação real do SMC pode atender aos requisitos de danos térmicos e de qualidade da borda.
Para muitas linhas de produção, a melhor solução não é um processo, mas uma combinação de moldagem, manuseio automatizado, corte, perfuração, limpeza e inspeção.
Planejando uma linha de produção SMC
Idealmente, os requisitos de corte devem ser considerados antes da finalização da linha de moldagem por compressão.
A geometria da peça, o empenamento esperado, os locais de referência, a posição do flash, o takt time de produção, a acessibilidade do robô e os requisitos de usinagem posteriores podem influenciar o planejamento da prensa e da automação.
concentra-se em equipamentos de moldagem por compressão SMC e soluções de produção para componentes compósitos industriais.
Ao avaliar um novo projeto SMC, fornecer as seguintes informações ajuda os engenheiros a desenvolver um conceito de produção mais prático:
- Desenho de peça SMC ou modelo 3D;
- formulação de materiais;
- dimensões máximas dos componentes;
- peso e espessura da peça;
- força de moldagem necessária;
- volume de produção anual;
- tempo de ciclo alvo;
- tolerância dimensional;
- requisitos de corte e perfuração;
- nível de automação desejado.
Considerar as operações de moldagem e pós-moldagem em conjunto pode ajudar a evitar a criação de um processo de moldagem rápido que simplesmente move o gargalo da produção a jusante.
Perguntas frequentes
Como escolho o melhor método de corte para uma peça SMC?
Comece com volume anual, geometria, espessura, tolerância, formulação de material e investimento permitido em ferramentas. O roteamento CNC oferece alta flexibilidade, o jato de água evita o corte térmico e o corte de matriz dedicado costuma ser atraente para produtos estáveis de alto volume.
Quais configurações CNC devem ser usadas para roteamento SMC?
Não existe uma configuração universal. A velocidade do fuso, o avanço, o diâmetro da fresa, o design do canal, o material da ferramenta e a direção de corte devem ser estabelecidos através de testes usando o SMC real. O desgaste da ferramenta deve ser monitorado porque pode afetar tanto a força de corte quanto a qualidade da aresta.
As peças SMC podem ser cortadas a laser?
Algumas formulações de SMC podem ser processadas a laser, mas a degradação térmica, a descoloração, os vapores e as bordas afetadas pelo calor devem ser avaliadas. O roteamento mecânico ou o corte por jato de água costumam ser mais fáceis de qualificar para componentes SMC convencionais.
Como o movimento pode ser evitado durante rotas de alta velocidade?
Use locais de referência repetíveis, suporte de apoio adequado, zonas de vácuo ou grampos posicionados corretamente e espaço livre ao redor do caminho do cortador. Evite fixar o componente de uma forma que o deforme temporariamente.
Como o pó de corte da SMC deve ser controlado?
Capture a poeira o mais próximo possível do ponto de corte usando a extração de ferramenta ou uma célula de corte fechada conectada a um sistema de coleta de poeira apropriado. A avaliação da exposição e a seleção do EPI devem basear-se na composição real do SMC e nas condições medidas do local de trabalho.
Como os custos de roteamento CNC e corte de matriz se comparam?
O CNC tem custos mais baixos de ferramentas dedicadas e é mais fácil de reprogramar, enquanto o corte de matrizes requer mais ferramentas iniciais, mas pode fornecer ciclos de repetição muito mais curtos. Volume anual, vida útil do produto, frequência de mudança de projeto, mão de obra, desgaste de ferramentas e refugo devem ser incluídos na comparação.