 English
 中文简体
 Español
 Português
 Deutsch
 русский
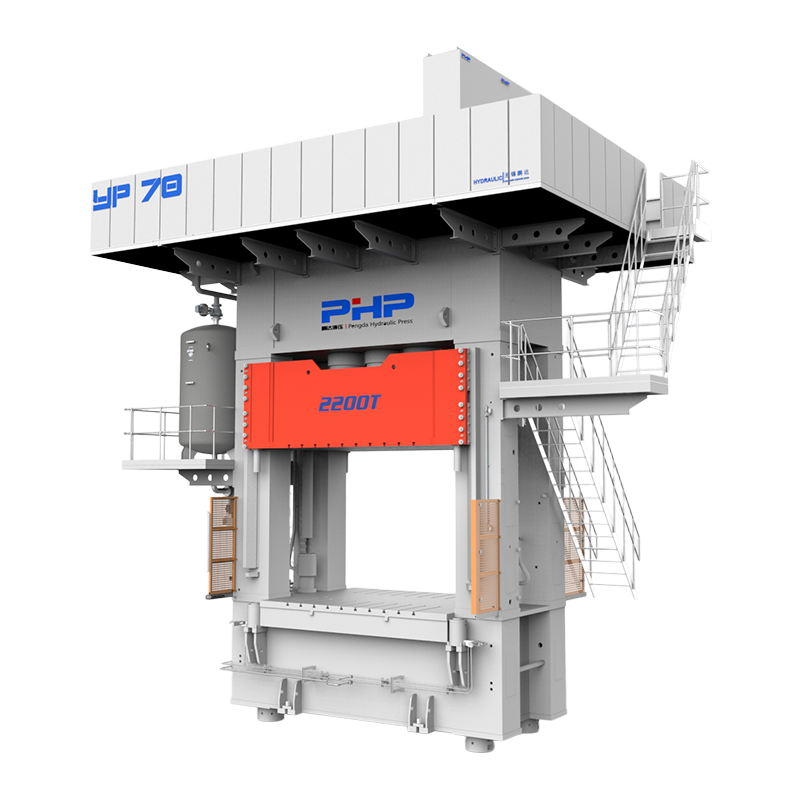
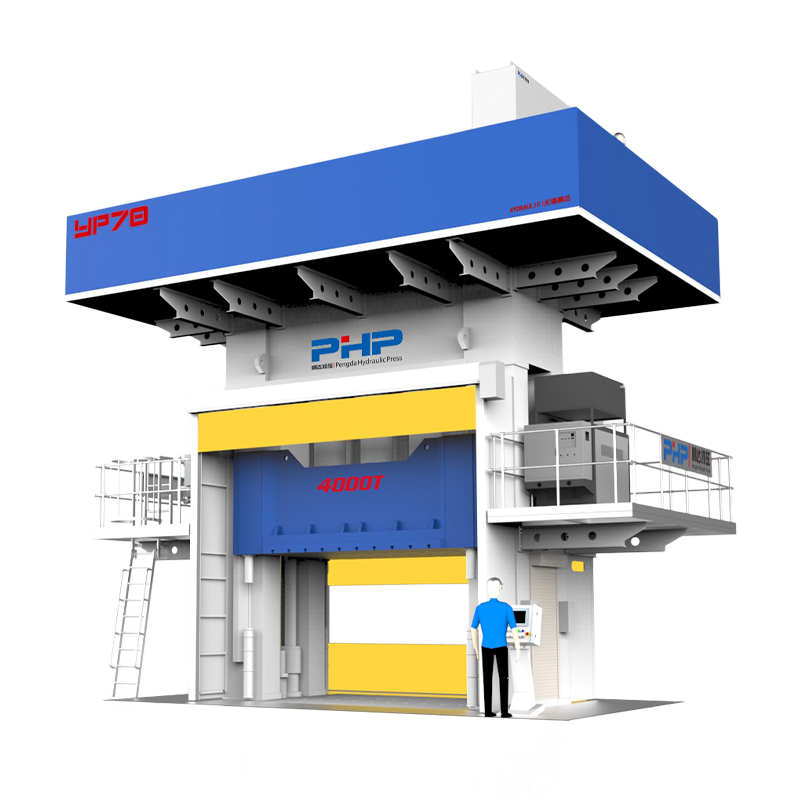
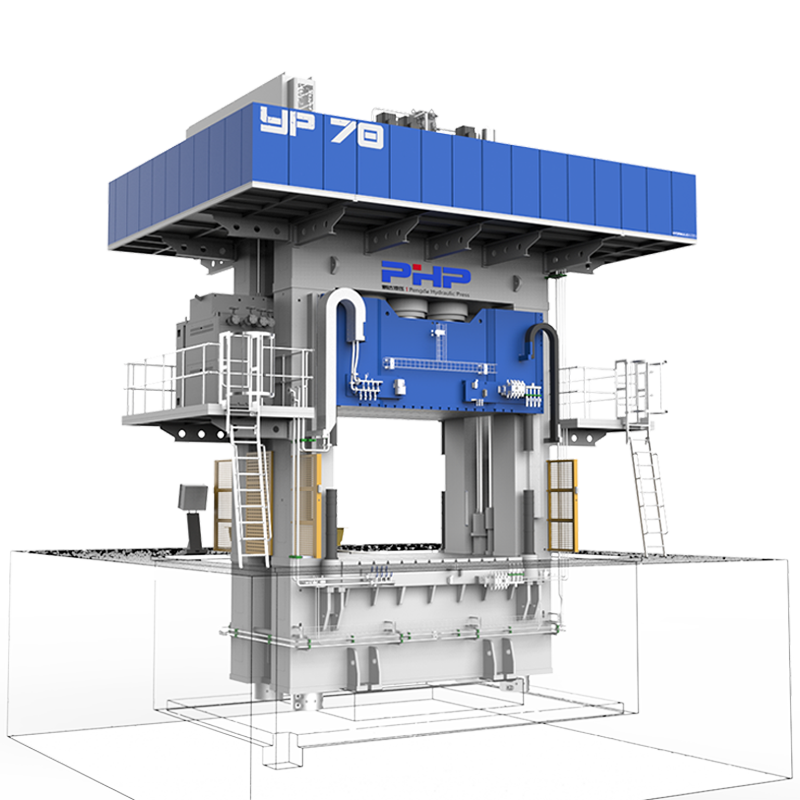
O Sheet Molding Compound (SMC) tornou-se um material compósito importante para fabricantes automotivos que buscam construção leve, resistência à corrosão, integração de peças e produção repetível de alto volume. No entanto, o sucesso da fabricação de SMC automotivo depende de muito mais do que colocar material em um molde aquecido. Condição do material, projeto de carga, temperatura do molde, perfil de fechamento da prensa, pressão de moldagem, tempo de cura, precisão do ferramental e controle de qualidade, todos trabalham juntos como um sistema de produção.

Para OEMs automotivos, fornecedores de nível 1 e empresas de moldagem de compósitos, compreender o processo completo de fabricação de peças automotivas da SMC é essencial ao planejar uma nova linha de produção ou selecionar uma prensa hidráulica. Este guia explica o processo desde a preparação do material até a inspeção da peça acabada, com atenção especial aos parâmetros de prensagem e moldagem que influenciam a qualidade, o tempo de ciclo e a consistência da produção.
Conteúdo
- 1 1. Da folha SMC à peça automotiva acabada: o processo completo de fabricação
- 2 2. Materiais SMC automotivos e sua influência na moldagem
- 3 3. Parâmetros de moldagem por compressão e otimização do tempo de ciclo
- 4 4. Projeto de molde e prensa para peças automotivas SMC
- 5 5. Controle de Qualidade, Defeitos e Qualificação Automotiva
- 6 Vantagens e limitações do SMC para fabricação automotiva
- 7 Planejando uma linha de produção automotiva SMC?
- 8 Perguntas frequentes
- 8.1 Quais materiais são normalmente usados em SMC automotivo?
- 8.2 Que temperatura e pressão são usadas para moldagem por compressão SMC automotiva?
- 8.3 Como você calcula a tonelagem da prensa hidráulica necessária para uma peça automotiva SMC?
- 8.4 Quais parâmetros da prensa têm maior influência na qualidade do SMC?
- 8.5 Como os fabricantes podem reduzir o tempo de ciclo das peças automotivas da SMC?
- 8.6 Quais são os defeitos de moldagem SMC mais comuns?
- 8.7 Quais requisitos de qualidade se aplicam aos componentes automotivos SMC?
- 8.8 A sucata de produção da SMC pode ser reciclada?
1. Da folha SMC à peça automotiva acabada: o processo completo de fabricação
O SMC automotivo geralmente chega à planta de moldagem como material de folha amadurecida protegida por filmes transportadores. Ao contrário da moldagem por injeção, onde os pellets são derretidos e injetados através de um sistema de canal, a moldagem por compressão SMC começa com uma quantidade e disposição predeterminadas de material em folha, conhecida como moldagem por injeção. cobrar .
Preparação de material e projeto de carga
A chapa SMC é primeiramente condicionada de acordo com as recomendações do fornecedor do material. Operadores ou sistemas de corte automatizados removem então o filme transportador, cortam as folhas nos formatos necessários e pesam-nas para atingir a massa de carga especificada.
A colocação da carga é crítica. O material nem sempre cobre toda a cavidade do molde antes da prensagem. Em vez disso, a carga pode ocupar apenas parte da área projetada da cavidade, de modo que o material flua durante a compressão. A cobertura ideal depende da geometria da peça, conteúdo de fibra, nervuras, saliências, espessura da parede, requisitos de superfície e direção aceitável do fluxo de fibra.
Carregamento do molde e fechamento da prensa
A carga preparada é colocada no molde inferior aquecido. Dependendo do volume de produção, o carregamento pode ser manual ou realizado por robôs e sistemas de movimentação automatizados.
A prensa segue então um perfil de fechamento controlado, em vez de simplesmente passar de aberta para fechada em uma velocidade. Uma sequência prática de SMC geralmente inclui:
- abordagem rápida para reduzir o tempo não produtivo;
- contato controlado com a carga SMC;
- fechamento lento da moldagem para controlar o fluxo do material;
- aumento de pressão à medida que a cavidade se aproxima da espessura final;
- retenção de pressão enquanto a resina termofixa cura; e
- liberação controlada de pressão seguida de abertura do molde.
Este perfil de movimento de vários estágios é especialmente importante para grandes componentes automotivos porque o fechamento descontrolado pode mover as fibras excessivamente, reter ar, criar flashes ou produzir enchimento irregular.
Aplicações automotivas
O SMC é adequado para componentes de veículos de passageiros e comerciais onde moldagem de grandes áreas, resistência à corrosão, isolamento elétrico, estabilidade dimensional ou design leve são valiosos. As aplicações típicas podem incluir painéis externos da carroceria, proteções da parte inferior da carroceria, estruturas frontais, tampas e gabinetes de baterias, painéis estruturais, caixas elétricas, suportes internos e componentes da carroceria de veículos comerciais.
2. Materiais SMC automotivos e sua influência na moldagem
SMC não é um único material padronizado. As classes automotivas podem diferir consideravelmente na química da resina, reforço de fibra de vidro, carga mineral, aditivos de controle de encolhimento, sistema de cura, pigmentação e outros aditivos de processamento.
Uma formulação convencional pode utilizar uma matriz termofixa à base de poliéster insaturado reforçada com fibra de vidro picada. Outros sistemas de resina podem ser selecionados quando a resistência química, o desempenho da temperatura, o comportamento da chama, as propriedades elétricas ou outros requisitos específicos da aplicação se tornam mais importantes.
| Variável material | Função principal | Efeito na moldagem por compressão |
| Sistema de resina | Forma a matriz termofixa | Influencia a viscosidade, temperatura de cura, taxa de cura e desempenho final |
| Conteúdo de fibra de vidro | Fornece reforço | Um reforço mais alto pode aumentar a resistência ao fluxo e a força de moldagem necessária |
| Comprimento da fibra | Influencia o comportamento mecânico | Afeta a orientação do fluxo, a força e o comportamento de enchimento |
| Enchimentos minerais | Modifique o custo, a redução e o comportamento dimensional | Influencia a densidade, a viscosidade, o acabamento superficial e o preenchimento do molde |
| Aditivos de baixo perfil | Controlar o encolhimento da moldagem | Pode melhorar a qualidade da superfície e a estabilidade dimensional |
| Maturidade material | Estabelece consistência de folha adequada | Afeta diretamente o manuseio, a viscosidade e a repetibilidade do fluxo |
| Temperatura de carga | Determina a condição inicial de processamento | Pode influenciar a viscosidade inicial e o comportamento de enchimento |
Por esta razão, uma prensa hidráulica não deve ser configurada apenas a partir de uma especificação genérica SMC. O tipo de material automotivo selecionado deve ser avaliado juntamente com a geometria do molde e os requisitos de produção.
3. Parâmetros de moldagem por compressão e otimização do tempo de ciclo
A fase de moldagem é onde o desempenho da prensa tem maior influência na produção automotiva de SMC. A temperatura, a pressão, a posição, a velocidade e o tempo devem permanecer suficientemente repetíveis de ciclo para ciclo.
Temperatura do molde
Muitos sistemas SMC convencionais utilizam moldes aquecidos aproximadamente na 140–160°C alcance. Isto deve ser tratado como uma região inicial de engenharia e não como uma especificação universal. O ponto de ajuste real depende da química da resina, do sistema iniciador, da espessura da peça, da distância do fluxo e da qualidade de superfície necessária.
A uniformidade da temperatura pode ser tão importante quanto a temperatura média do molde. Uma área mais quente pode começar a curar prematuramente enquanto o material ainda está fluindo para outro lugar, enquanto uma área mais fria pode exigir um tempo de cura mais longo ou produzir uma cura incompleta.
Pressão de moldagem e tonelagem de prensa
A pressão de moldagem também varia significativamente. Muitos componentes SMC convencionais podem iniciar o desenvolvimento do processo aproximadamente no 3,5–10MPa região, enquanto enchimento difícil, materiais altamente reforçados ou peças estruturais complexas podem exigir valores mais elevados, aproximando-se ou excedendo 10–15 MPa .
A tonelagem necessária da prensa hidráulica deve, portanto, ser calculada principalmente a partir da área de moldagem projetada e da pressão necessária da cavidade:
Uma margem de engenharia deve então ser considerada para variação de material, carregamento irregular, sensibilidade ao flash, desenvolvimento de processo e requisitos de produção futuros. Selecionar uma prensa SMC apenas com base no peso da peça acabada pode levar a sérios subdimensionamentos.
Tempo de cura e retenção de pressão
Um período de retenção de pressão ou cura de aproximadamente 60–180 segundos pode ser uma referência preliminar útil para muitas aplicações SMC do tipo automotivo, embora componentes mais espessos e certas formulações possam exigir ciclos mais longos.
Tentar reduzir o tempo do ciclo simplesmente aumentando a temperatura do molde é arriscado. Se a superfície começar a curar antes que a carga tenha fluido completamente, podem aparecer pequenos disparos, linhas de solda, mau preenchimento das nervuras ou defeitos superficiais.
De onde normalmente vêm as melhorias no tempo de ciclo
- reduzindo a abordagem desnecessária da imprensa e o tempo de retorno;
- otimizar a transição entre controle de posição e controle de pressão;
- melhorando a uniformidade do aquecimento do molde;
- estabilização do peso e posicionamento da carga;
- usando corte, carga e descarga automatizada;
- otimizar a janela de cura específica do material;
- usando corte paralelo ou operações downstream; e
- registrar curvas de ciclo para identificar variação do processo.
As modernas prensas hidráulicas servo-controladas são particularmente úteis onde são necessários múltiplos estágios de velocidade e pressão. O controle de malha fechada permite que a receita da máquina defina a velocidade de aproximação, posição de contato, velocidade de moldagem, rampa de pressão, pressão de retenção, movimentos de liberação e retorno de forma independente.
4. Projeto de molde e prensa para peças automotivas SMC
A moldagem automotiva de alto volume exige que o molde e a prensa sejam projetados juntos. Ter tonelagem suficiente não significa automaticamente que uma prensa possa operar um molde SMC específico.
Parâmetros importantes de correspondência entre pressão e molde incluem:
- área de moldagem projetada para calcular a força necessária;
- dimensões do molde para determinar o tamanho da placa;
- altura do molde fechado para seleção de luz natural por máquina;
- distância de abertura necessária para cálculo de curso;
- requisitos de extração de peças para liberação de luz natural e automação;
- peso do molde para placas e projeto estrutural;
- zonas de aquecimento para uniformidade de temperatura; e
- paralelismo e rigidez da placa para espessura de cavidade consistente.
Para o molde em si, a ventilação deve permitir que gases e ar presos escapem durante o fluxo do material. Terrenos flash e áreas de transbordamento devem ser projetados de acordo com o comportamento do material, em vez de serem tratados como algo secundário. A ventilação inadequada pode contribuir para porosidade, queimaduras e enchimento incompleto, enquanto o projeto de transbordamento inadequado pode aumentar o desperdício de material.
Grandes moldes automotivos também devem fornecer distribuição térmica estável. Os layouts de canal de aquecimento ou aquecedor elétrico devem minimizar zonas quentes e frias em amplas superfícies do molde. Inserções, ejetores e recursos locais devem ser projetados de modo que não interfiram no fluxo do material ou criem orientação descontrolada das fibras.
5. Controle de Qualidade, Defeitos e Qualificação Automotiva
Uma linha de produção automotiva SMC precisa de controle de qualidade em três níveis: controle de entrada de materiais, monitoramento do processo de moldagem e validação de peças acabadas.
Monitoramento de processos
Os registros de produção podem incluir peso da carga, lote de material, temperatura do molde, posição de fechamento, velocidade de moldagem, pressão de pico, pressão de retenção, tempo de cura e tempo total de ciclo. O rastreamento dessas variáveis ajuda os fabricantes a estabelecer uma janela de processo estável e a investigar defeitos usando dados reais da máquina em vez de suposições do operador.
Inspeção típica de peça acabada
Dependendo do componente e da especificação do cliente, a inspeção pode incluir verificações visuais de superfície, medição dimensional, inspeção CMM, testes de densidade, testes de tração ou flexão, testes de impacto, avaliação de absorção de água, análise térmica como DSC e métodos de inspeção não destrutivos selecionados para estruturas críticas de segurança.
| Defeito Comum | Possíveis causas | Direção Corretiva Típica |
| Porosidade / vazios | Ar retido, ventilação deficiente, perfil de fechamento inadequado | Revise o posicionamento da carga, a ventilação e a velocidade de fechamento do molde |
| Tiro curto | Carga insuficiente, fluxo deficiente, cura prematura ou pressão inadequada | Verifique o peso da carga, temperatura, distância do fluxo e pressão |
| Flash excessivo | Carga excessiva, pressão excessiva ou condição da ferramenta | Revise a massa de carga, o perfil de pressão e a condição do molde |
| Deformação | Cura irregular, desequilíbrio térmico ou orientação da fibra | Revise a distribuição de temperatura, padrão de carga e suporte de resfriamento |
| Ondulação da superfície | Fluxo de material, encolhimento ou variação de temperatura | Otimize a condição do material, a temperatura da ferramenta e o perfil de fluxo |
| Delaminação | Condição do material, ar preso ou consolidação insuficiente | Revise o manuseio de materiais, layout de carga e pressão de moldagem |
Documentação de qualidade automotiva
Para programas OEM e Tier-1, a aprovação de peças vai além de uma simples inspeção dimensional. Dependendo do nível do cliente e da cadeia de fornecimento, os fabricantes podem precisar trabalhar dentro de um sistema de gestão de qualidade baseado na IATF 16949 e suportar requisitos como APQP, PPAP, PFMEA, Planos de Controle, MSA, SPC, rastreabilidade e estudos de capacidade de processo.
O pacote de qualificação exato varia de acordo com o OEM e os requisitos específicos do cliente. Ford, General Motors, Stellantis, BMW, Volkswagen e outros fabricantes automóveis podem manter os seus próprios requisitos adicionais, pelo que o plano de produção e inspeção deve ser estabelecido a partir da especificação aplicável do cliente, em vez de assumir uma lista de verificação de aprovação universal.
Vantagens e limitações do SMC para fabricação automotiva
A SMC oferece diversas vantagens para componentes automotivos. Peças grandes e geometricamente complexas podem muitas vezes ser moldadas por compressão em uma única ferramenta, permitindo que nervuras, ressaltos, recursos de montagem e outras funções sejam integrados em um único componente. O material também oferece resistência à corrosão, isolamento elétrico e uma relação favorável entre rigidez e peso.
No entanto, o SMC não é automaticamente a solução de menor custo para todas as peças. Prensas de alta capacidade e grandes moldes aquecidos exigem um investimento inicial significativo. O fluxo de material e a orientação das fibras devem ser gerenciados com cuidado, as superfícies de boa aparência exigem um controle de processo mais rígido e a reciclagem de compósitos termofixos permanece mais complicada do que a refusão de termoplásticos convencionais.
O caso de negócios mais forte normalmente aparece quando a integração de componentes, a resistência à corrosão, a leveza, a liberdade de design e a repetibilidade de alto volume justificam o investimento em ferramentas e equipamentos.
Planejando uma linha de produção automotiva SMC?
desenvolve soluções de prensas hidráulicas e servo-controladas para SMC e outras aplicações de moldagem por compressão de compósitos.
Para um novo projeto SMC automotivo, forneça o desenho da peça, área de moldagem projetada, classe de material SMC, dimensões do molde, peso do molde, tempo de ciclo alvo, volume de produção anual, método de aquecimento necessário e requisitos de automação .
Essas informações podem ser usadas para avaliar a tonelagem adequada da prensa, dimensões da placa, luz natural, curso, configuração de aquecimento do molde, controle de pressão e posição, automação de carga/descarga e configuração geral da linha de produção.
Entre em contato com Wuxi PengdaHZ para discutir seus requisitos de prensa SMC ou linha automatizada de moldagem de compósitos.
Perguntas frequentes
Quais materiais são normalmente usados em SMC automotivo?
O SMC automotivo geralmente consiste em um sistema de resina termoendurecível, reforço de fibra de vidro picada, cargas minerais, aditivos de controle de encolhimento, agentes de cura e aditivos de processamento. A formulação exata depende dos requisitos estruturais, superficiais, térmicos, elétricos e de resistência química.
Que temperatura e pressão são usadas para moldagem por compressão SMC automotiva?
Muitos materiais SMC convencionais utilizam temperaturas de molde em torno de 140–160°C. As pressões de moldagem preliminares podem normalmente ficar entre 3,5 e 10 MPa, enquanto peças estruturais difíceis podem exigir pressões mais altas. Os parâmetros finais devem sempre ser baseados nas recomendações do fornecedor do material selecionado e validados por testes de molde.
Como você calcula a tonelagem da prensa hidráulica necessária para uma peça automotiva SMC?
Um cálculo preliminar multiplica a área de moldagem projetada pela pressão necessária na cavidade. Uma margem de engenharia apropriada é então adicionada de acordo com o projeto do molde, variação do material, carga da cavidade e requisitos de produção.
Quais parâmetros da prensa têm maior influência na qualidade do SMC?
Variáveis importantes incluem velocidade de fechamento do molde, transição de posição para pressão, pressão de moldagem, estabilidade de pressão, tempo de cura, uniformidade de temperatura do molde, paralelismo da placa e repetibilidade entre ciclos de moldagem.
Como os fabricantes podem reduzir o tempo de ciclo das peças automotivas da SMC?
O tempo de ciclo pode ser reduzido encurtando os movimentos de prensa não produtivos, otimizando a janela de cura específica do material, melhorando o aquecimento do molde, automatizando a preparação e o manuseio da carga, estabilizando a colocação da carga e movendo o corte ou operações secundárias para fora da estação de moldagem, quando for prático.
Quais são os defeitos de moldagem SMC mais comuns?
Problemas comuns incluem porosidade, fotos curtas, flash excessivo, ondulação da superfície, empenamento e delaminação. O diagnóstico deve considerar a condição do material, o projeto da carga, a temperatura do molde, a ventilação, a velocidade de fechamento da prensa, o histórico de pressão e as condições de cura em conjunto.
Quais requisitos de qualidade se aplicam aos componentes automotivos SMC?
Os requisitos dependem do OEM, do cliente Tier-1 e do componente. Os programas automotivos podem envolver sistemas de qualidade IATF 16949 juntamente com APQP, PPAP, PFMEA, Planos de Controle, MSA, SPC, rastreabilidade, estudos de capacidade e testes de produtos específicos do cliente.
A sucata de produção da SMC pode ser reciclada?
O SMC é um compósito termofixo, portanto a sucata curada não pode simplesmente ser derretida e remoldada como um termoplástico. Dependendo do material e da infraestrutura regional de resíduos, as opções podem incluir a redução mecânica do tamanho e a reutilização como enchimento, recuperação na indústria de cimento, processos especializados de reciclagem de compósitos ou outras rotas aprovadas de gestão de resíduos. Os fabricantes devem avaliar a rota de acordo com os regulamentos locais e os requisitos de sustentabilidade do cliente.