 English
 中文简体
 Español
 Português
 Deutsch
 русский
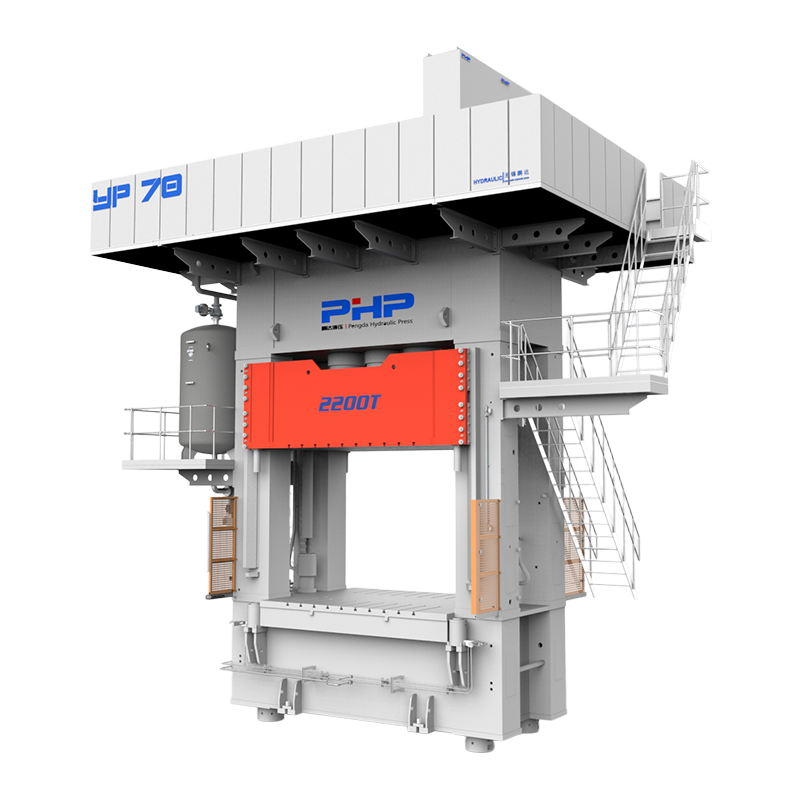
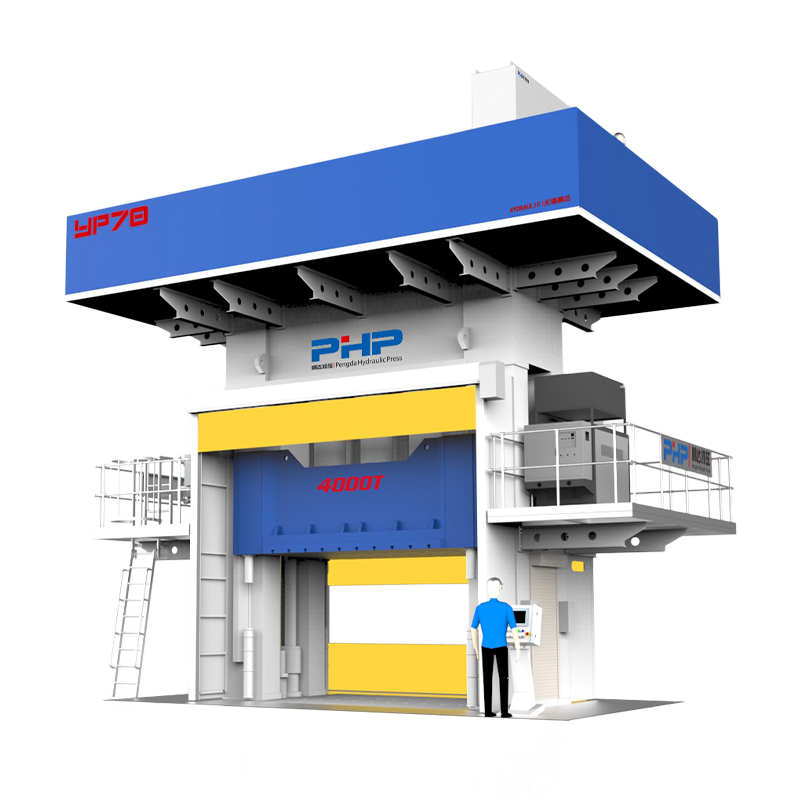
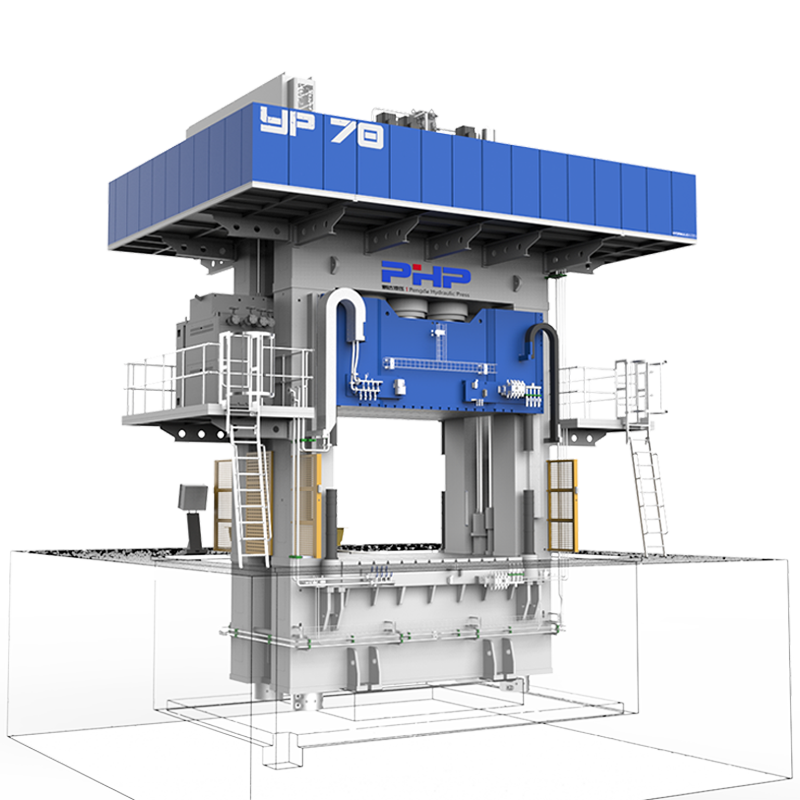
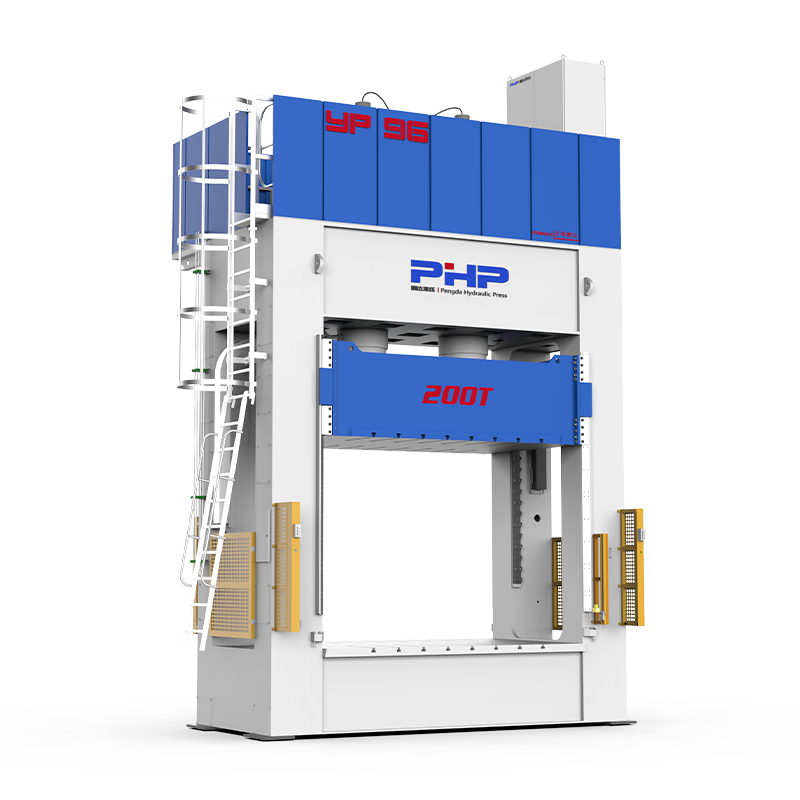
O corte CNC geralmente é mais adequado para geometrias complexas, volumes de produção mais baixos, protótipos e peças SMC que ainda podem exigir alterações de engenharia. Uma prensa de acabamento dedicada torna-se cada vez mais atraente quando o design do componente é estável, os volumes de produção são altos e é necessário um takt time curto.
Para muitos componentes SMC de automóveis e caminhões, entretanto, a solução mais econômica não é necessariamente um processo ou outro. Uma célula de produção híbrida pode usar uma prensa de corte para remoção de perímetro e abertura em alta velocidade, mantendo a usinagem CNC para furos críticos ou recursos complexos.
As peças SMC frequentemente saem do processo de moldagem por compressão com rebarbas ou com características que ainda requerem furos, janelas, acabamento de bordas ou correção dimensional. A escolha do processo de corte secundário afeta não apenas a qualidade da aresta, mas também o investimento em ferramentas, os requisitos de mão de obra, a capacidade de produção, a automação e o custo total por componente acabado.
Este guia de Equipamento inteligente Co. de Wuxi PengdaHZ, Ltd. compara o corte CNC e as prensas de corte do ponto de vista da engenharia e da produção.
Conteúdo
- 1 1. Corte CNC versus prensa de corte: como funcionam os dois processos
- 2 2. Precisão, tolerâncias e requisitos de ferramentas
- 3 3. Tempo de ciclo, rendimento e ROI
- 4 4. Considerações sobre automação, manutenção e segurança
- 5 5. Quando uma estratégia híbrida de prensa CNC faz sentido
- 6 6. Como escolher entre corte CNC e prensa de corte
- 7 Perguntas frequentes: Corte CNC vs Prensa de corte para peças SMC
- 8 Discuta seus requisitos de corte SMC com PengdaHZ
1. Corte CNC versus prensa de corte: como funcionam os dois processos
No corte CNC, um componente moldado SMC é posicionado em um acessório dedicado enquanto uma fresadora, fuso ou sistema de corte robótico segue um caminho programado. A mesma estação pode aparar o perfil externo, usinar ranhuras, produzir furos e remover material local de áreas difíceis.
A principal vantagem é a flexibilidade. Se a geometria da aresta mudar, os fabricantes podem muitas vezes modificar o programa CNC e, quando necessário, o acessório, em vez de construir uma matriz de corte completamente nova. Isso torna o CNC particularmente útil durante a produção de protótipos, lançamento de produtos, fabricação de baixo e médio volume e produção de vários modelos.
No entanto, a usinagem SMC apresenta desafios específicos. Como o material curado normalmente contém fibras de reforço, o cortador trabalha através de uma matriz polimérica e de um reforço abrasivo. À medida que a condição da ferramenta se deteriora, os fabricantes podem observar fibras expostas, distorção, arrancamento da fibra, bordas lascadas, danos locais na matriz ou aumento das forças de corte.
Uma prensa de corte adota uma abordagem diferente. O componente moldado está localizado dentro de ferramentas de corte dedicadas e a prensa aplica a força necessária para remover rebarbas, cortar o perímetro ou perfurar aberturas. Muitas vezes, vários recursos podem ser processados durante um único ciclo de impressão.
| Fator de Processo | Corte CNC | Prensa de corte |
| Flexibilidade de produção | Alto | Abaixe quando o dado for concluído |
| Mudanças de engenharia | Geralmente mais fácil de acomodar | Pode exigir modificação da matriz |
| Contornos 3D complexos | Adequado para CNC robótico ou multieixos | Possível, mas o ferramental se torna mais complexo |
| Tempo de ciclo | Depende do caminho total de corte | Potencialmente muito curto para geometria estável |
| Ferramentas iniciais dedicadas | Geralmente mais baixo | Geralmente mais alto |
| Alto-volume unit cost | Pode ser limitado pelo tempo de usinagem | Pode diminuir quando o ferramental for amortizado |
Para painéis externos da carroceria, componentes de caminhões, coberturas estruturais, carcaças de baterias e outros componentes SMC grandes, a geometria também deve ser considerada. Uma aresta fina sem suporte pode vibrar durante a usinagem CNC, enquanto uma peça com suporte inadequado pode rachar ou quebrar durante o corte da prensa.
2. Precisão, tolerâncias e requisitos de ferramentas
É tentador dizer que o CNC é a opção de “alta precisão” e uma prensa de corte é a opção de “alta velocidade”, mas a produção real é mais complicada.
A precisão do CNC depende de toda a cadeia do processo: variação dimensional da peça moldada, empenamento, seleção de referência, rigidez do acessório, condição do fuso, deflexão da fresa, parâmetros de corte e desgaste da ferramenta, todos influenciam a dimensão acabada.
Um fabricante pode, por exemplo, especificar uma tolerância de posição mais restrita para furos de montagem do que para um perímetro exterior não funcional. Nessa situação, o CNC pode ser mantido para os recursos de montagem mesmo que o perímetro principal seja processado por uma prensa de corte.
Importante: a precisão do posicionamento da máquina não deve ser confundida com a tolerância da peça SMC acabada. A máquina CNC pode posicionar com muito mais precisão do que o próprio componente moldado pode localizar repetidamente no acessório.
As ferramentas de corte para SMC devem ser selecionadas de acordo com o tipo de reforço, conteúdo de fibra de vidro, espessura da parede, qualidade de borda necessária e quantidade de produção. Ferramentas de metal duro são comuns para usinagem de compósitos, enquanto soluções revestidas ou à base de diamante podem ser avaliadas quando o desgaste abrasivo se torna um importante fator de custo.
Em vez de especificar que uma fresa deve sempre ser substituída após um número fixo de componentes, uma estratégia de produção mais confiável é monitorar:
- qualidade final;
- desvio dimensional;
- carga do fuso;
- forças de corte;
- vibração da ferramenta;
- distância de corte acumulada.
Como estimar a força de prensagem de corte
Uma prensa de corte não deve ser selecionada simplesmente de acordo com a área projetada do componente SMC. O perímetro de corte, a espessura da parede, o comportamento do material, a quantidade de furos, a disposição das matrizes e se os recursos são recortados simultaneamente, todos afetam a carga necessária.
Força de corte conceitual ≈ Perímetro de corte efetivo × Espessura do material × Resistência efetiva ao cisalhamento × Fator de segurança do processoA seleção da prensa deve considerar adicionalmente as dimensões da matriz, a luz natural, o curso, o tamanho do reforço, o carregamento descentralizado, a velocidade de aproximação, a velocidade de retorno, o espaço de automação e o takt de produção necessário.
Ao solicitar equipamento, o fabricante deve, portanto, fornecer a classe SMC, desenho da peça ou modelo 3D, espessura, perímetro de corte completo, dimensões do furo e da abertura, tolerância alvo, quantidade anual e tempo de ciclo alvo.
3. Tempo de ciclo, rendimento e ROI
A vantagem económica mais forte do CNC é geralmente o seu compromisso relativamente baixo com ferramentas dedicadas. A vantagem econômica mais forte do corte por prensa é a capacidade de processar geometria estável rapidamente, uma vez que a matriz tenha sido desenvolvida.
Considere dois componentes hipotéticos do SMC. A Parte A é produzida em 4.000 unidades por ano e passa por alterações de design a cada poucos meses. A Parte B é um painel automotivo produzido em 100.000 unidades por ano com um design estável e um takt de linha rigoroso.
Mesmo que ambos os componentes possam ser tecnicamente processados utilizando qualquer um dos métodos, os seus requisitos económicos são muito diferentes.
| Condição de produção | Processo geralmente vale a pena avaliar primeiro |
| Peças de protótipo | CNC |
| Revisões frequentes de CAD | CNC |
| Várias variantes em uma linha | CNC |
| Contorno multieixo complexo | Corte CNC / robótico |
| Produção em massa estável | Prensa de corte |
| Tempo takt muito curto | Prensa de corte |
| Alto volume with several critical machined features | Prensa híbrida CNC |
Calcule o volume do ponto de equilíbrio em vez de adivinhar
Não existe uma quantidade anual universal pela qual todo fabricante deva mudar de CNC para uma prensa de corte. A decisão deve ser calculada de acordo com o componente real.
Quantidade de equilíbrio = Investimento adicional em ferramentas de corte ÷ (Custo CNC por peça - Custo de corte de prensa por peça)Exemplo apenas ilustrativo:
Uma empresa estima que ferramentas de corte dedicadas exigem US$ 70.000 a mais de investimento inicial do que seu acessório CNC. Seu custo calculado de corte CNC é de US$ 6,00 por componente, enquanto o corte automatizado de prensa é estimado em US$ 2,50 por componente.
Economia por peça = US$ 3,50
Quantidade de ponto de equilíbrio simples = US$ 70.000 ÷ US$ 3,50 = 20.000 componentes .
Isso não significa que 20.000 peças sejam uma regra do setor. Altere o custo do ferramental, a taxa de mão de obra, o consumo da fresa, a utilização da máquina, a taxa de refugo, a vida útil do produto ou a exigência de takt e o resultado muda imediatamente.
Um cálculo adequado do ROI deve incluir a depreciação do equipamento, acessórios ou matrizes, mão de obra direta, consumíveis, extração de poeira, inspeção, sucata, manutenção, tempo de inatividade, automação e o número esperado de anos que o componente permanecerá em produção.
4. Considerações sobre automação, manutenção e segurança
As células de produção CNC e de prensagem podem operar com carga e descarga robótica, mas seus designs de células são diferentes.
Uma célula de corte CNC pode incluir um robô de seis eixos ou centro de usinagem multieixos, identificação de acessórios, posicionamento assistido por laser ou visão, troca automática de ferramentas, monitoramento de carga do fuso, detecção de quebra de ferramenta, proteção fechada e sistema de extração de poeira.
O gerenciamento de poeira merece atenção especial na usinagem de SMC reforçado com fibra de vidro. Uma célula fechada e um sistema de extração adequado podem ajudar a controlar os detritos de usinagem transportados pelo ar e, ao mesmo tempo, reduzir a contaminação de guias, acessórios, sensores e outros equipamentos de produção.
Uma célula de prensagem de corte pode incluir:
- transferência robótica da estação de moldagem;
- orientação de peças ou estação de resfriamento;
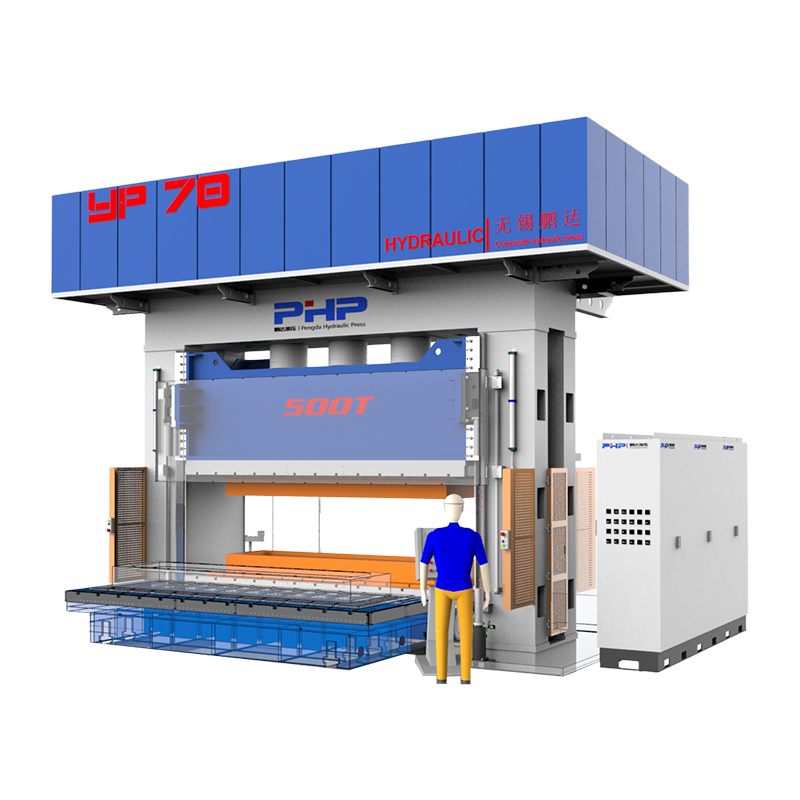
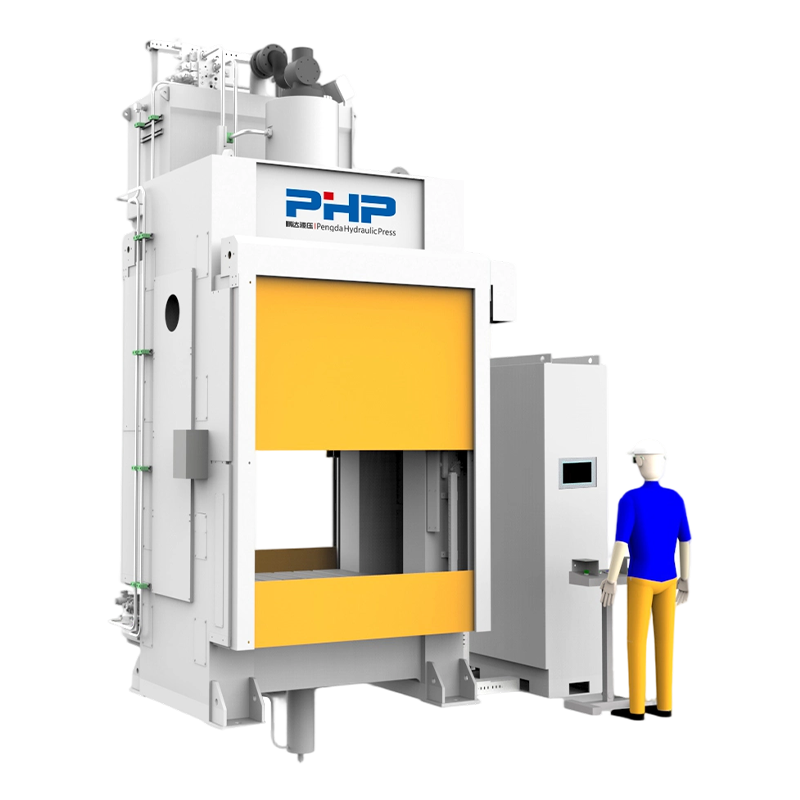
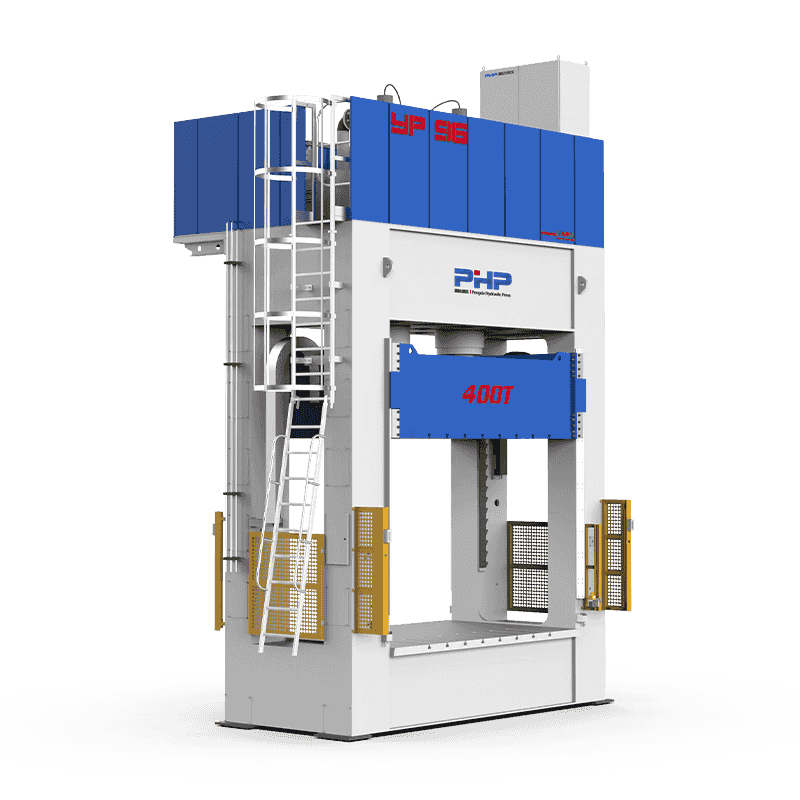
- matriz de acabamento e prensa hidráulica;
- separação de sucata;
- inspeção de peças acabadas;
- rejeição automática de componentes não conformes.
A manutenção também afeta o rendimento real. Os sistemas CNC exigem inspeção de cortadores, manutenção de fusos, verificações de acessórios, manutenção de sistemas de extração e monitoramento de superfícies de localização. As prensas de corte exigem inspeção de arestas de corte, guias, sistemas hidráulicos, sensores, lubrificação, alinhamento de matrizes e sistemas de proteção.
Para instalações nos EUA, o layout do equipamento deve levar em conta os requisitos aplicáveis de proteção da máquina e os procedimentos de controle de energia perigosa. Os procedimentos de bloqueio/etiquetagem tornam-se particularmente importantes durante a manutenção, trocas de ferramentas, manutenção de matrizes, solução de problemas ou outros trabalhos onde a energia hidráulica, elétrica, pneumática ou mecânica armazenada possa representar um perigo.
5. Quando uma estratégia híbrida de prensa CNC faz sentido
Os fabricantes nem sempre precisam escolher exclusivamente uma tecnologia. Em muitos programas SMC, uma abordagem híbrida oferece um melhor equilíbrio entre tempo de ciclo e flexibilidade.
Estratégia 1: Prensa de corte primeiro, CNC Finish em segundo
A prensa de acabamento remove o perímetro estável, grandes aberturas e grandes rebarbas em um ciclo curto. O CNC usina apenas furos de montagem de precisão, contornos localizados ou recursos que não podem ser facilmente incorporados à matriz de acabamento.
Isto reduz a ocupação da máquina CNC, evitando ao mesmo tempo uma matriz desnecessariamente complicada.
Estratégia 2: CNC durante o lançamento, prensa de corte após congelamento do projeto
Durante a produção do protótipo e do piloto, o CNC cuida de toda a operação de corte. O fabricante pode modificar o programa de corte quando os engenheiros revisam o modelo CAD.
Depois que o componente passa na qualificação e sua geometria se torna estável, uma matriz de acabamento dedicada pode ser introduzida para produção em massa.
Essa estratégia ajuda a evitar investimentos substanciais em ferramentas enquanto um componente ainda está sendo alterado.
Cenário Ilustrativo de Painel Automotivo
Considere um painel externo de caminhão SMC que requer acabamento perimetral, quatro grandes aberturas de ventilação e seis furos de montagem.
Durante a produção piloto, o CNC pode concluir todos os recursos porque o volume anual é baixo e são esperadas diversas revisões de desenho. Quando a produção aumenta, o perímetro e as aberturas de ventilação podem ser transferidos para uma prensa de corte enquanto o CNC é retido para os furos de montagem.
O resultado não é necessariamente a máquina de menor investimento, mas potencialmente um melhor sistema de produção total: menor tempo de usinagem CNC, maior capacidade CNC disponível, dimensões críticas controladas e corte mais rápido de grandes volumes.
6. Como escolher entre corte CNC e prensa de corte
Antes de selecionar o equipamento, os fabricantes devem responder às seguintes questões:
| Fator de decisão | Pergunta de engenharia |
| Quantidade anual | Quantas peças qualificadas devem ser produzidas a cada ano? |
| Vida útil do programa | Quantos anos o componente permanecerá em produção? |
| Maturidade do projeto | A geometria está congelada ou ainda são esperadas revisões? |
| Geometria da peça | O caminho de corte é plano, curvo ou totalmente tridimensional? |
| Quantidade de recursos | Quantos furos, ranhuras, janelas e recortes são necessários? |
| Tolerância | Quais dimensões realmente controlam a montagem ou qualificação? |
| Tempo takt | Quantos segundos estão disponíveis para corte? |
| Qualidade de superfície | A borda cortada ficará visível, colada, pintada, selada ou oculta? |
| Variantes | A célula produzirá uma parte ou muitas partes relacionadas? |
| Automação | O manuseio será manual, semiautomático ou totalmente robótico? |
CNC Melhor considerado quando a flexibilidade, a geometria complexa e as mudanças de engenharia dominam.
Trim Press Melhor considerado quando a geometria é estável e o tempo takt curto é crítico para a produção em massa.
Híbrido Vale a pena avaliar quando um alto volume de produção deve ser combinado com vários recursos secundários complexos ou de alta precisão.
Perguntas frequentes: Corte CNC vs Prensa de corte para peças SMC
Discuta seus requisitos de corte SMC com PengdaHZ
Equipamento inteligente Co. de Wuxi PengdaHZ, Ltd. fornece soluções de prensas hidráulicas e equipamentos de produção para aplicações de fabricação SMC.
Se você estiver avaliando uma prensa de corte para um componente SMC existente ou comparando o corte da prensa com a usinagem CNC, a decisão do equipamento deve começar com a peça e não apenas com a tonelagem da prensa.
Para uma avaliação inicial de engenharia, prepare as seguintes informações:
- Desenho 2D ou modelo de peça 3D;
- Especificação de materiais SMC;
- espessura nominal e máxima da parede;
- perímetro, furos e aberturas necessários;
- tolerâncias dimensionais críticas;
- quantidade de produção anual;
- tempo de ciclo alvo;
- manuseio manual ou robótico planejado.
Com base nesses parâmetros, a PengdaHZ pode discutir a capacidade adequada da prensa, conceitos de ferramentas, configuração da célula de produção, requisitos de automação e se o equipamento dedicado de prensagem de acabamento pode fornecer uma vantagem econômica para o seu programa de produção SMC.
Entre em contato com a PengdaHZ para solicitar uma avaliação preliminar de corte SMC e prensa hidráulica para seu componente.