 English
 中文简体
 Español
 Português
 Deutsch
 русский
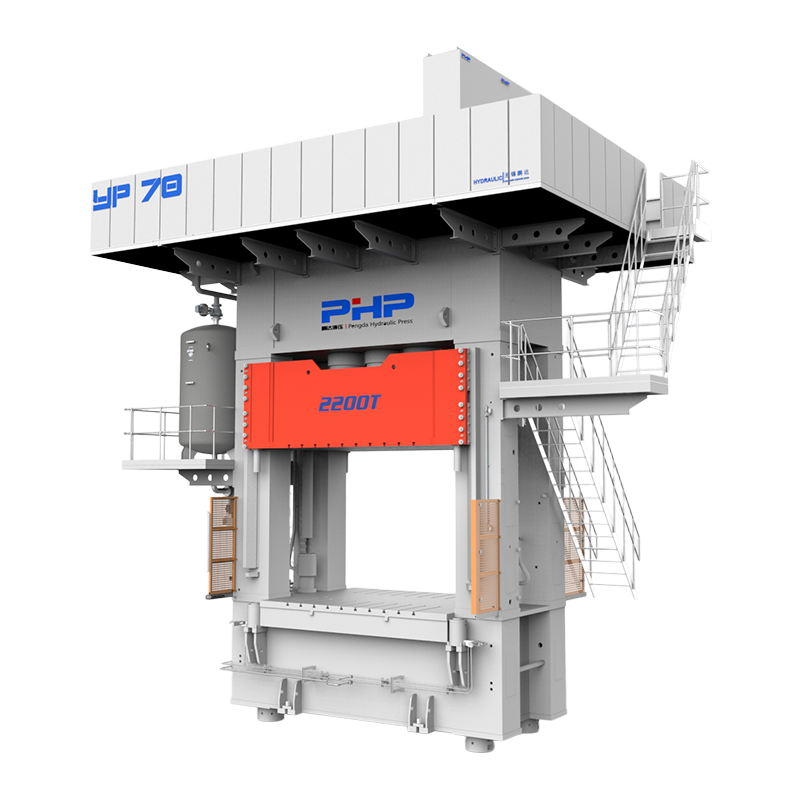
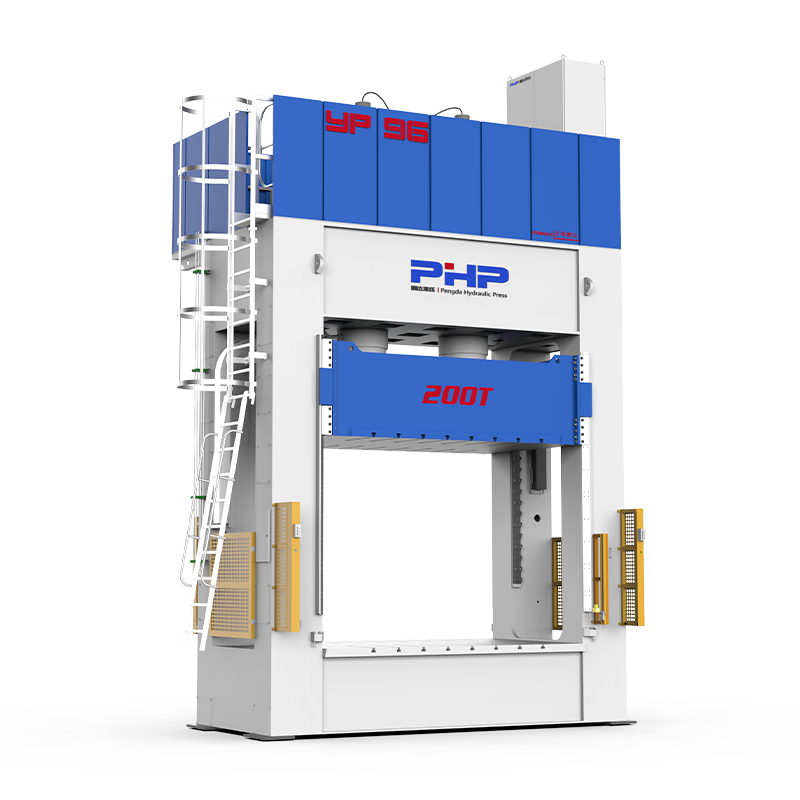

Na moldagem por compressão SMC de alto volume, reduzir o tempo do ciclo em apenas alguns segundos pode aumentar significativamente a capacidade de produção anual. No entanto, simplesmente reduzir o tempo de cura ou aumentar a velocidade da prensa pode criar disparos curtos, bolhas, empenamento, cura incompleta e dimensões inconsistentes.
A maneira mais eficaz de encurtar um ciclo de moldagem SMC é analisar o processo completo: preparação de material, carregamento de carga, fechamento de molde, fluxo de material, aumento de pressão, cura, descompressão, abertura de molde, ejeção e manuseio de peças.
Reduza primeiro o tempo sem valor agregado → Otimize o fluxo → Otimize a cura → Automatize o tratamento repetitivo
Conteúdo
- 1 1. O que realmente determina o tempo do ciclo de moldagem SMC?
- 2 2. Otimize o perfil de fechamento da prensa em vez de simplesmente aumentar a velocidade
- 3 3. Melhore o projeto de carga para reduzir o tempo de fluxo
- 4 4. Otimize a temperatura do molde com cuidado
- 5 5. Reduza o tempo de cura com base no comportamento real de cura
- 6 6. Melhorar o aquecimento do molde e a uniformidade térmica
- 7 7. Otimize o aumento de pressão e a pressão de retenção
- 8 Use a curva de imprensa real para encontrar segundos perdidos
- 9 8. Reduza o tempo de abertura, ejeção e manuseio do molde
- 10 9. Prepare a próxima carga enquanto a peça atual está curando
- 11 10. Use a automação onde a repetição cria gargalos
- 12 11. Não troque o tempo do ciclo pela taxa de defeito
- 13 12. Fluxo de trabalho prático de otimização do tempo de ciclo
- 14 13. Quais parâmetros devem ser monitorados?
- 15 Reduza o tempo de ciclo melhorando todo o sistema de moldagem SMC
- 16 Soluções de prensas para moldagem por compressão SMC da Wuxi PengdaHZ
- 17 Perguntas frequentes
- 17.1 Qual é a melhor maneira de reduzir o tempo do ciclo de moldagem SMC?
- 17.2 O aumento da temperatura do molde pode reduzir o tempo de cura do SMC?
- 17.3 O fechamento mais rápido da prensa pode reduzir o tempo do ciclo?
- 17.4 Por que o padrão de carga afeta o tempo do ciclo?
- 17.5 Como posso saber se o tempo de cura é muito longo?
- 17.6 A automação reduz o tempo do ciclo de moldagem SMC?
- 17.7 Quais parâmetros de prensa são mais importantes para moldagem SMC rápida?
1. O que realmente determina o tempo do ciclo de moldagem SMC?
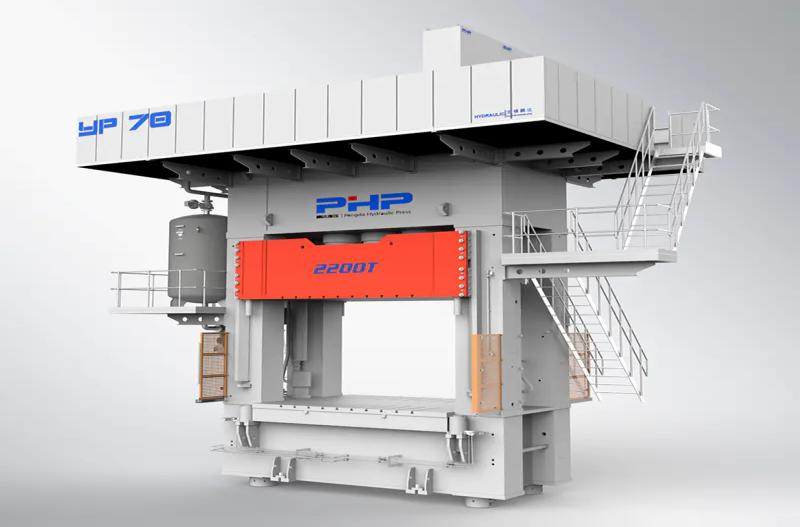
O tempo do ciclo de moldagem SMC é frequentemente tratado como se fosse apenas o tempo de cura. Na realidade, o ciclo de produção total contém várias etapas distintas.
Tempo total de ciclo = Carregamento Fechamento Fluxo/Compressão Cura Abertura Ejeção Descarregamento A maior oportunidade de melhoria nem sempre está na fase de cura.
Por exemplo, se um processo tem uma cura de 120 segundos, mas os operadores gastam mais 35 segundos carregando cargas manualmente, removendo peças moldadas e preparando o próximo ciclo, reduzir a cura em 5 segundos pode ter menos impacto do que automatizar a etapa de manuseio.
01
Material e Carregamento
O corte de carga, a pesagem, o empilhamento, o posicionamento e o carregamento manual podem gerar um tempo de inatividade significativo.
02
Moldagem e Cura
A velocidade de fechamento, o comportamento do fluxo, a pressão de moldagem, a temperatura do molde e a cinética de cura da resina determinam o ciclo produtivo da prensa.
03
Abertura e Manuseio
A descompressão, a abertura do molde, a ejeção, o manuseio robótico e a inspeção podem determinar a rapidez com que o próximo ciclo começa.
Melhor prática: Registre o tempo real consumido por cada estágio antes de alterar os parâmetros do processo. A etapa mais longa nem sempre é a etapa mais fácil ou segura de encurtar.
2. Otimize o perfil de fechamento da prensa em vez de simplesmente aumentar a velocidade
Um dos primeiros lugares onde procurar melhorias no tempo de ciclo é o movimento da prensa. No entanto, uma prensa SMC não deve simplesmente fechar à velocidade máxima desde a posição aberta até à pressão total.
Um ciclo prático de moldagem por compressão normalmente usa vários estágios de movimento:
Abordagem Rápida
A placa móvel se desloca rapidamente enquanto não há contato com a carga do SMC. Este estágio deve minimizar movimentos ociosos desnecessários.
Fechamento Lento Controlado
Assim que o molde se aproxima da carga, a prensa muda para uma velocidade controlada mais baixa. Isso permite que o SMC flua através da cavidade e dá tempo ao ar preso para escapar.
Aumento de pressão
Depois que o preenchimento da cavidade progride o suficiente, a máquina desenvolve a pressão de moldagem necessária e entra no estágio de retenção/cura.
Se o fechamento lento começar muito cedo, um valioso tempo de ciclo será desperdiçado. Se começar muito tarde ou for excessivamente rápido, defeitos como ar preso, flash excessivo e fluxo instável podem aumentar.
O objetivo não é a velocidade máxima de fechamento. O objetivo é o perfil de fechamento repetível mais curto que ainda fornece enchimento e ventilação estáveis.
3. Melhore o projeto de carga para reduzir o tempo de fluxo
O padrão de carga tem um efeito direto na distância que o SMC deve fluir antes de preencher a cavidade.
Um padrão de carga ineficiente pode exigir movimento excessivo de material, o que aumenta o tempo de fluxo e também pode criar:
- variação da orientação das fibras;
- marcas de fluxo;
- regiões ricas em resina ou carentes de resina;
- aprisionamento de ar;
- variação local de espessura;
- empenamento.
A otimização do tempo de ciclo deve, portanto, incluir experimentos com:
- cobertura de cobrança;
- dimensões da folha;
- número de camadas;
- posição de carga;
- orientação;
- peso total da carga.
Um padrão de carga que reduza a distância média do fluxo muitas vezes pode permitir que a prensa atinja uma pressão estável mais cedo, sem simplesmente aumentar a velocidade de fechamento.
4. Otimize a temperatura do molde com cuidado
A temperatura do molde tem uma grande influência no fluxo da resina e na taxa de cura.
O aumento da temperatura pode acelerar a cura e reduzir o tempo de retenção, mas apenas dentro da janela de processamento do material validado.
Se o molde ficar muito quente, a resina poderá começar a curar antes que o SMC preencha completamente a cavidade. As possíveis consequências incluem:
- tiros curtos;
- mau enchimento de costela;
- marcas de fluxo;
- defeitos superficiais;
- estresse interno excessivo.
Se a temperatura estiver muito baixa, ocorre o problema oposto: a cura demora mais e a prensa permanece ocupada desnecessariamente.
Não verifique apenas o ponto de ajuste do controlador
Um controlador que exibe a temperatura correta não garante uma temperatura uniforme da ferramenta. Meça vários locais de molde e verifique centros, cantos, regiões espessas, seções finas e locais de defeitos recorrentes.
Melhorar a uniformidade térmica pode, às vezes, reduzir o tempo de ciclo sem aumentar a temperatura nominal do molde, porque as áreas mais frias do molde não determinam mais o tempo mínimo de cura.
5. Reduza o tempo de cura com base no comportamento real de cura
O tempo de cura geralmente representa a maior parte de um ciclo de moldagem SMC, tornando-o uma meta óbvia de otimização.
Contudo, o tempo de cura não deve ser reduzido apenas porque a peça moldada parece visualmente aceitável imediatamente após a abertura.
A cura insuficiente pode causar:
- empenamento pós-molde;
- bolhas;
- desvio dimensional;
- desempenho mecânico reduzido;
- problemas superficiais durante a pintura ou processamento secundário;
- fraca estabilidade térmica.
Uma abordagem melhor é determinar o tempo de cura mínimo aceitável usando testes de processo e, quando apropriado, caracterização de material, como DSC.
Não almeje o menor tempo de cura Almeje o menor tempo de cura que atenda consistentemente aos requisitos dimensionais, mecânicos e de superfície.
Se um processo atualmente usa um tempo de espera altamente conservador, testes controlados podem reduzi-lo passo a passo enquanto verificam:
- temperatura da peça após a ejeção;
- estabilidade dimensional;
- empenamento após resfriamento;
- condição da superfície;
- propriedades mecânicas;
- comportamento pós-cura.
6. Melhorar o aquecimento do molde e a uniformidade térmica
A temperatura irregular do molde pode forçar todo o ciclo de moldagem a aguardar a cura da região mais fria da peça.
Problemas térmicos comuns incluem:
- mau equilíbrio da zona de aquecimento;
- localização incorreta do termopar;
- degradação do aquecedor;
- grandes diferenças entre seções grossas e finas do molde;
- perda de calor perto das bordas do molde;
- mau contato térmico entre os componentes do molde.
O mapeamento térmico periódico ajuda a identificar essas diferenças.
Melhor uniformidade de temperatura → Cura mais uniforme → Menos margem de segurança → Ciclo validado mais curto
Muitas vezes, isso é mais seguro do que simplesmente aumentar cada ponto de ajuste do aquecedor.
7. Otimize o aumento de pressão e a pressão de retenção
A pressão deve se desenvolver no estágio correto do fluxo de material. Aumentar a pressão total muito cedo pode restringir o fluxo ou aumentar a rebarba, enquanto aumentar a pressão muito lentamente pode desperdiçar o tempo da máquina e produzir compactação insuficiente.
Os engenheiros devem revisar a curva real da prensa em vez de confiar apenas nos valores programados.
Use a curva de imprensa real para encontrar segundos perdidos
Um registro de ciclo útil deve mostrar:
- posição da placa;
- velocidade de aproximação;
- velocidade de moldagem lenta;
- ponto de transição de velocidade;
- aumento de pressão;
- pressão de pico;
- segurando pressão;
- duração da retenção;
- descompressão;
- velocidade de abertura.
A revisão destas curvas pode revelar atrasos desnecessários, transições lentas, excesso de pressão, pressão instável e tempo de permanência excessivo que são difíceis de identificar apenas a partir dos pontos de ajuste.
8. Reduza o tempo de abertura, ejeção e manuseio do molde
Muitos fabricantes concentram-se quase inteiramente no tempo de cura, ignorando vários segundos perdidos após a cura já estar concluída.
As oportunidades potenciais incluem:
- descompressão mais rápida, mas controlada;
- velocidade otimizada de abertura do molde;
- viagens totalmente abertas desnecessárias mais curtas;
- sequenciamento automático do ejetor;
- remoção robótica de peças;
- pulverização automática de agente desmoldante;
- preparação de carga paralela fora da prensa;
- posicionamento automático da próxima carga.
Se uma prensa abre 300 mm mais do que o necessário em cada ciclo, por exemplo, tanto o tempo de abertura como o de fecho são desperdiçados.
Otimize a distância de abertura necessária para o molde real e o método de manuseio. Não use automaticamente o curso máximo de prensagem para cada produto.
9. Prepare a próxima carga enquanto a peça atual está curando
Uma das melhorias de produtividade mais simples é mover o trabalho de preparação de material para fora do ciclo de impressão.
Em vez de esperar até que o molde abra antes de preparar a próxima carga, os operadores ou a automação podem prepará-lo durante a fase de cura.
Isso pode incluir:
- corte de folhas SMC;
- pesando a carga;
- empilhamento de camadas;
- verificar orientação;
- colocando a carga em uma bandeja de carregamento.
A prensa deve gastar o máximo de tempo possível realizando moldagens que produzam valor, em vez de esperar pela preparação manual.
10. Use a automação onde a repetição cria gargalos
A automação não reduz automaticamente o tempo de cura, mas pode reduzir significativamente a variação e o tempo morto entre os ciclos de moldagem.
| Área de Automação | Benefício potencial do tempo de ciclo | Benefício Adicional |
| Carregamento automático de carga | Reduz o tempo de espera da imprensa | Posição de carga mais repetível |
| Remoção de peças de robô | Descarga mais rápida e repetível | Maior segurança do operador |
| Ejeção Automática | Sequência de descarga mais curta | Liberação consistente de peças |
| Aplicação de agente de liberação automática | Reduz a intervenção manual | Aplicação mais consistente |
| Controle de receita | Reduz o tempo de configuração e ajuste | Repetibilidade aprimorada |
| Registro de dados de ciclo | Ajuda a identificar atrasos ocultos | Suporta melhoria de processos e CEP |
11. Não troque o tempo do ciclo pela taxa de defeito
Um ciclo mais rápido não é útil se o desperdício e o retrabalho aumentarem.
Suponha que um processo seja reduzido de 180 para 160 segundos, mas a taxa de rejeição aumente de 1% para 7%. A melhoria teórica da produtividade pode ser em grande parte perdida através de:
- sucata;
- mão de obra retrabalho;
- tempo de máquina utilizado para peças de reposição;
- inspeção de qualidade;
- interrupções na produção.
A otimização do tempo de ciclo deve sempre ser avaliada em conjunto com rendimento na primeira passagem, taxa de refugo, capacidade dimensional e desempenho da peça.
12. Fluxo de trabalho prático de otimização do tempo de ciclo
1
Registre o ciclo atual Divida o ciclo completo de moldagem em carga, fechamento, fluxo, aumento de pressão, cura, abertura, ejeção e descarga. 2
Identifique os maiores consumidores de tempo Separe o tempo de cura produtivo da espera evitável ou do movimento desnecessário da máquina. 3
Otimize primeiro o tempo de não cura Melhore o carregamento, a velocidade de aproximação, a distância de abertura, o descarregamento e o manuseio antes de encurtar a cura de forma agressiva. 4
Revise a carga e o fluxo Otimize a posição da carga e o perfil de fechamento da prensa para reduzir o fluxo desnecessário de material. 5
Mapear temperatura do molde Verifique a uniformidade térmica em vez de confiar apenas nos pontos de ajuste do aquecedor. 6
Reduza o tempo de cura em etapas controladas Valide cada alteração com verificações dimensionais, superficiais e mecânicas. 7
Padronize a receita melhorada Bloqueie parâmetros validados de velocidade, posição, pressão, temperatura e temporização na receita de produção. 13. Quais parâmetros devem ser monitorados?
| Parâmetro | Por que monitorá-lo? |
| Tempo total de ciclo | Indicador primário de produtividade |
| Tempo de carregamento | Identifica gargalos de manipulação |
| Hora de fechamento | Identifica movimentos lentos desnecessários |
| Aumento de pressão Time | Mostra desempenho de transição hidráulica e de processo |
| Tempo de cura/retenção | Muitas vezes a maior parte produtiva do ciclo |
| Temperatura do Molde | Controla o fluxo e o comportamento de cura |
| Tempo de abertura/ejeção | Identifica perdas não moldadas |
| Peso da peça | Confirma a preparação de carga estável |
| Taxa de sucata | Evita falsas melhorias de produtividade |
| Rendimento na primeira passagem | Confirma que uma produção mais rápida ainda produz peças aceitáveis |
Reduza o tempo de ciclo melhorando todo o sistema de moldagem SMC
O processo SMC mais rápido não é criado alterando um parâmetro.
A redução sustentável do tempo de ciclo vem da coordenação:
Automação material da cura da pressão do movimento da imprensa da temperatura do molde do teste padrão da carga
Em muitos casos, os ganhos de produtividade mais seguros vêm da eliminação de movimentos sem valor agregado, da melhoria do posicionamento da carga e da estabilização da temperatura do molde antes de tentar reduções agressivas no tempo de cura.
Uma prensa hidráulica bem controlada também é importante porque uma produção mais rápida requer uma transição repetível entre abordagem rápida, fluxo controlado, aumento de pressão, retenção, descompressão e abertura.
Soluções de prensas para moldagem por compressão SMC da Wuxi PengdaHZ
Equipamento inteligente Co. de Wuxi PengdaHZ, Ltd. desenvolve sistemas de prensas hidráulicas para aplicações de moldagem por compressão SMC, BMC e compósitos.
Para fabricantes que buscam tempos de ciclo mais curtos, a seleção do equipamento deve considerar mais do que a tonelagem nominal da prensa. Velocidade de fechamento, velocidade lenta de moldagem, resposta à pressão, repetibilidade de posição, distância de abertura do molde, capacidade hidráulica e interfaces de automação podem influenciar o resultado real da produção.
Ao avaliar uma prensa ou linha de produção SMC, informações úteis incluem dimensões da peça, tipo de material, tamanho do molde, pressão necessária, tempo de ciclo atual ou alvo, produção diária, método de carregamento e requisitos de automação.
Visite wuxipd. com para obter mais informações sobre prensas de moldagem por compressão SMC personalizadas e soluções de produção de moldagem de compósitos.
Perguntas frequentes
Qual é a melhor maneira de reduzir o tempo do ciclo de moldagem SMC?
Primeiro divida o ciclo completo em etapas de carga, fechamento, moldagem, cura, abertura e descarga. Reduza o manuseio desnecessário e o movimento da máquina antes de reduzir agressivamente o tempo de cura.
O aumento da temperatura do molde pode reduzir o tempo de cura do SMC?
Potencialmente, mas apenas dentro da janela de processamento de material validado. A temperatura excessiva pode causar gelificação prematura, jatos curtos, fluxo deficiente e defeitos superficiais.
O fechamento mais rápido da prensa pode reduzir o tempo do ciclo?
Sim, especialmente durante a fase de aproximação sem carga. No entanto, o estágio de moldagem geralmente requer velocidade mais baixa controlada para que o SMC possa fluir corretamente e o ar preso possa escapar.
Por que o padrão de carga afeta o tempo do ciclo?
A localização da carga determina a distância que o SMC deve fluir. Melhor cobertura e posicionamento da carga podem reduzir a distância do fluxo e ajudar a cavidade a atingir enchimento e pressão estáveis mais rapidamente.
Como posso saber se o tempo de cura é muito longo?
Realize testes controlados reduzindo o tempo de espera passo a passo e verificando a estabilidade dimensional, empenamento, qualidade da superfície, comportamento pós-moldado e propriedades mecânicas necessárias.
A automação reduz o tempo do ciclo de moldagem SMC?
A automação pode reduzir o tempo de carga, descarga, ejeção e espera. Também melhora a repetibilidade, o que pode facilitar a manutenção de um ciclo de moldagem otimizado na produção.
Quais parâmetros de prensa são mais importantes para moldagem SMC rápida?
Parâmetros importantes incluem velocidade de aproximação rápida, velocidade de moldagem controlada, posição de transição, taxa de aumento de pressão, estabilidade da pressão de retenção, repetibilidade da posição do aríete, descompressão, distância de abertura e coordenação de automação.