 English
 中文简体
 Español
 Português
 Deutsch
 русский
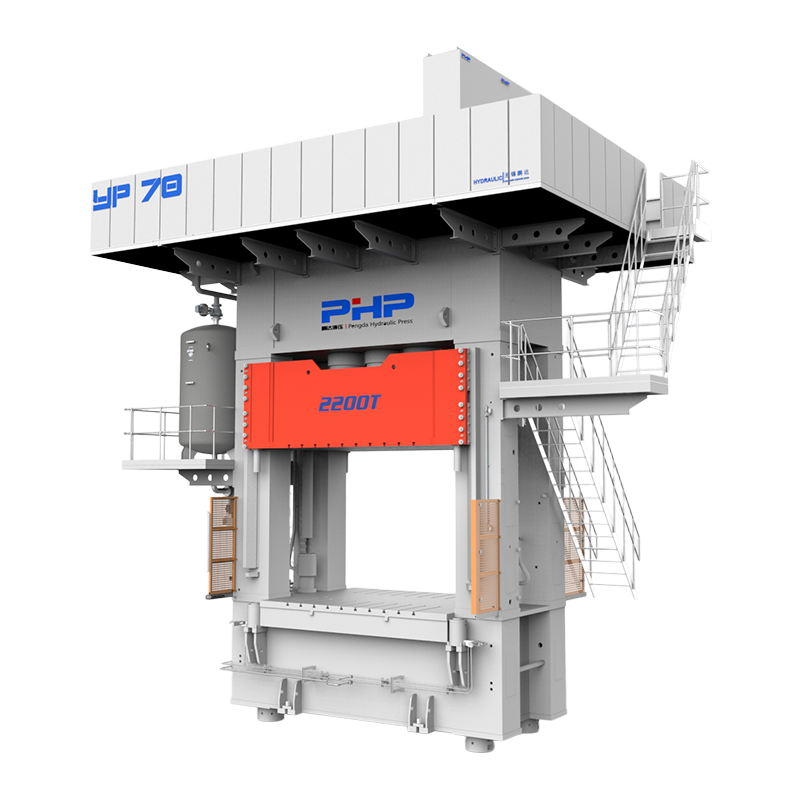
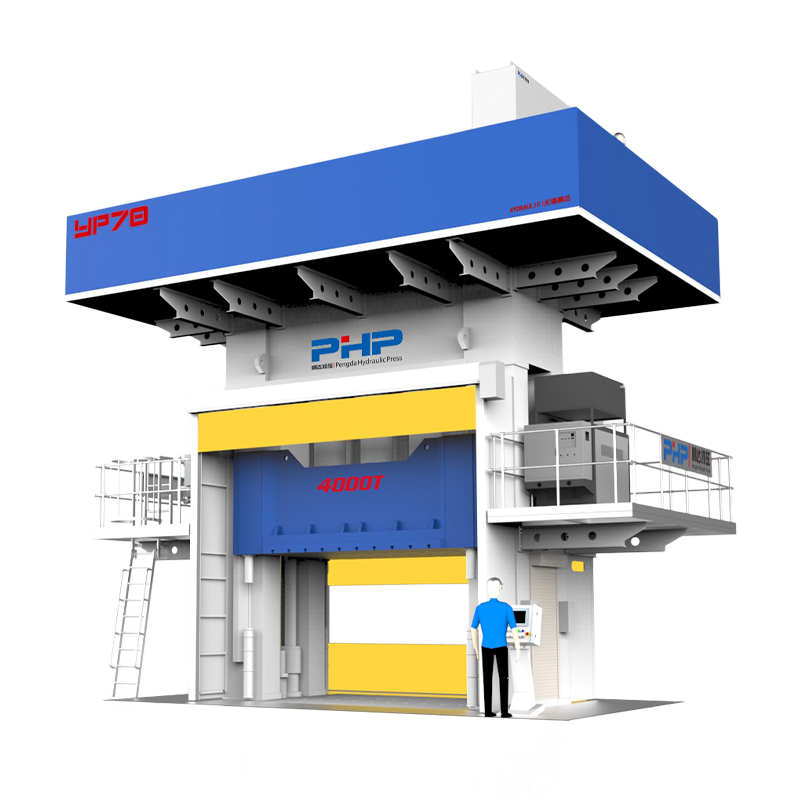
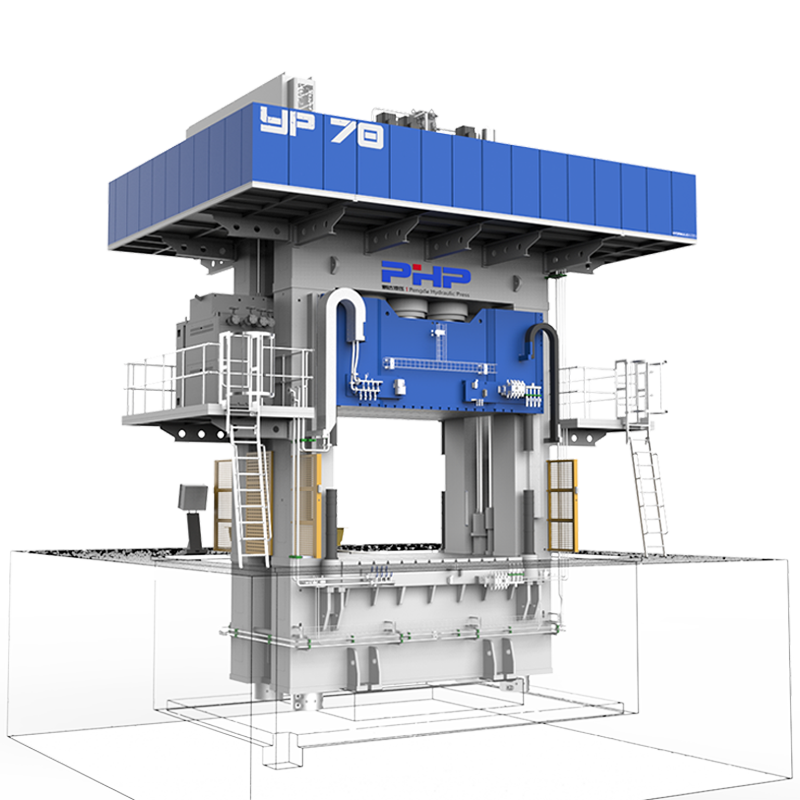
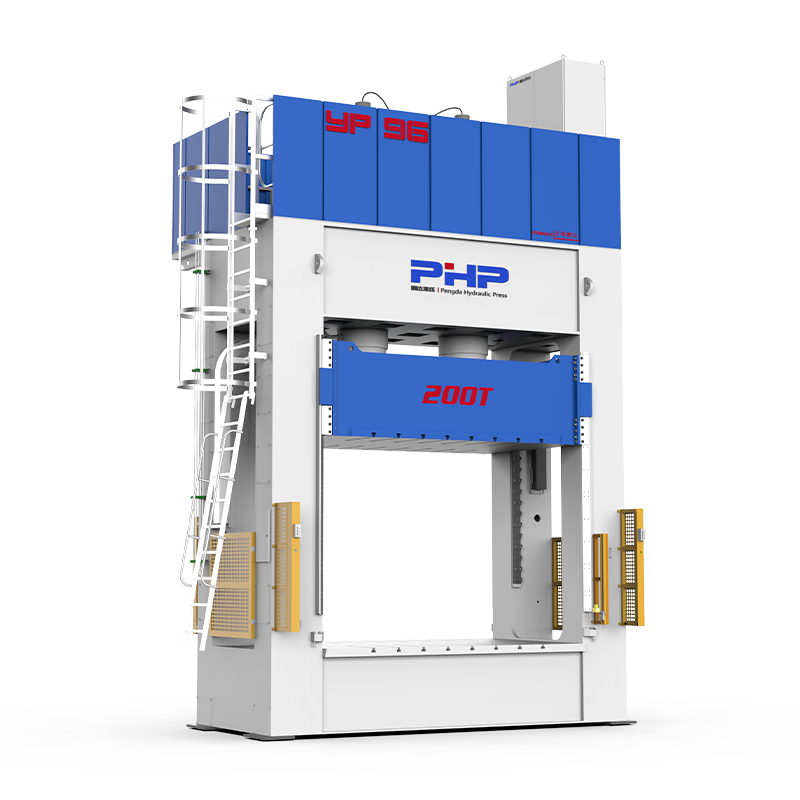

Ao selecionar uma prensa de moldagem por compressão SMC, os fabricantes enfrentam cada vez mais a escolha entre um sistema servo-hidráulico e um sistema hidráulico convencional. A opção servo pode oferecer menor consumo de energia, controle de movimento mais flexível e integração mais fácil dos dados do processo, mas também traz um nível mais alto de complexidade elétrica e do sistema de controle.
A escolha correta depende de como a prensa irá realmente operar: horas anuais de funcionamento, tempo de retenção de pressão, ciclo de cura SMC, velocidade necessária e perfis de pressão, custo de eletricidade, nível de automação e vida útil esperada do equipamento.
Conteúdo
- 1 1. Qual é a diferença entre prensas hidráulicas servo e convencionais?
- 2 2. Consumo de energia e custo total de propriedade
- 3 3. Tempo de ciclo, rendimento e onde o servocontrole realmente economiza tempo
- 4 4. Controle de pressão, velocidade e posição para qualidade de peças SMC
- 5 5. Manutenção, carga térmica e tempo de inatividade
- 6 6. Requisitos de integração, automação, ruído e resfriamento
- 7 7. Uma prensa hidráulica convencional existente pode ser adaptada?
- 8 8. Quando o servo-hidráulico vale o investimento?
- 9 9. Prensa Hidráulica Servo vs Convencional: Comparação Rápida
- 10 10. Como calcular o ROI para uma impressora SMC
- 11 Qual arquitetura de prensa hidráulica se adapta à sua linha SMC?
- 12 Perguntas frequentes
- 12.1 Quanta energia uma prensa servo-hidráulica pode economizar?
- 12.2 Uma prensa servo-hidráulica produz peças SMC melhores?
- 12.3 A servo-hidráulica pode reduzir o tempo do ciclo de moldagem SMC?
- 12.4 Uma prensa servo-hidráulica requer menos manutenção?
- 12.5 Uma prensa hidráulica convencional existente pode ser convertida em servo?
- 12.6 O que determina o ROI de uma prensa SMC servo-hidráulica?
1. Qual é a diferença entre prensas hidráulicas servo e convencionais?
Nesta comparação, um prensa servo-hidráulica refere-se principalmente a uma prensa hidráulica que usa um servo motor e um sistema de bomba com velocidade controlada. A velocidade do motor é ajustada de acordo com a pressão real e a demanda de vazão de cada estágio do ciclo de prensagem.
A prensa hidráulica convencional geralmente usa um motor de indução de velocidade fixa com uma bomba hidráulica tradicional e arquitetura de controle de válvula. Dependendo do projeto, o motor pode continuar operando a uma velocidade quase constante mesmo quando o processo requer pouco fluxo.
Abordagem Rápida
→ Fluxo SMC lento
→ Aumento de pressão
→ Cura Espera
→ Descompressão
→ Retorno
Esta distinção é importante porque um ciclo de moldagem SMC não requer fluxo hidráulico e potência máximos em todas as fases.
Importante: o perfil de pressão e o controle de pressão em circuito fechado não são exclusivos das prensas servo-hidráulicas. Sistemas hidráulicos convencionais avançados também podem usar válvulas proporcionais, transdutores de pressão e controle PLC. O desempenho final depende de toda a arquitetura hidráulica e de controle.
2. Consumo de energia e custo total de propriedade
A eficiência energética é uma das principais razões pelas quais os fabricantes consideram a servo-hidráulica. Uma bomba de velocidade variável pode reduzir a velocidade do motor quando o processo requer menos fluxo hidráulico e acelerar novamente quando é necessário um fluxo alto.
Isto é particularmente relevante para a moldagem SMC porque o ciclo pode conter um período relativamente longo de retenção de pressão e cura. Durante esta fase, a prensa pode precisar manter a pressão, mas requer muito pouco fluxo contínuo.
| Estágio do Ciclo | Demanda Hidráulica | Oportunidade Servo-Hidráulica |
| Abordagem Rápida | Alto fluxo, pressão relativamente baixa | O motor acelera para fornecer o fluxo necessário |
| Compressão SMC | Fluxo controlado e pressão crescente | A velocidade pode seguir o perfil de moldagem necessário |
| Pressão/Retenção de Cura | Alta pressão, baixo fluxo | O motor pode desacelerar significativamente e fornecer apenas compensação de vazamento |
| Abertura/Devolução | Alto fluxo por um curto período | A resposta motora rápida suporta movimento de retorno rápido |
| Inativo | Demanda muito baixa | A velocidade da bomba pode ser bastante reduzida ou interrompida dependendo do projeto |
Os sistemas hidráulicos de velocidade variável também geram menos calor desnecessário quando menos energia hidráulica circula e é regulada. Isto pode reduzir a carga no equipamento de refrigeração de óleo e a quantidade de calor liberada na área de produção.
Não confunda energia da prensa com energia total da linha SMC
A prensa hidráulica é apenas um consumidor de energia. Aquecedores de moldes, controladores de temperatura de moldes, robôs, equipamentos de manuseio de materiais e HVAC de fábrica também podem contribuir significativamente para o consumo total da linha.
| Consumidor de Energia | Reduzido diretamente pelo controle da bomba servo? |
| Motor da bomba hidráulica | Sim |
| Resfriamento de óleo hidráulico | Muitas vezes reduzido indiretamente |
| Aquecimento de molde | Nãormalmente não |
| Robô / Sistema de Carregamento | Não |
| Equipamento de corte | Não |
Cálculo Anual Ilustrativo de Eletricidade
Apenas exemplo:
Demanda média hidráulica convencional: 40 kW
Demanda média servo-hidráulica: 28 kW
Tempo de operação: 4.000 horas/ano
Preço da eletricidade: US$ 0,10/kWh
Diferença anual = (40 - 28) × 4.000 × US$ 0,10
US$ 4.800/anoEste é um cálculo ilustrativo e não uma poupança garantida. Idealmente, o consumo real de energia deve ser medido ao longo de um ciclo de produção representativo antes de ser tomada uma decisão de investimento.
Para contextualizar, a Administração de Informação de Energia dos EUA informou um preço médio de varejo da eletricidade industrial nos EUA de 8,62 centavos/kWh para 2025, embora as tarifas industriais reais variem substancialmente de acordo com a localização e a estrutura do serviço público.
3. Tempo de ciclo, rendimento e onde o servocontrole realmente economiza tempo
A servo-hidráulica pode melhorar a resposta da máquina, mas não elimina o tempo de cura química exigido pelo material SMC.
Se um ciclo de 160 segundos inclui 120 segundos de cura necessária, a troca do acionamento hidráulico não pode simplesmente remover esses 120 segundos. A oportunidade mais realista é otimizar os restantes estágios de movimento e transição.
Abordagem Rápida
Alto potencial para redução do tempo de viagem não produtivo.
Transição de velocidade
A resposta servo pode suportar uma transição mais suave para o fluxo SMC controlado.
Cura Espera
A oportunidade de economia de energia é geralmente maior que a oportunidade do tempo de ciclo.
Abertura e Devolução
A aceleração e o retorno controlado podem reduzir o tempo sem moldagem.
Em vez de confiar no “tempo de ciclo mínimo” anunciado pelo fornecedor, os fabricantes devem comparar as curvas de ciclo reais usando o molde pretendido, o peso da peça e a formulação SMC.
Para a produção SMC dominada pela cura, a servo-hidráulica pode reduzir o movimento não produtivo e o uso de energia mesmo quando o tempo de cura química permanece inalterado.
4. Controle de pressão, velocidade e posição para qualidade de peças SMC
A qualidade do SMC depende de mais do que a força máxima de prensagem. A maneira como a prensa atinge essa força afeta o fluxo do material, a orientação das fibras, o ar aprisionado, a rebarba e a consistência dimensional.
Um ciclo controlado típico pode incluir:
Aproximação Rápida → Fechamento Lento Controlado → Fluxo de Material → Rampa de Pressão → Retenção de Pressão → Cura → Descompressão Controlada
Uma bomba servo-controlada pode alterar rapidamente o fluxo de acordo com os requisitos de movimento programados. Combinado com sensores de posição, transdutores de pressão e controle de circuito fechado, isso proporciona aos engenheiros maior flexibilidade para criar e repetir diferentes perfis de velocidade e pressão.
| Condição do Processo | Possível efeito de qualidade SMC |
| Velocidade de fechamento muito alta | Aprisionamento de ar, movimento instável do material, flash excessivo |
| Velocidade de fechamento muito baixa | Gelificação prematura e enchimento incompleto |
| A pressão aumenta muito cedo | Fluxo restrito ou deslocamento de fibra |
| Pressão de retenção instável | Espessura e variação dimensional |
| Mau controle de descompressão | Choque mecânico desnecessário e instabilidade do processo |
A vantagem, portanto, não é simplesmente “servo equivale a melhor qualidade”. Uma prensa convencional bem projetada também pode alcançar excelente consistência de produção. A arquitetura servo torna-se particularmente atraente quando os fabricantes precisam de receitas flexíveis, mudanças frequentes de processo, controle detalhado de pressão/posição e registro de dados de ciclo.
5. Manutenção, carga térmica e tempo de inatividade
Os sistemas hidráulicos convencionais são familiares às equipes de manutenção em todo o mundo e podem utilizar motores, bombas e válvulas relativamente simples. Os sistemas servo adicionam drives, codificadores, servo motores e eletrônicos de controle mais sofisticados.
No entanto, a operação com velocidade variável pode reduzir a operação desnecessária da bomba e a geração de calor hidráulico durante os estágios de carga parcial ou de retenção.
| Fator de Manutenção | Servo Hidráulico | Hidráulica Convencional |
| Motor/bomba funcionando durante baixa demanda | Pode ser bastante reduzido | Muitas vezes maior dependendo do projeto do circuito |
| Geração de Calor a Óleo | Muitas vezes mais baixo | Potencialmente mais alto |
| Filtros, Óleo e Vedações | Ainda necessário | Obrigatório |
| Eletrônica de acionamento | Componentes adicionais | Arquitetura elétrica mais simples |
| Diagnóstico | Forte potencial de diagnóstico digital | Depende muito dos controles instalados |
| Obrigatório Technician Skills | Experiência em elétrica/controle hidráulico | Experiência hidráulica mais convencional |
A operação servo também não deve ser promovida como uma extensão automática da vida útil do molde. A vida útil do molde depende do material do molde, alinhamento, paralelismo do cilindro, pressão, lubrificação e manutenção. Aceleração, rampas de pressão e descompressão melhor controladas podem, no entanto, reduzir cargas de choque desnecessárias na prensa e nas ferramentas.
6. Requisitos de integração, automação, ruído e resfriamento
As modernas linhas de produção da SMC conectam cada vez mais a prensa com robôs, equipamentos de carregamento, controladores de temperatura de moldes, ejetores, sistemas de segurança e redes de gerenciamento de produção.
Uma instalação servo-hidráulica pode fornecer recursos de integração úteis para:
- carregamento automático de carga SMC;
- descarga robótica de peças;
- perfis de posição e pressão baseados em receita;
- registro de dados de ciclo;
- monitoramento de alarme e condição;
- MES ou interfaces de dados de produção;
- solução de problemas remota quando permitido.
A velocidade média mais baixa da bomba também pode reduzir o ruído hidráulico e a geração de calor. Dependendo do projeto e do ciclo operacional, isso pode permitir equipamentos de resfriamento menores ou reduzir a demanda de resfriamento.
Para instalações nos EUA, a engenharia de segurança da prensa também deve abordar a proteção da máquina e os riscos no ponto de operação. Os requisitos aplicáveis e as referências da indústria devem ser revisados para a máquina e a célula de produção reais, em vez de assumir que um servo-drive por si só altera os requisitos de proteção.
7. Uma prensa hidráulica convencional existente pode ser adaptada?
Em alguns casos, sim. Uma prensa hidráulica convencional pode ser atualizada com um acionamento de bomba de velocidade variável, sensores adicionais, controles PLC atualizados ou controle de pressão e posição mais avançado.
No entanto, a viabilidade do retrofit depende da existência de:
- tipo de bomba hidráulica;
- motor e alimentação elétrica;
- arquitetura de válvula;
- dimensões do cilindro;
- sensores de pressão e posição;
- PLC e sistema de comunicação;
- circuito de segurança;
- sistema de refrigeração;
- espaço disponível no painel de controle.
A modernização apenas do motor sem verificar todo o circuito hidráulico pode proporcionar benefícios limitados. O sistema deve ser avaliado como um pacote completo de acionamento e controle.
8. Quando o servo-hidráulico vale o investimento?
Servo Hidráulico se torna mais atraente quando:
- a máquina opera em vários turnos;
- o custo da eletricidade é significativo;
- o processo tem longos períodos de retenção de pressão;
- é necessário perfilar frequentemente a pressão e a velocidade;
- muitas receitas de produção são utilizadas;
- os dados do ciclo e a automação são importantes;
- a redução de calor e ruído tem valor.
A hidráulica convencional ainda pode fazer sentido quando:
- o volume de produção é relativamente baixo;
- a máquina funciona apenas em horas limitadas por dia;
- os requisitos do processo são simples;
- o equipamento existente já cumpre os objectivos de qualidade;
- o custo da energia é relativamente baixo;
- o custo de capital inicial é a principal restrição.
9. Prensa Hidráulica Servo vs Convencional: Comparação Rápida
| Fator | Servo Hidráulico Press | Hidráulica Convencional Press |
| Consumo de energia em carga/retenção parcial | Geralmente melhor potencial | Depende muito do projeto do circuito |
| Flexibilidade de movimento | Alto | Também pode ser alto com controles avançados |
| Perfil de pressão | Bem adequado | Possível com válvulas e controles adequados |
| Nãoise | Muitas vezes mais baixo during partial load | O motor/bomba pode funcionar continuamente |
| Geração de Calor | Muitas vezes mais baixo | Pode exigir maior resfriamento |
| Custo Inicial | Normalmente mais alto | Normalmente mais baixo |
| Complexidade de controles | Altoer | Potencialmente mais simples |
| Melhor ajuste | Alto utilization, flexible and automated SMC production | Processos simples, menor utilização ou aplicações sensíveis ao custo |
10. Como calcular o ROI para uma impressora SMC
O ROI não deve basear-se apenas numa percentagem de poupança de energia anunciada.
Benefício Anual = Economia de eletricidade Economia de resfriamento Ganhos de produtividade Tempo de inatividade evitado Período de retorno simples = Servo Investimento Adicional ÷ Benefício Anual
Antes de comparar duas citações da imprensa, os fabricantes devem coletar pelo menos:
- horas de funcionamento anuais;
- tempo de ciclo atual ou alvo;
- duração da retenção de pressão;
- tonelagem necessária;
- demanda hidráulica média e de pico;
- tarifa local de eletricidade;
- requisitos de resfriamento;
- volume de produção anual;
- requisitos de automação.
Para uma linha existente, medir o consumo real de energia em ciclos de produção representativos fornece uma base de ROI muito mais forte do que comparar as classificações da placa de identificação do motor.
Qual arquitetura de prensa hidráulica se adapta à sua linha SMC?
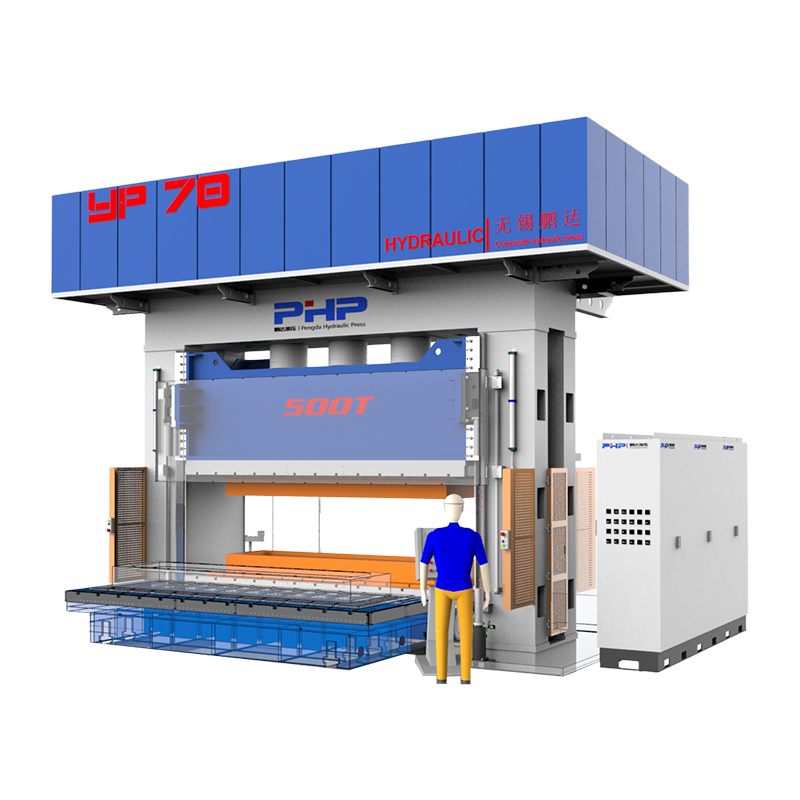
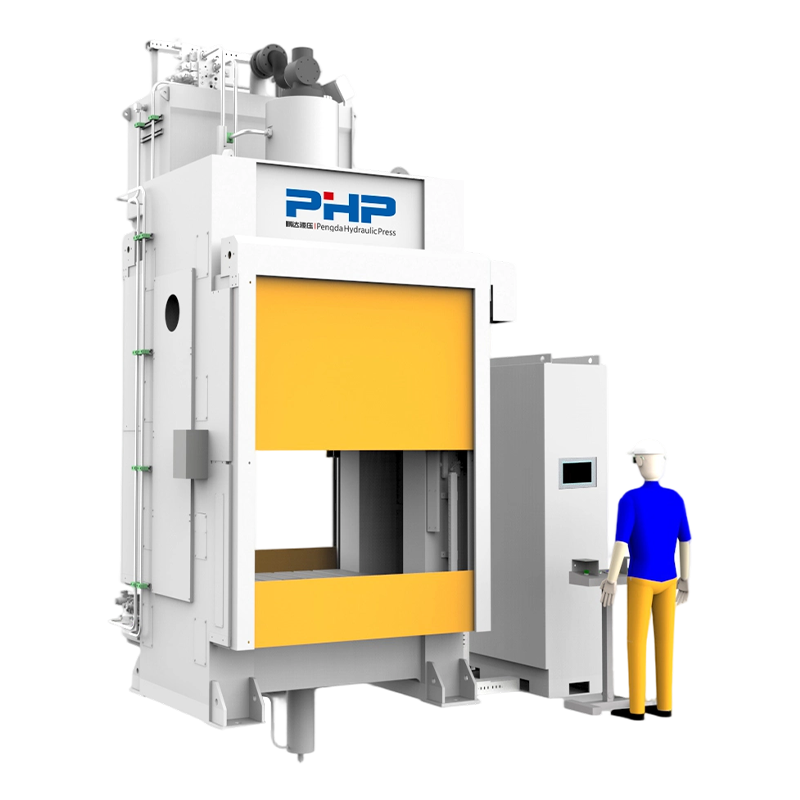
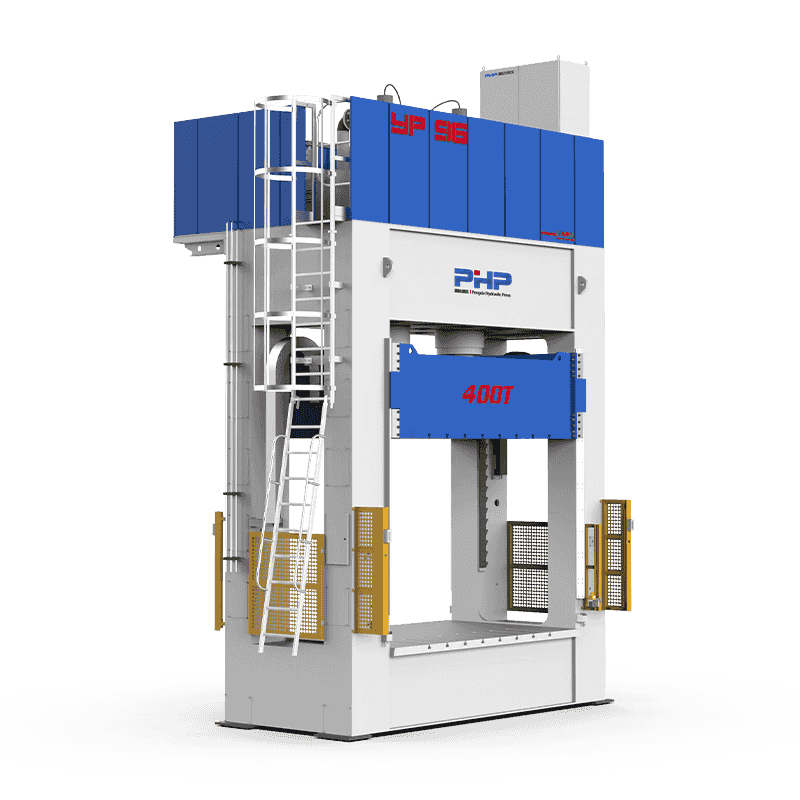
Wuxi PengdaHZ Equipamento Inteligente Co., Ltd. desenvolve soluções de prensas hidráulicas para aplicações de moldagem por compressão SMC, BMC e compósitos.
Escolher entre configurações servo-hidráulicas e hidráulicas convencionais exige mais do que comparar os preços iniciais das máquinas. A força de prensagem, o tamanho do molde, o tempo de ciclo, a duração da retenção de pressão, as horas de produção, os perfis de movimento, a automação e o custo local de eletricidade devem ser considerados.
Para uma avaliação inicial do equipamento, forneça a tonelagem necessária, dimensões de peças e moldes, tempo de ciclo alvo, horas de operação anuais, perfis de pressão e velocidade necessários, requisitos de automação e custo local de eletricidade.
Visite wuxipd. com para obter mais informações sobre prensas de moldagem por compressão SMC e sistemas de prensas hidráulicas personalizadas.
Perguntas frequentes
Quanta energia uma prensa servo-hidráulica pode economizar?
Não existe uma percentagem universal. A economia depende da arquitetura hidráulica e do ciclo de trabalho. Aplicações com períodos substanciais de retenção, inatividade ou carga parcial geralmente oferecem maior potencial do que máquinas que operam continuamente perto da demanda hidráulica total.
Uma prensa servo-hidráulica produz peças SMC melhores?
O servocontrole pode suportar perfis precisos e flexíveis de pressão, velocidade e posição, mas a qualidade da peça também depende das ferramentas, do material SMC, da temperatura do molde, da ventilação e das configurações do processo. Um sistema hidráulico convencional bem projetado também pode produzir peças altamente consistentes.
A servo-hidráulica pode reduzir o tempo do ciclo de moldagem SMC?
Eles podem reduzir movimentos não produtivos e melhorar as transições entre aproximação, compressão, descompressão e retorno. Eles não podem eliminar o tempo mínimo de cura química exigido pelo material SMC.
Uma prensa servo-hidráulica requer menos manutenção?
A operação em velocidade variável pode reduzir as horas de operação da bomba, a geração de calor e a demanda de resfriamento, mas os sistemas servo também adicionam drives, codificadores e componentes eletrônicos. O custo de manutenção deve, portanto, ser avaliado para o sistema completo.
Uma prensa hidráulica convencional existente pode ser convertida em servo?
Algumas prensas podem ser adaptadas com acionamentos de bomba de velocidade variável e controles atualizados. A viabilidade depende da bomba, motor, circuito hidráulico, sistema elétrico, sensores, PLC e arquitetura de segurança da máquina existentes.
O que determina o ROI de uma prensa SMC servo-hidráulica?
Variáveis importantes incluem horas de operação, preço da eletricidade, tempo de retenção de pressão, consumo real de energia hidráulica, demanda de resfriamento, volume de produção, melhoria do tempo de ciclo e custo adicional de compra ou modernização.