 English
 中文简体
 Español
 Português
 Deutsch
 русский
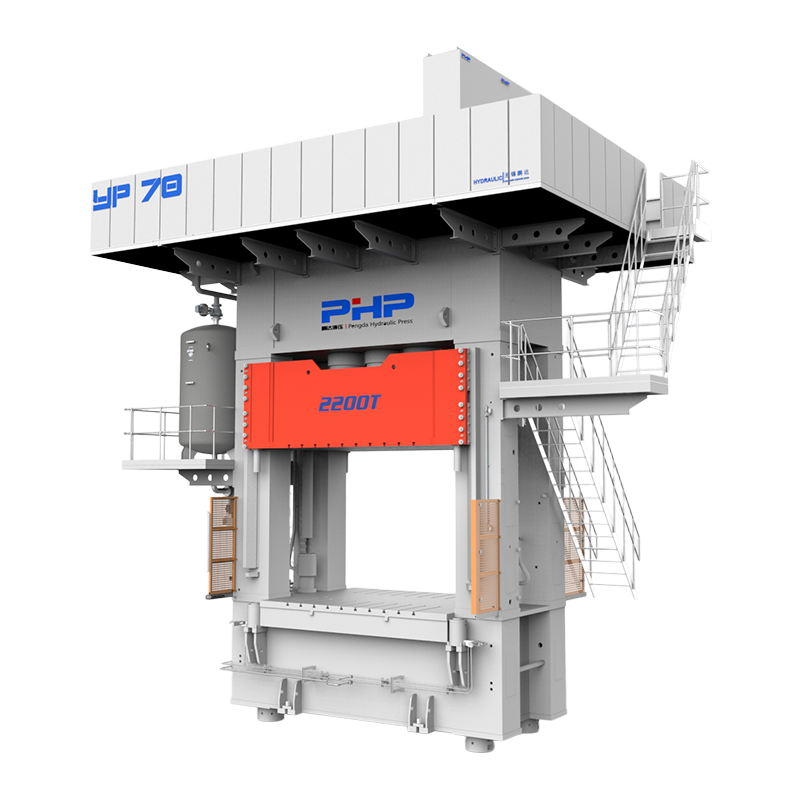
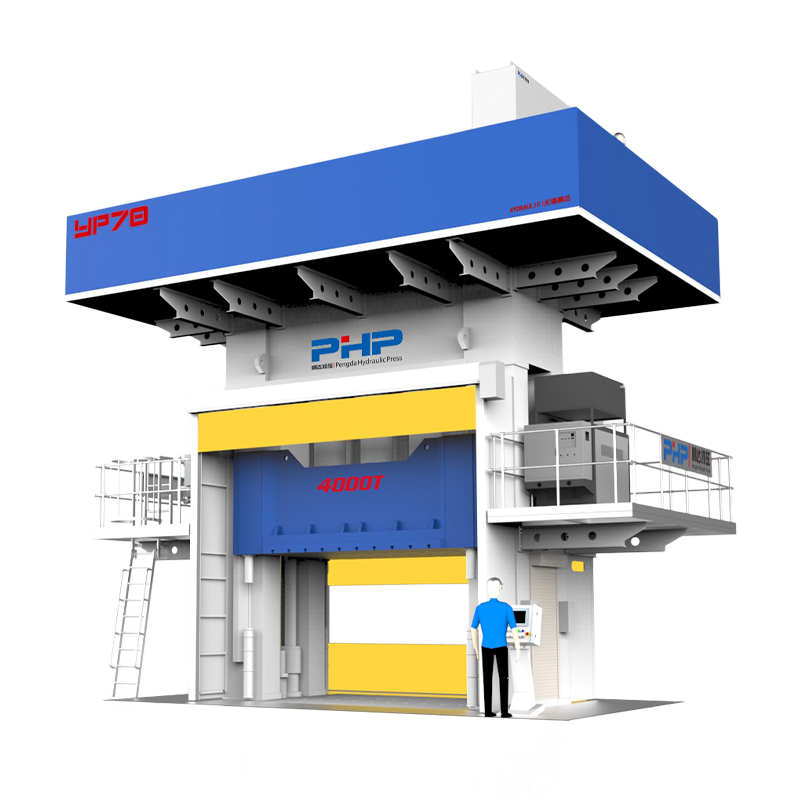
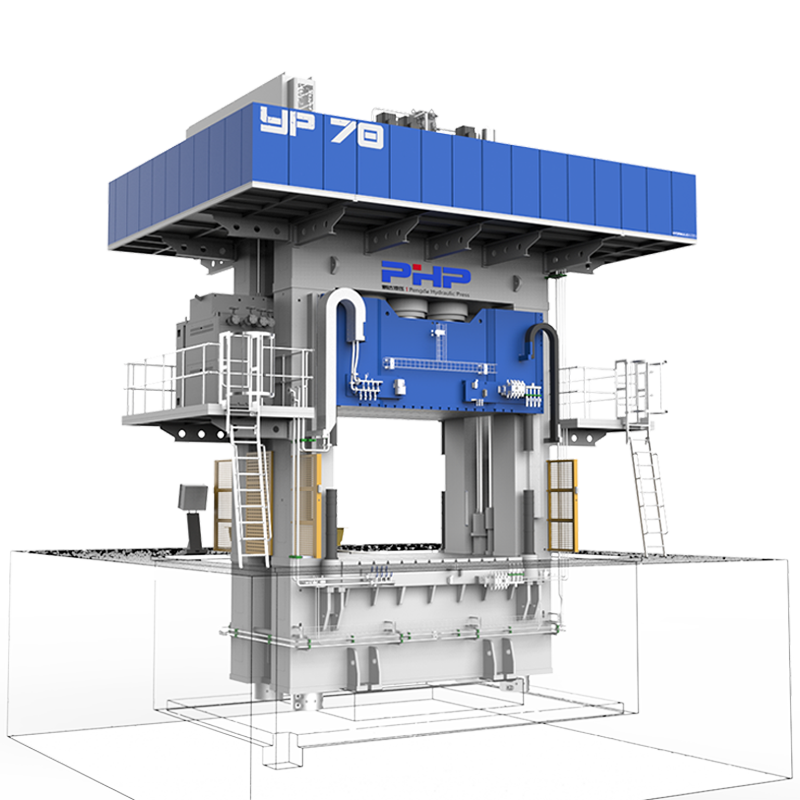
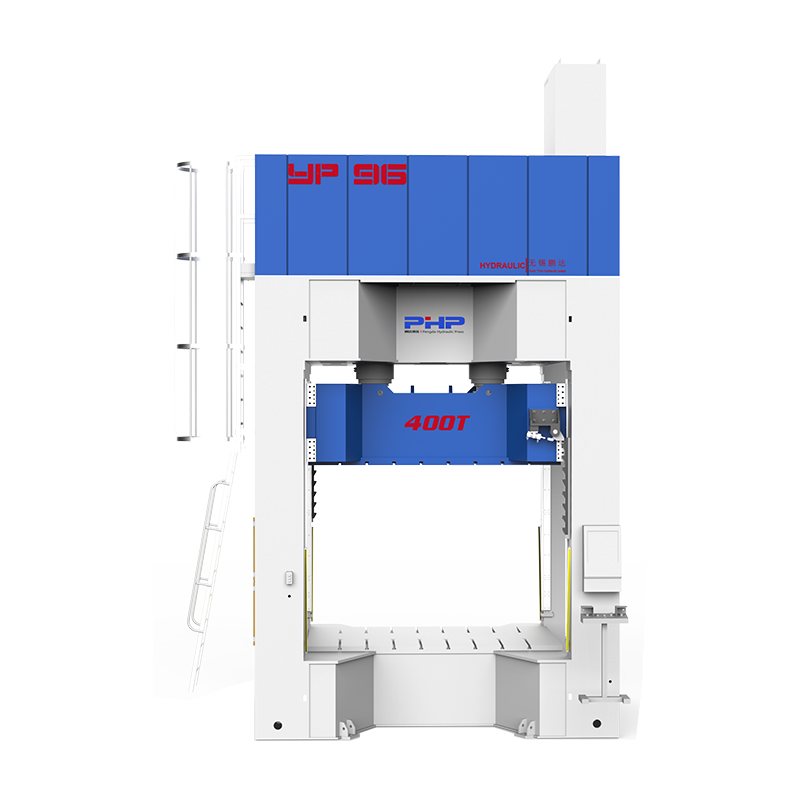
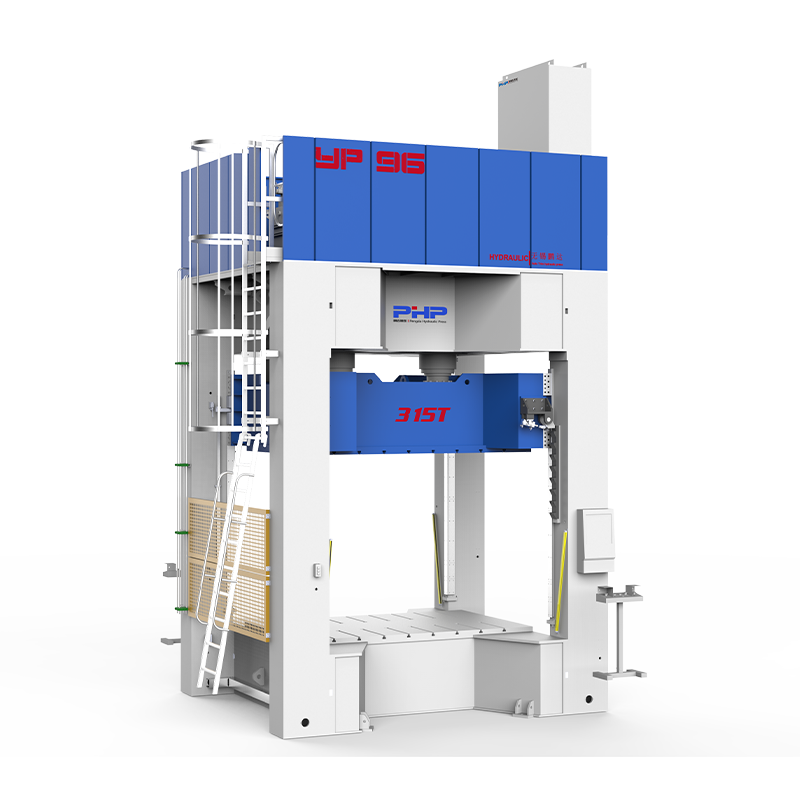
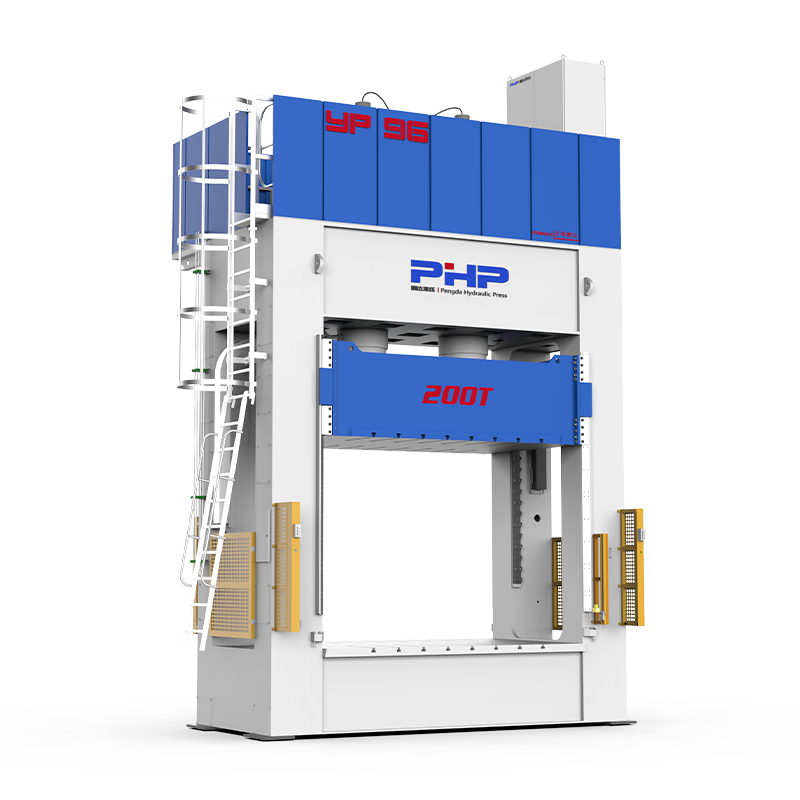

O composto para moldagem de folhas, comumente conhecido como SMC, é amplamente utilizado na indústria automotiva, elétrica, transporte, infraestrutura e fabricação industrial. Seu valor vem não apenas das propriedades do próprio compósito, mas também da capacidade de moldar por compressão peças grandes, complexas e altamente integradas em ciclos de produção repetíveis.
Para os fabricantes, o SMC deve ser visto como um sistema de produção completo e não simplesmente como uma chapa composta. Formulação do material, preparação da carga, projeto do molde, temperatura, pressão de moldagem, perfil de fechamento da prensa e tempo de cura todos afetam a parte final.
Este guia explica as propriedades do material, o processo de moldagem por compressão, os requisitos da prensa hidráulica, o controle de qualidade, as regras de projeto, os fatores de custo e as aplicações industriais que os engenheiros devem considerar ao planejar a produção do SMC.
Conteúdo
- 1 O que é SMC e de que é feito?
- 2 Como funciona a moldagem por compressão SMC
- 3 Requisitos de projeto de molde SMC e prensa hidráulica
- 4 Testes Mecânicos, Térmicos e Elétricos
- 5 Defeitos comuns do SMC e como solucioná-los
- 6 Diretrizes de projeto para fabricação de peças SMC
- 7 Qualidade de Superfície e Acabamento Classe A
- 8 Onde o SMC é usado na fabricação?
- 9 Custo SMC e escalabilidade de produção
- 10 Como selecionar um fornecedor de manufatura SMC
- 11 Sustentabilidade da SMC e considerações sobre o fim da vida útil
- 12 Planejando um projeto de moldagem SMC?
- 13 Perguntas frequentes
- 13.1 Quais são as propriedades típicas de tração e flexão do SMC?
- 13.2 Qual temperatura de molde deve ser usada para poliéster SMC padrão?
- 13.3 Qual pressão de moldagem deve ser usada para SMC?
- 13.4 Como calculo a tonelagem necessária da prensa SMC?
- 13.5 Como a porosidade do SMC pode ser reduzida?
- 13.6 A SMC consegue obter uma superfície pintada de Classe A?
- 13.7 Quais padrões ASTM ou ISO são comumente usados para SMC?
- 13.8 O SMC pode ser reciclado?
O que é SMC e de que é feito?
SMC é um composto de moldagem termofixo pré-impregnado e reforçado com fibra, fornecido em forma de folha. O material normalmente é produzido combinando resina líquida, reforço picado, cargas minerais e aditivos de processamento entre filmes transportadores. Após um período de maturação controlado, o material desenvolve a viscosidade necessária para manuseio e moldagem por compressão.
A matriz mais comum é resina de poliéster insaturada , especialmente para aplicações industriais e automotivas em geral. Os sistemas de éster vinílico podem ser usados onde é necessária maior resistência química ou melhor tenacidade, enquanto sistemas fenólicos e outros sistemas termofixos especiais são selecionados para aplicações que exigem características específicas de calor, fumaça ou chama.
O reforço geralmente é feito de fibra de vidro E picada. O SMC comercial padrão frequentemente contém aproximadamente 20–35% de fibra de vidro em peso, enquanto os graus estruturais podem usar níveis de reforço substancialmente mais elevados. O SMC de fibra de carbono também está disponível para estruturas leves de alto desempenho, embora o custo do material seja significativamente mais alto.
Enchimentos e aditivos são igualmente importantes. O carbonato de cálcio pode ser usado para controlar custos e reologia, o trihidrato de alumínio pode contribuir para formulações retardadoras de chama e aditivos de baixo perfil ajudam a reduzir o encolhimento da moldagem e melhorar a qualidade da superfície pintada. Pigmentos, catalisadores, agentes desmoldantes e espessantes também influenciam a forma como o composto flui e cura.
Propriedades típicas de materiais SMC
As propriedades do SMC variam amplamente de acordo com a química da resina, conteúdo de fibra, orientação da fibra, carga de enchimento e condições de moldagem. Os seguintes valores são, portanto, melhor tratados como faixas típicas de engenharia em vez de especificações universais.
| Propriedade | Faixa Típica | Método de teste comum | Importância da Engenharia |
|---|---|---|---|
| Densidade | Aprox. 1,7–2,0 g/cm³ | ASTM D792/ISO 1183 | Determina o peso da peça e o requisito de carga |
| Conteúdo de fibra de vidro | Aprox. 20–35% em peso para muitos tipos padrão | ISO 1172 ou método específico do fornecedor | Afeta a resistência, rigidez e fluidez |
| Resistência à tração | Aprox. 55–170 MPa | ASTM D638/ISO 527 | Capacidade de carga estrutural básica |
| Resistência à flexão | Aprox. 140–250MPa | ASTM D790/ISO 178 | Importante para painéis, tampas e caixas |
| Módulo de flexão | Aprox. 8–15 GPa | ASTM D790/ISO 178 | Indica rigidez à flexão |
| Temperatura de deflexão térmica | Frequentemente em torno de 180–210°C para classes estruturais adequadas | ASTM D648/ISO 75 | Avalia o desempenho dimensional sob calor e carga |
| Temperatura de transição vítrea | Frequentemente em torno de 100–160°C dependendo da formulação da resina | DMA/DSC | Indica comportamento da matriz dependente da temperatura |
Nota de engenharia: As propriedades da folha de dados e as propriedades da peça acabada nem sempre são idênticas. Durante a moldagem por compressão, o material flui através da cavidade e as fibras cortadas podem alinhar-se com a direção do fluxo. Como resultado, o desempenho de tração ou flexão pode diferir dependendo de onde a amostra é retirada do componente moldado.
Um maior teor de fibra geralmente melhora a rigidez e a resistência, mas também pode tornar o composto mais difícil de fluir em paredes finas, nervuras profundas ou regiões de cavidades longas. A seleção de materiais deve, portanto, equilibrar desempenho mecânico, moldabilidade, acabamento superficial, pressão de processamento e custo de material.
Como funciona a moldagem por compressão SMC
O SMC é mais comumente processado usando moldes de compressão de metal combinado aquecidos instalados em uma prensa de moldagem hidráulica. Ao contrário da moldagem por injeção convencional, o material normalmente não entra através de um sistema de corredor e portão. Em vez disso, pedaços pesados de SMC são colocados diretamente no molde aberto como uma carga cuidadosamente projetada.
Preparação de carga. As chapas SMC são cortadas e pesadas de acordo com a massa da peça necessária e o padrão de carga.
Carregamento de molde. O filme transportador é removido e a carga SMC é posicionada na cavidade inferior aquecida.
Abordagem rápida. A prensa fecha rapidamente através da parte sem contato do curso para reduzir o tempo de ciclo desnecessário.
Fechamento de moldagem controlado. À medida que o molde entra em contato com o SMC, a velocidade de fechamento é reduzida para que o composto possa fluir gradualmente através da cavidade.
Aumento de pressão. A prensa aplica a pressão de moldagem necessária enquanto o excesso de ar escapa pelo sistema de ventilação do molde.
Cura e retenção de pressão. O calor do molde ativa a reação de cura termofixa enquanto a prensa mantém a pressão.
Abertura e ejeção. Uma vez atingido o nível de cura necessário, a pressão é liberada, o molde se abre e a peça é removida.
Corte e inspeção. A rebarba é removida e as dimensões críticas, a condição da superfície e o desempenho da peça são verificados.
Parâmetros típicos de moldagem SMC
| Parâmetro do Processo | Faixa inicial típica | O que controla isso |
|---|---|---|
| Temperatura do molde | Aprox. 140–160°C | Química da resina, espessura da peça e tempo de fluxo necessário |
| Pressão de moldagem | Aprox. 3,5–10 MPa para muitas classes convencionais | Conteúdo de fibra, geometria, comprimento de fluxo e requisitos de superfície |
| Moldagem estrutural de alta pressão | Pode aproximar-se de 10–15 MPa | Estruturas altamente reforçadas ou difíceis de preencher |
| Cobertura de cobrança inicial | Freqüentemente, cerca de 50–90% da área projetada da cavidade | Fluxo de material necessário e orientação de fibra |
| Tempo de cura/manutenção de pressão | Geralmente em torno de 60 a 180 segundos | Sistema de resina, espessura e temperatura do molde |
Esses valores fornecem uma janela inicial útil, mas a receita de produção final deve ser desenvolvida usando as recomendações de processamento do fornecedor SMC selecionado e validada por testes de moldagem.
Por que o movimento de imprensa é importante: A moldagem SMC normalmente funciona melhor com um perfil de prensa escalonado em vez de uma única velocidade de fechamento. Uma sequência típica é aproximação rápida → contato controlado → fechamento de fluxo lento → aumento de pressão → retenção de pressão → liberação controlada. Isso permite que os fabricantes minimizem o tempo ocioso e, ao mesmo tempo, controlem o fluxo de material e a evacuação de ar.
Fechar muito rapidamente após o contato pode mover as fibras de forma agressiva, reter ar e gerar flash excessivo. Fechar muito lentamente pode permitir que a resina comece a curar antes que as nervuras ou cantos distantes tenham sido completamente preenchidos. As impressoras SMC modernas necessitam, portanto, de um controle preciso de ambos posição e pressão durante todo o ciclo de fechamento.
Requisitos de projeto de molde SMC e prensa hidráulica
A prensa e o molde devem ser considerados como um sistema. Selecionar uma prensa SMC apenas pela tonelagem nominal não é suficiente porque as dimensões da placa, a luz natural, o curso, a rigidez estrutural, o paralelismo, a velocidade de fechamento e o arranjo de aquecimento podem ser igualmente importantes.
Cálculo da tonelagem de prensa necessária
Um cálculo básico da força de prensagem começa com a área de moldagem projetada e a pressão de moldagem necessária.
Força de prensagem necessária = Área de moldagem projetada × Pressão de moldagem
Por exemplo, se a área da peça projetada for de 2.000 cm² e o processo exigir 10 MPa de pressão de moldagem, a força teórica será de aproximadamente 2.000 kN, o que equivale a aproximadamente 204 toneladas métricas-força.
A prensa de produção normalmente deve incluir uma margem de engenharia apropriada para levar em conta a variação do processo, carregamento do molde, contenção de rebarbas, distribuição de carga e otimização futura.
A tonelagem da prensa e a pressão de moldagem não são a mesma coisa. Uma prensa hidráulica de 1.000 toneladas não aplica automaticamente a mesma pressão de moldagem a todos os moldes. A pressão de moldagem depende de como a força disponível é distribuída sobre a área projetada do componente.
Especificações de imprensa que devem ser verificadas
- Dimensões da placa: a pegada do molde deve ser adequadamente suportada.
- Luz do dia: é necessária abertura suficiente para o molde, sistema ejetor e equipamento de manuseio de peças.
- Acidente vascular cerebral: a prensa deve atingir as posições de carga, fechamento e ejeção exigidas.
- Paralelismo de placa: importante para moldes grandes e componentes com rigoroso controle de espessura.
- Controle de fechamento em baixa velocidade: necessário para o fluxo SMC controlado.
- Precisão de pressão: melhora a repetibilidade durante a fase de cura.
- Controle de aquecimento: a temperatura estável do molde reduz o fluxo e a cura irregulares.
- Armazenamento de receitas: útil quando uma prensa produz vários componentes SMC.
- Interface de automação: importante para carga, descarga robótica e produção de alto volume.
Prioridades de projeto de molde
O projeto do molde SMC deve começar com o padrão de carga e o caminho de fluxo esperados. O objetivo é preencher toda a cavidade antes que ocorra uma cura excessiva, evitando movimentos desnecessários da fibra.
A ventilação deve ser localizada perto das regiões esperadas de preenchimento final, para que o ar preso possa escapar sem perda excessiva de resina ou fibra. As superfícies planas e as bordas de cisalhamento devem controlar o material na linha de partição, enquanto os circuitos de aquecimento devem manter uma temperatura superficial razoavelmente uniforme em todo o molde.
Costelas profundas, saliências e cavidades estreitas merecem atenção especial. Se essas características ficarem no final de um longo caminho de fluxo, o material poderá gelificar antes de preencher completamente. As inserções também devem estar localizadas de forma segura o suficiente para resistir ao movimento à medida que a pressão da prensa aumenta e o SMC flui ao redor delas.
Lista de verificação de revisão de ferramentas SMC
- Peso de carga e posição de carga inicial
- Distância máxima de fluxo de material
- Locais de ventilação e profundidade de ventilação
- Condição do terreno instantâneo
- Distribuição da temperatura do molde
- Recheio de costela e bossa
- Inserir localização e retenção
- Layout de ejeção
- Acessibilidade da linha de partição para manutenção
- Requisito de corte esperado
Testes Mecânicos, Térmicos e Elétricos
O objetivo dos testes de qualidade da SMC não é simplesmente confirmar se o composto atende à ficha técnica do fornecedor. As equipes de produção devem verificar se a peça moldada real atende às especificações de engenharia do cliente.
Os testes de qualificação comuns incluem testes de tração de acordo com ASTM D638 ou ISO 527, testes de flexão de acordo com ASTM D790 ou ISO 178, testes de impacto usando métodos como ASTM D256 ou ISO 179 e testes de deflexão térmica de acordo com ASTM D648 ou ISO 75.
O SMC de grau elétrico pode exigir adicionalmente rigidez dielétrica, resistência de isolamento, resistência de arco ou outros testes elétricos. ASTM D149 é comumente referenciada para rigidez dielétrica, enquanto ASTM D257 pode ser usada para resistividade de volume e superfície.
Análises térmicas como DSC e DMA podem ajudar a verificar o comportamento de cura e as propriedades do material dependentes da temperatura. As peças externas também podem exigir exposição aos raios UV, desgaste acelerado, condicionamento de umidade ou ciclos térmicos.
O método de teste e o limite de aceitação são duas coisas diferentes. Os padrões ASTM e ISO definem como uma propriedade é medida. O valor real de aprovação/reprovação normalmente deve vir do desenho da peça, especificação do material, exigência do OEM, documentação PPAP ou plano de controle do cliente.
Defeitos comuns do SMC e como solucioná-los
Os defeitos SMC geralmente têm mais de uma causa possível. A solução de problemas eficaz, portanto, exige que os fabricantes revisem juntos o material, o molde, a temperatura e o perfil da prensa.
| Defeito | Causas Comuns | Ações Corretivas Típicas |
|---|---|---|
| Porosidade/vazios internos | Ar preso, ventilação insuficiente, colocação de carga inadequada, consolidação inadequada | Revise a ventilação, o padrão de carga, o perfil de fechamento e o aumento de pressão |
| Preenchimento curto | Carga insuficiente, comprimento de fluxo excessivo, cura prematura, baixa temperatura do molde em algumas regiões | Confirme o peso da carga, reposicione a carga e revise a temperatura e a pressão do estágio de fluxo |
| Flash excessivo | Muito material, pressão de moldagem excessiva, força de fixação insuficiente, desgaste do molde | Verifique o peso da carga, a força necessária, as superfícies de partição e o paralelismo da placa |
| Separação de fibras | Fluxo excessivo ou velocidade de fechamento excessivamente agressiva | Reduza a distância do fluxo e otimize o estágio de fechamento lento |
| Bolhas | Gás retido, cura incompleta ou mau controle de temperatura | Revise o tempo de cura, a ventilação e a uniformidade da temperatura do molde |
| Deformação | Cura irregular, gradiente de temperatura, espessura irregular ou orientação da fibra | Mapeie a temperatura do molde e revise a geometria, o resfriamento e o fluxo de carga |
| Ondulação da superfície | Encolhimento, leitura da fibra, temperatura instável ou classe de material inadequada | Revise a formulação do SMC, superfície do molde, pressão e ciclo de cura |
Para peças estruturais críticas, os fabricantes também podem usar inspeção ultrassônica, sistemas phased array, seccionamento ou outros métodos de inspeção não destrutivos e destrutivos para procurar vazios internos ou delaminação. Os sistemas de inspeção óptica são cada vez mais úteis para defeitos superficiais repetitivos e controle de flash.
Diretrizes de projeto para fabricação de peças SMC
Um bom projeto de SMC deve suportar tanto o desempenho estrutural quanto o fluxo de compressão previsível. Sempre que possível, os engenheiros devem evitar mudanças bruscas de espessura, seções extremamente finas imediatamente seguidas por nervuras profundas e massas pesadas isoladas de material.
Espessuras nominais da parede ao redor 2,5–5 mm são comuns em muitos componentes industriais SMC, embora projetos mais finos e mais grossos sejam possíveis com materiais e ferramentas adequados. As transições graduais são preferidas quando são necessárias alterações de espessura.
O rascunho é necessário para uma liberação confiável. Aproximadamente 1° pode ser suficiente para algumas superfícies lisas, enquanto geometrias mais profundas ou texturizadas normalmente exigem mais. Os cantos internos agudos devem ser substituídos por raios para melhorar o fluxo do material e a durabilidade estrutural.
As nervuras devem proporcionar rigidez sem criar acúmulo desnecessário de material. Para superfícies cosméticas, uma base de nervura em torno de 50-75% da espessura da parede adjacente pode servir como um ponto de partida útil, mas a geometria final deve ser validada em relação ao sistema SMC selecionado.
Inserções e fixadores
O SMC pode incorporar inserções metálicas moldadas, recursos roscados e reforço local. As inserções devem incluir recursos que resistam tanto à rotação quanto ao arrancamento, evitando ao mesmo tempo concentrações acentuadas de tensão ao redor do compósito.
Os fixadores mecânicos devem distribuir a força de fixação por uma área suficiente. Arruelas, reforço local ou recursos moldados de distribuição de carga podem ser necessários em torno de parafusos altamente carregados.
Os adesivos estruturais são outra opção amplamente utilizada para unir SMC a SMC, alumínio, aço ou termoplásticos selecionados. Os sistemas epóxi, poliuretano e acrílico podem ser adequados dependendo da velocidade de produção, temperatura de serviço e projeto da junta.
Como o SMC curado é um termofixo, ele não pode simplesmente ser derretido e soldado da mesma maneira que um termoplástico convencional. A união ultrassônica ou térmica é, portanto, geralmente limitada a montagens híbridas ou inserções termoplásticas especialmente projetadas.
Qualidade de Superfície e Acabamento Classe A
Uma das razões pelas quais a SMC permaneceu importante na indústria automotiva é a sua capacidade de produzir grandes painéis exteriores com superfícies pintadas de alta qualidade. Alcançar um resultado Classe A, entretanto, depende de todo o sistema de fabricação.
As formulações de resina de baixo perfil ajudam a controlar o encolhimento, mas o polimento do molde, a uniformidade da temperatura, o fluxo de carga e a pressão de moldagem também influenciam a leitura da fibra e a ondulação da superfície.
Um processo de acabamento típico inclui:
- inspeção visual quanto a porosidade, fibras expostas e defeitos superficiais;
- remoção de rebarbas e imperfeições nas bordas;
- limpeza para remoção de poeira, óleo e resíduos de desmoldantes;
- lixamento localizado ou ativação superficial se necessário;
- aplicação de primer compatível com SMC;
- aplicação de base e acabamento;
- adesão final e inspeção de aparência.
Para painéis automotivos pintados, o processo de revestimento deve ser validado juntamente com o grau SMC porque a contaminação da superfície, a porosidade e a expansão térmica podem afetar a aparência final.
Onde o SMC é usado na fabricação?
O SMC é mais atraente quando os fabricantes precisam de geometria moldada complexa juntamente com resistência à corrosão, isolamento elétrico, peso reduzido ou alta integração de componentes.
Veículos automotivos e de novas energias
As aplicações incluem painéis externos, capôs, coberturas estruturais, proteções inferiores, tampas de baterias e componentes de proteção elétrica. Em comparação com o aço, as peças SMC adequadamente reprojetadas podem reduzir o peso, ao mesmo tempo que eliminam a proteção contra corrosão e combinam vários componentes estampados ou soldados em uma única peça moldada.
Equipamentos elétricos e de energia
Gabinetes elétricos, caixas de distribuição, caixas de medidores, peças de quadros de distribuição e estruturas isolantes se beneficiam da resistência elétrica e do desempenho contra corrosão do material.
Ferroviário, Marítimo e Infraestrutura
O SMC pode ser usado em painéis de transporte, caixas de equipamentos, estruturas de utilidades, tampas de acesso, componentes de sistemas de cabos e outras peças expostas à umidade ou condições corrosivas.
HVAC e equipamentos industriais
Grandes coberturas de equipamentos, carcaças de ventiladores e gabinetes de máquinas podem aproveitar a capacidade da SMC de integrar nervuras, recursos de montagem, ressaltos e superfícies tridimensionais complexas em um componente moldado.
Custo SMC e escalabilidade de produção
O preço da matéria-prima por si só não é uma forma útil de comparar o SMC com o aço, o alumínio ou os termoplásticos. Os engenheiros devem calcular o custo total de fabricação de uma peça aceitável.
Custo da peça = Sucata de material Tempo de prensagem Energia de trabalho Corte Acabamento QC Amortização de ferramentas
O custo do material depende do peso líquido da peça, do peso da carga, da perda de acabamento e do grau SMC. SMC estrutural de alto vidro, formulações retardadoras de chama, classes de baixa densidade e sistemas de fibra de carbono podem ter economias muito diferentes.
O tempo de imprensa é outro fator importante. Um ciclo de 90 segundos e um ciclo de 180 segundos geram resultados anuais muito diferentes da mesma máquina de moldagem. Quando o volume de produção aumenta, a automação para manuseio de materiais, carga, descarga e corte pode melhorar a utilização e reduzir a variação relacionada ao operador.
As ferramentas devem ser amortizadas ao longo da vida útil realista da produção. Se um investimento em molde e ferramentas associadas custar US$ 200.000 e for usado para produzir 200.000 peças aceitáveis, a contribuição básica de ferramentas será de aproximadamente US$ 1,00 por peça antes que a manutenção e o reparo sejam considerados.
Operações secundárias como corte, perfuração, pintura, colagem e montagem também precisam ser incluídas. Em muitas aplicações industriais, uma das principais vantagens do SMC é a capacidade de eliminar alguns destes processos posteriores, integrando funções diretamente no componente moldado.
Como selecionar um fornecedor de manufatura SMC
Uma auditoria do fornecedor deve abranger mais do que a tonelagem da prensa e o preço unitário cotado. Os fabricantes devem examinar a capacidade do fornecedor de controlar materiais, ferramentas, parâmetros de moldagem e validação da peça final.
Pontos de revisão de fornecedores recomendados
- ISO 9001, IATF 16949 ou certificação de qualidade exigida pelo cliente
- Controle de lote de material SMC e prazo de validade
- Gestão de armazenamento e maturação
- Rastreabilidade de pressão, posição, tempo e temperatura da prensa
- Manutenção do molde e capacidade do sistema de aquecimento
- Apoio à produção de protótipos e pilotos
- PPAP ou capacidade de qualificação específica do cliente
- Recursos de testes dimensionais e mecânicos
- Cálculo da capacidade de produção
- Planos de contingência para paradas de prensas ou ferramentas
Sustentabilidade da SMC e considerações sobre o fim da vida útil
O SMC convencional usa uma matriz termofixa reticulada. Uma vez curada, a resina não pode simplesmente ser reaquecida e fundida novamente da mesma forma que o polipropileno, náilon ou outro termoplástico.
A reciclagem mecânica é uma rota prática para alguns fluxos de resíduos limpos de SMC. A sucata pode ser triturada e reutilizada como enchimento ou reforço em aplicações selecionadas de compósitos. O tratamento térmico e a pirólise também podem ser tecnicamente possíveis, particularmente onde é possível recuperar reforços valiosos, embora a economia e a infra-estrutura local continuem a ser limitações importantes.
Alguns resíduos compostos também podem ser avaliados para coprocessamento industrial, onde tanto as frações orgânicas quanto as minerais podem ter valor.
Para instalações de produção nos EUA, os requisitos ambientais dependem do sistema de resina e do processo de fabricação reais. A produção de compósitos plásticos reforçados pode estar sujeita às regras federais, estaduais e locais aplicáveis que regem poluentes atmosféricos perigosos, constituintes voláteis, revestimentos e resíduos industriais. As instalações devem, portanto, avaliar a conformidade com base na sua formulação e processo específicos de SMC, em vez de assumir que uma regra se aplica de forma idêntica a todas as operações.
Planejando um projeto de moldagem SMC?
A seleção de uma prensa hidráulica SMC deve começar com o componente e o molde – não apenas com o número da tonelagem.
Equipamento inteligente Co. de Wuxi PengdaHZ, Ltd. fornece soluções de prensas de moldagem hidráulicas e servo-controladas para SMC e outros processos de fabricação de compósitos.
Para uma avaliação inicial da impressora, os fabricantes podem fornecer:
- desenho de peça ou modelo 3D;
- área de moldagem projetada;
- Grau SMC e pressão de moldagem necessária;
- peso da peça e espessura nominal;
- dimensões e peso do molde;
- curso de imprensa necessário e luz do dia;
- tempo de ciclo alvo;
- volume de produção anual;
- requisitos de automação.
Esses insumos permitem avaliar a necessidade tonelagem da prensa, tamanho da placa, curso, luz natural, perfil de velocidade de fechamento, controle de pressão e configuração de automação para o programa de produção.
Solicite uma avaliação de imprensa SMCPerguntas frequentes
Quais são as propriedades típicas de tração e flexão do SMC?
Os graus comuns de SMC de poliéster de fibra de vidro podem fornecer resistência à tração aproximadamente na faixa de 55–170 MPa e resistência à flexão em torno de 140–250 MPa. As formulações estruturais podem exceder esses números. Os valores reais do projeto devem sempre ser obtidos do tipo de material selecionado e validados usando peças moldadas representativas.
Qual temperatura de molde deve ser usada para poliéster SMC padrão?
Aproximadamente 140–160°C é uma faixa inicial comum para muitos sistemas SMC à base de poliéster. O valor correto depende da formulação, da espessura da peça, do comprimento do fluxo e do tempo de cura desejado.
Qual pressão de moldagem deve ser usada para SMC?
Muitas formulações convencionais de SMC operam dentro de aproximadamente 3,5–10 MPa, enquanto peças estruturais altamente reforçadas ou mais difíceis podem exigir pressão mais alta. O valor correto deve ser baseado nas orientações de processamento do fornecedor do material e validado durante os testes.
Como calculo a tonelagem necessária da prensa SMC?
Multiplique a área de moldagem projetada pela pressão de moldagem necessária e adicione uma margem de engenharia apropriada. A prensa também deve ser verificada quanto às dimensões da placa, curso, luz natural, paralelismo e controle de baixa velocidade.
Como a porosidade do SMC pode ser reduzida?
Verifique o posicionamento da carga, os locais de ventilação de enchimento final, o perfil de fechamento da prensa, o aumento de pressão e a temperatura do molde. A porosidade é frequentemente causada por uma combinação de ar aprisionado e comportamento de fluxo inadequado, em vez de um parâmetro isolado.
A SMC consegue obter uma superfície pintada de Classe A?
Sim. As classes SMC de baixo perfil adequadas podem alcançar superfícies pintadas de alta qualidade quando a formulação do material, o polimento do molde, o controle de temperatura, o fluxo, a pressão e a preparação do revestimento são todos devidamente controlados.
Quais padrões ASTM ou ISO são comumente usados para SMC?
Referências típicas incluem ASTM D638 ou ISO 527 para propriedades de tração, ASTM D790 ou ISO 178 para propriedades de flexão, ASTM D256 ou ISO 179 para comportamento de impacto, ASTM D648 ou ISO 75 para desempenho de deflexão térmica e ASTM D149 para rigidez dielétrica.
O SMC pode ser reciclado?
O SMC curado não pode ser fundido novamente como um termoplástico, mas a moagem mecânica, o uso como carga composta, processos selecionados de recuperação térmica e coprocessamento industrial podem fornecer opções de fim de vida, dependendo do tipo de material e da infraestrutura de reciclagem local.
Isenção de responsabilidade de engenharia: Os valores numéricos neste artigo pretendem ser faixas de referência típicas de engenharia. As propriedades reais do SMC, temperaturas de moldagem, pressões e parâmetros de ciclo variam de acordo com a formulação do material, conteúdo de fibra, geometria da peça e ferramental. As configurações de produção deverão ser confirmadas com o fornecedor do material selecionado e validadas através de testes de moldagem.