 English
 中文简体
 Español
 Português
 Deutsch
 русский
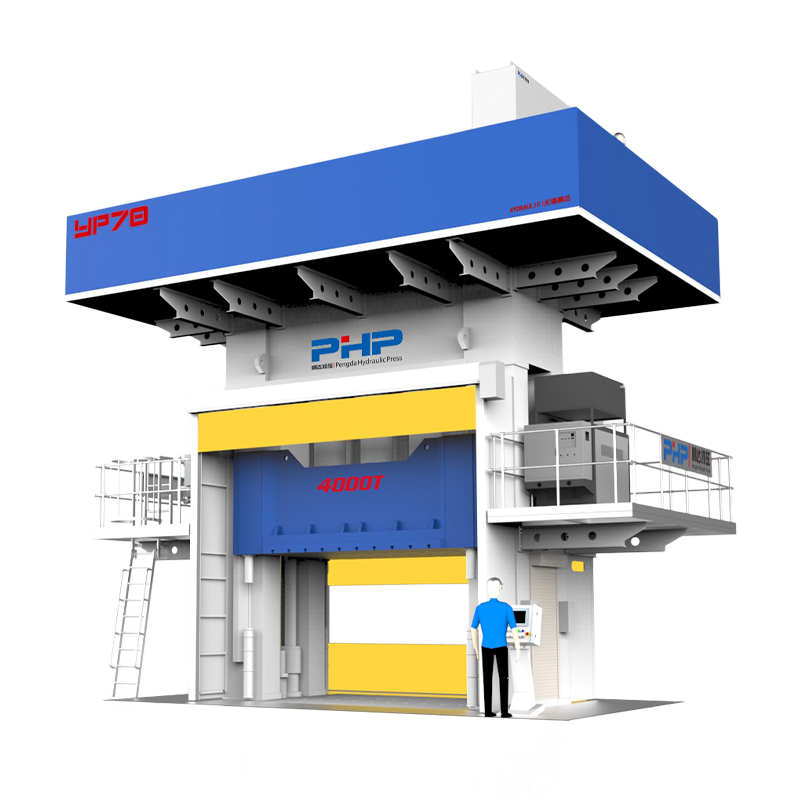
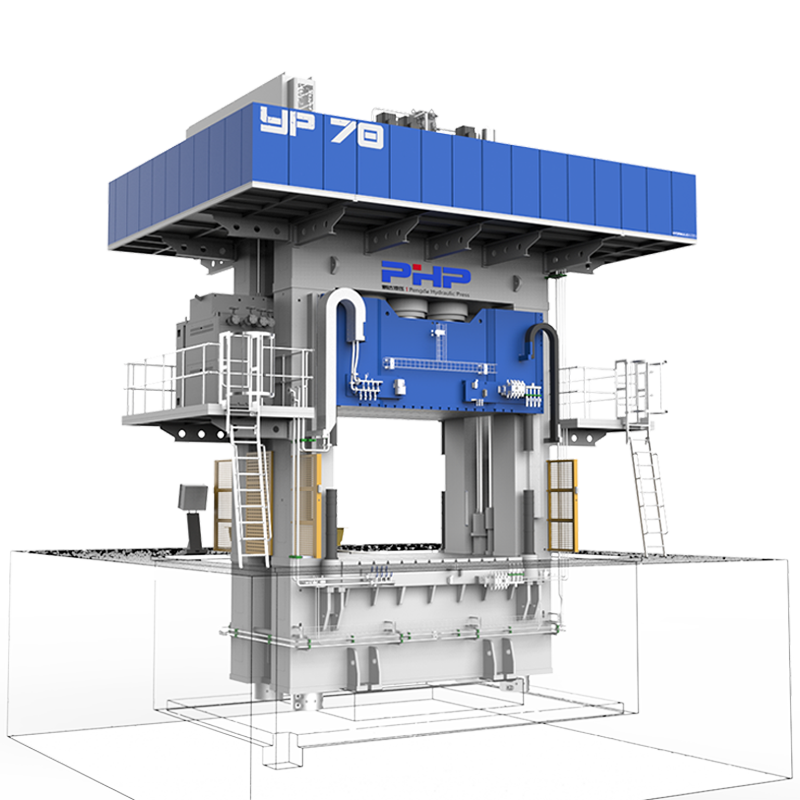
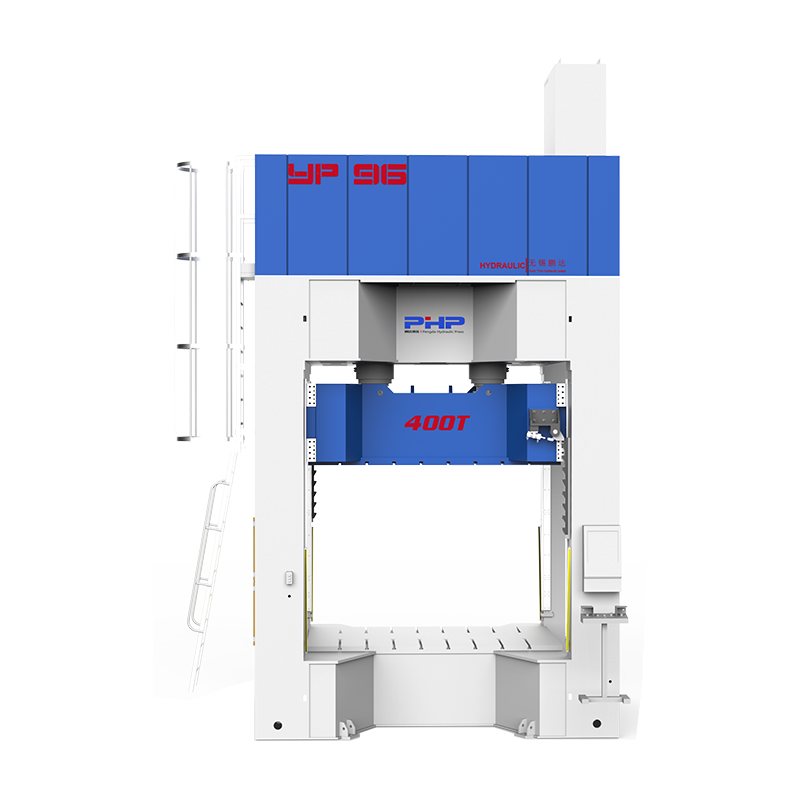
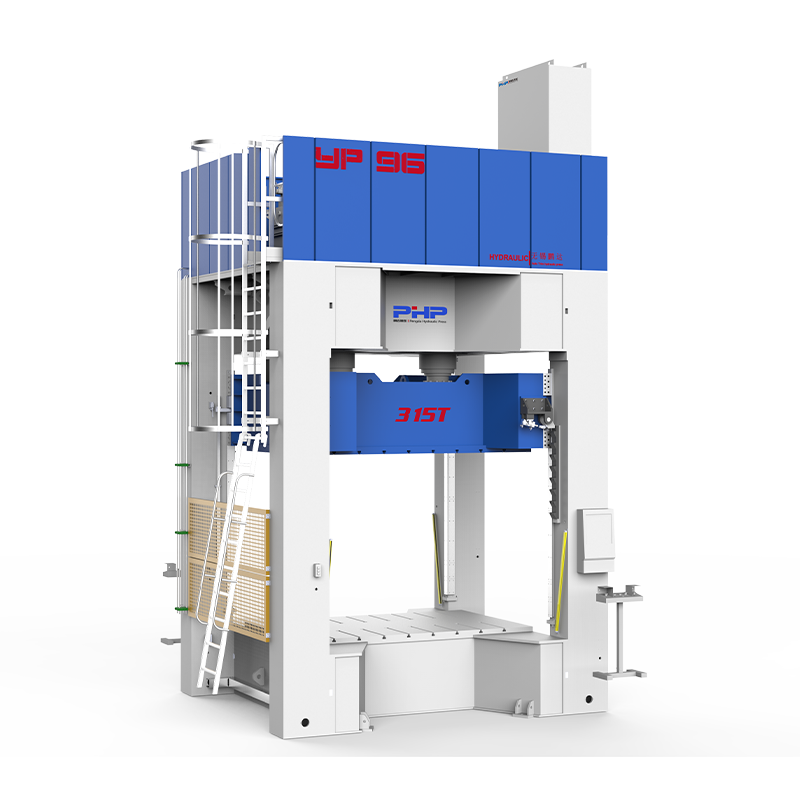
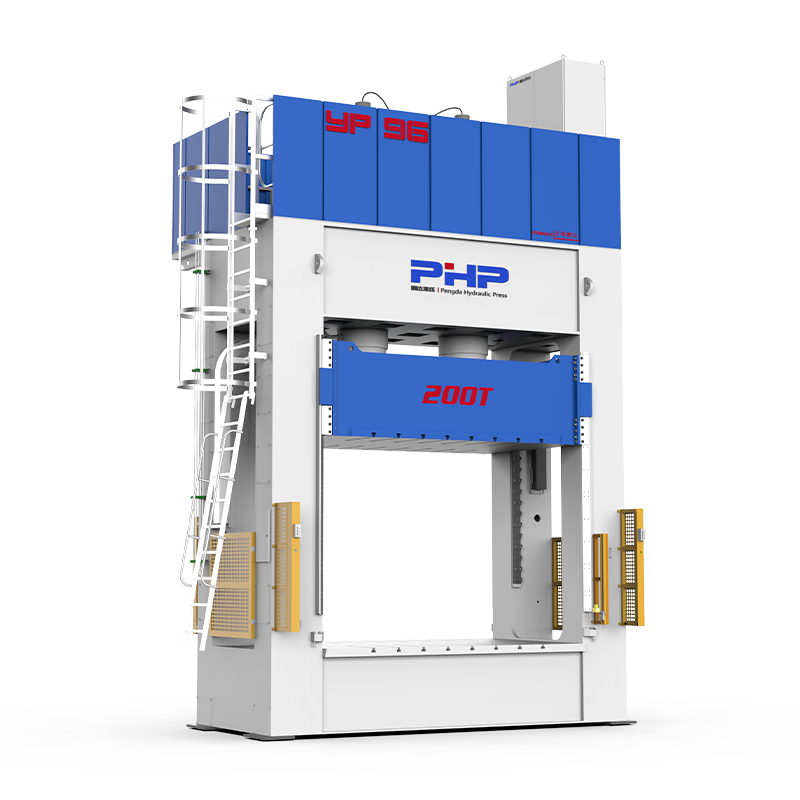
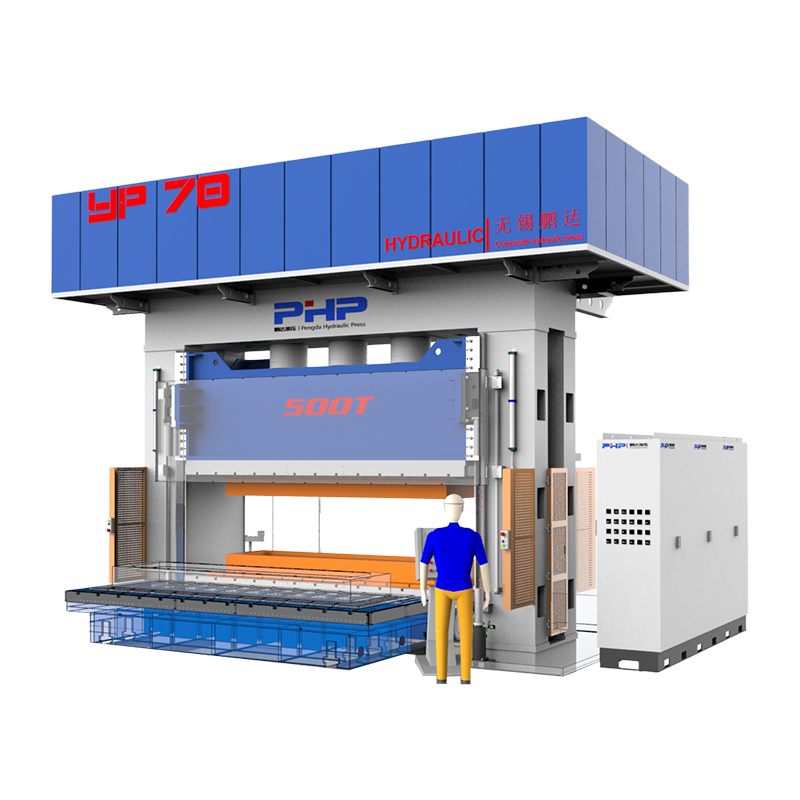
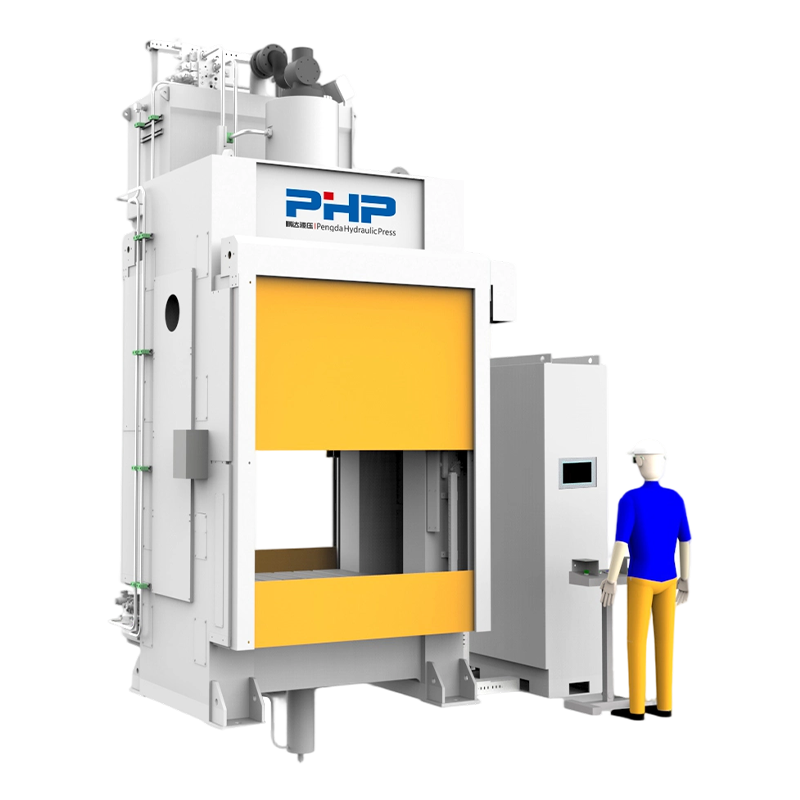
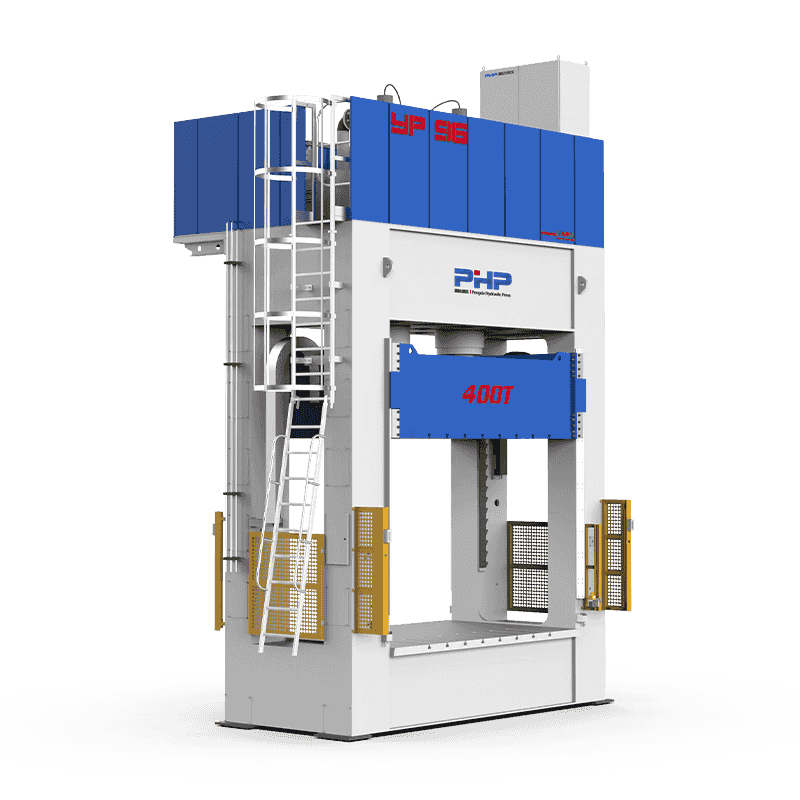
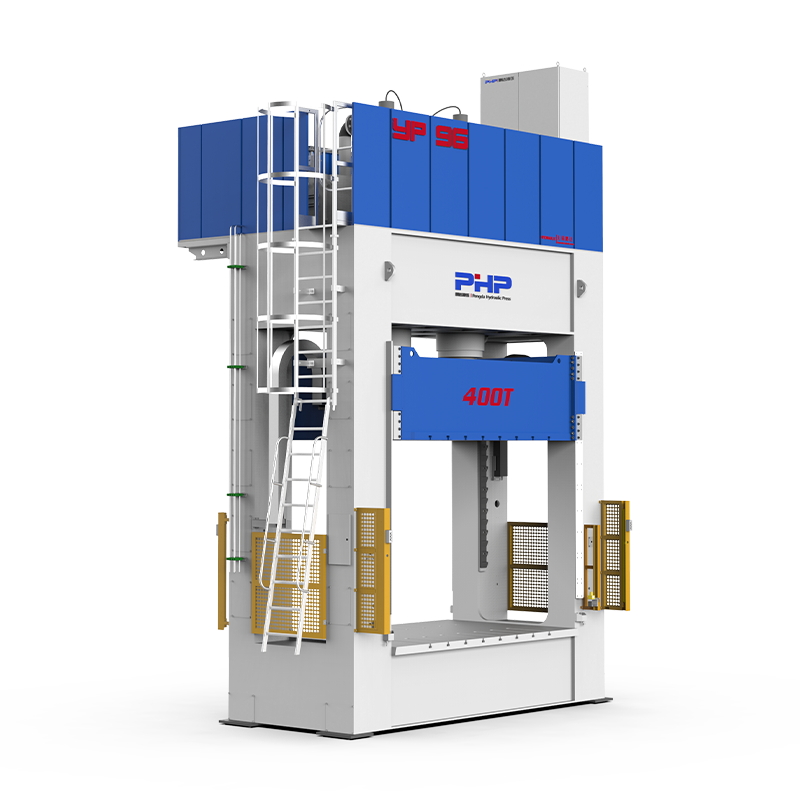
Visão geral da prensa de corte automático
- Aplicações comuns incluem forros de teto automotivos, painéis de portas, carpetes, encostos de bancos, peças de porta-malas e componentes de isolamento acústico .
- Os fatores de seleção mais importantes incluem tonelagem, tamanho da mesa, abertura máxima, curso, perfil de velocidade e controle de temperatura .
- O controle servo-hidráulico pode fornecer programação mais flexível de pressão e velocidade para produção automatizada.
- A seleção da máquina deve começar com o peça real, material, molde e tempo de ciclo necessário em vez de uma classificação de tonelagem de catálogo.
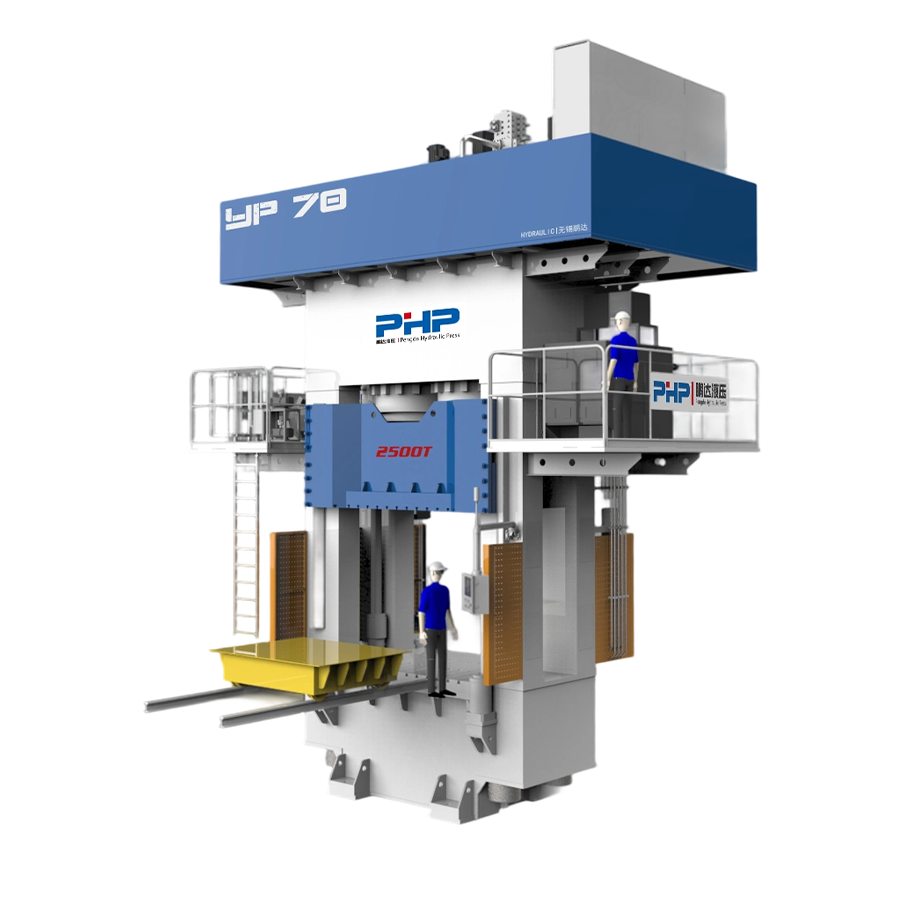
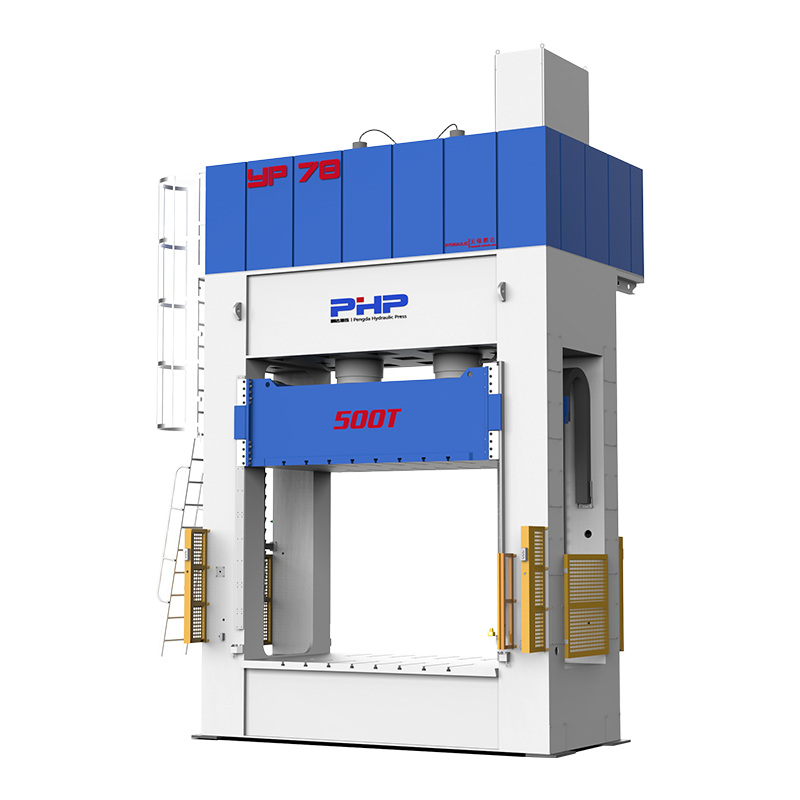
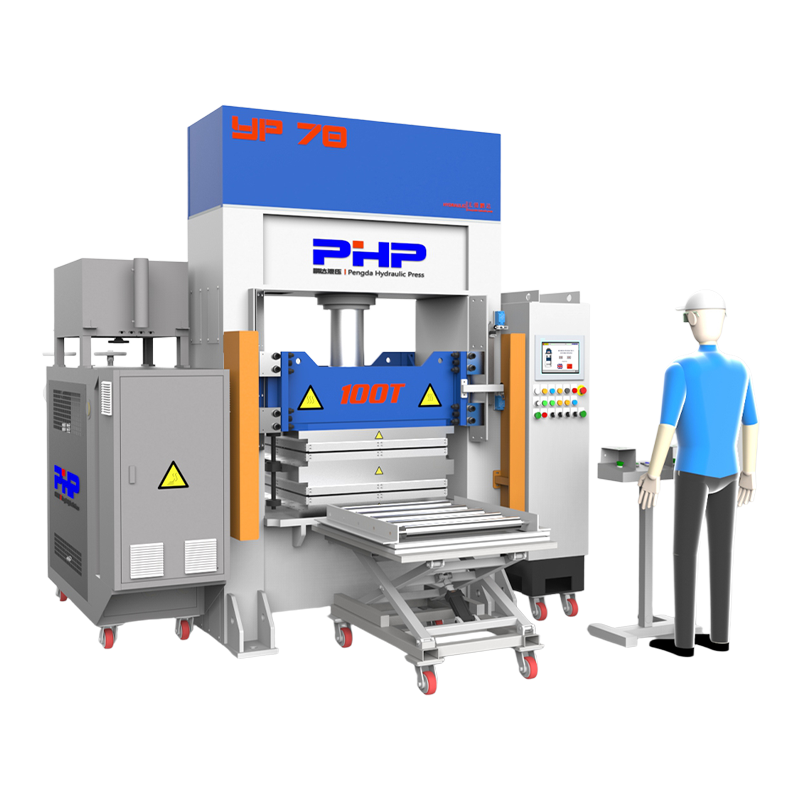
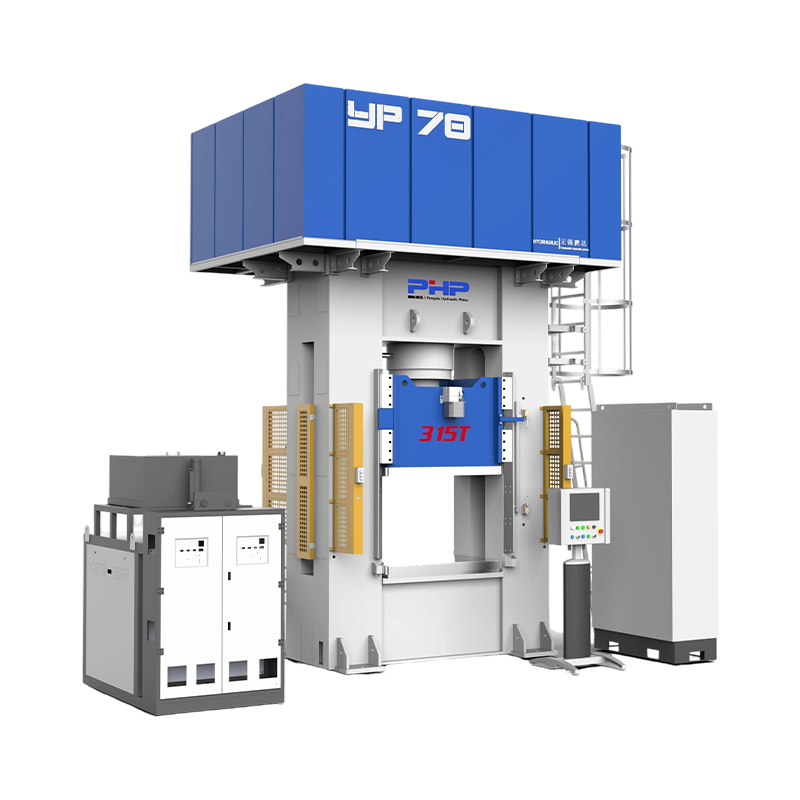
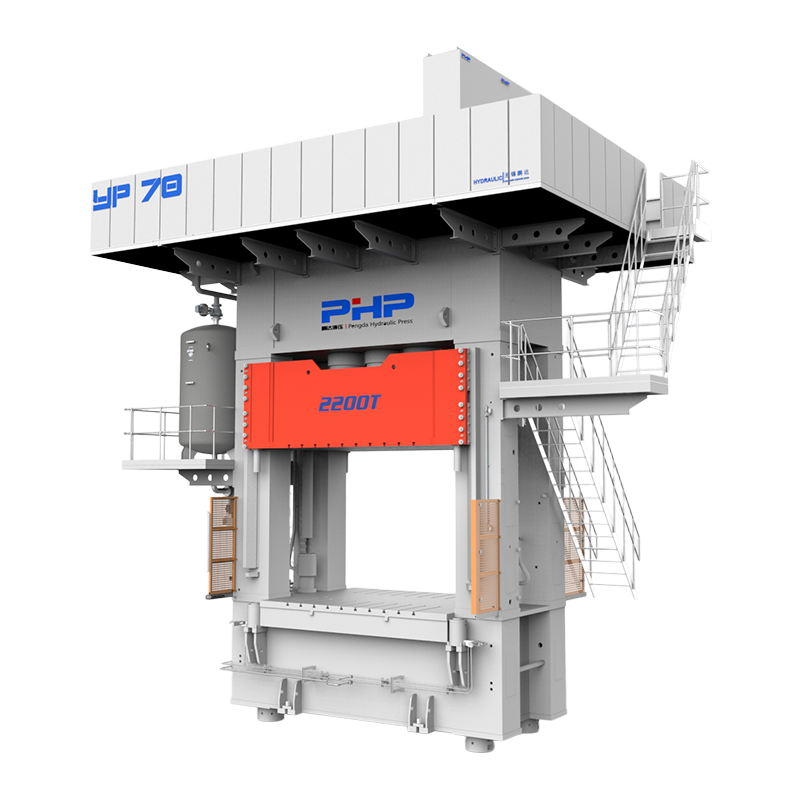
Um prensa de corte automático é mais do que uma máquina usada para remover o excesso de material de um componente acabado. Na produção moderna de interiores automotivos, uma prensa hidráulica servo de acabamento automático pode suportar múltiplas operações, como formação, laminação, composição, perfuração, aquecimento e corte dentro de um processo de fabricação integrado.
Para OEMs automotivos, fornecedores de nível 1 e fabricantes de componentes internos, a seleção da prensa tem um impacto direto na qualidade das peças, no tempo de ciclo, na flexibilidade das ferramentas, nos requisitos de mão de obra e no custo operacional de longo prazo. A escolha da máquina correta requer, portanto, uma avaliação completa do componente e do processo de fabricação.
O que é uma prensa de acabamento automático e quais peças automotivas ela pode produzir?
Um automotive auto trim press uses controlled hydraulic force to form and finish interior components. Depending on the tooling and production process, a single press can perform several stages during one cycle.
Por exemplo, um forro automotivo pode exigir aquecimento do material, posicionamento, fechamento rápido do molde, pressão de formação controlada, tempo de permanência, corte ou puncionamento e retorno automático do deslizamento antes da descarga.
Principais atrações automotivas
Peças internas de grandes áreas podem exigir aquecimento, conformação, laminação e corte com distribuição uniforme de pressão em uma ampla mesa de trabalho.
Painéis de portas
Painéis termoplásticos ou reforçados com fibra podem exigir formação controlada, puncionamento e posições de corte repetíveis.
Tapetes
Estruturas de PET, feltro e não tecido normalmente requerem abertura adequada do molde, aquecimento controlado e ciclos de formação eficientes.
Encostos dos bancos
Os componentes compostos do encosto do assento se beneficiam de uma pressão de formação estável, tempo de permanência repetível e posicionamento consistente do molde.
Componentes do tronco
Tampas de rodas sobressalentes, pisos de porta-malas e peças relacionadas podem combinar conformação por compressão com puncionamento e corte de bordas.
Peças de isolamento acústico
Estruturas de feltro, espuma e fibra geralmente exigem uma placa grande, repetibilidade confiável e corte ou puncionamento eficiente.
| Parte Típica | Estrutura Material Comum | Processo Típico | Requisito importante de imprensa |
| atração principal | Tecido, espuma e substrato composto | Aquecimento, formação, laminação, corte | Mesa grande, pressão uniforme, controle de temperatura |
| Painel da porta | Composto termoplástico/fibra | Moldar, perfurar, aparar | Pressão repetível e controle de posição |
| Tapete automotivo | PET, feltro ou não tecido | Aquecimento, conformação, corte de bordas | Altura de abertura e tempo de ciclo eficiente |
| Encosto do banco | Composto de fibra natural/termoplástico | Formação por compressão, corte | Distribuição de força estável |
| Tampa do porta-malas/roda sobressalente | Termoplástico reforçado com fibra | Compressão, perfuração, corte | Tonelagem, tamanho do molde e altura de abertura |
| Almofada de isolamento acústico | Feltro, espuma ou composto de fibra | Compressão, perfuração, corte | Grande área de trabalho e repetibilidade |
Principais especificações da prensa de corte automático: tonelagem, tamanho do leito, curso e tempo de ciclo
Duas prensas com a mesma tonelagem nominal podem ter desempenho muito diferente em uma aplicação de acabamento automotivo. O envelope de trabalho completo, o perfil de velocidade e a arquitetura de controle devem ser comparados.
Resumo das principais especificações
Define a força disponível de conformação, compressão, puncionamento e corte.
Deve acomodar toda a área do molde, braçadeiras e espaço livre para serviço.
Determina o espaço vertical para ferramentas, carregamento de material e remoção de peças.
Define o movimento das ferramentas disponíveis e contribui diretamente para o projeto do ciclo.
As velocidades de aproximação rápida, pressão e retorno devem ser avaliadas separadamente.
Importante onde a temperatura de formação afeta o fluxo do material, a adesão ou a qualidade da superfície.
Nota de engenharia – A velocidade do ciclo é mais que um número
Uma especificação útil da prensa de corte automático deve distinguir entre velocidade de aproximação rápida, velocidade de pressão controlada, tempo de permanência e velocidade de retorno .
Uma velocidade de desaceleração muito alta proporciona poucos benefícios de produção se o processo em si exigir um longo estágio de aquecimento ou retenção de pressão. Todo o ciclo deve ser avaliado.
Prensa de acabamento automático hidráulica convencional vs. servo-hidráulica
“Servo” e “hidráulico” não devem ser tratados como tecnologias completamente separadas. Uma prensa servo-hidráulica ainda produz força hidraulicamente, mas utiliza um sistema de acionamento servo-controlado para regular a produção hidráulica mais de perto, de acordo com a demanda do processo.
| Fator de comparação | Hidráulica Convencional | Servo-Hidráulico |
| Programação de velocidade | Adequado para ciclos de prensa padrão | Controle multiestágio mais flexível |
| Ajuste de pressão | Adequado para aplicações convencionais | Controle mais flexível baseado em receita |
| Operação de carga parcial | Depende fortemente do projeto do sistema hidráulico | A produção pode acompanhar mais de perto a demanda do processo |
| Flexibilidade de receita | Moderado | Alto |
| Adequação de automação | Pode ser integrado | Adequado para linhas automatizadas programáveis |
| Complexidade do sistema de controle | Geralmente mais baixo | Geralmente mais alto |
Como selecionar a prensa de corte automático correta para sua peça
O dimensionamento da prensa deve começar com o componente acabado e as ferramentas. A máquina deve então ser configurada de forma inversa aos requisitos reais do processo.
Defina a peça
Confirme o dimensões acabadas, estrutura do material, espessura, número de camadas, temperatura de formação e volume de produção .
Defina o molde
Forneça dimensões, altura e peso do molde, juntamente com arranjos de fixação, conexões de aquecimento, sensores e espaço para manutenção.
Estimar a força de conformação e corte
Avalie a área de conformação projetada, a pressão específica necessária, o perímetro de corte, a estrutura do material, a geometria da lâmina e a folga de corte.
Calcule o tempo de ciclo necessário
Inclua carregamento, aproximação rápida, pressionar, parar, perfurar ou aparar, movimento de retorno e descarregamento, em vez de olhar apenas para a velocidade de deslizamento.
Definir requisitos de automação
Confirme o manuseio manual ou robótico, a folga EOAT, os sensores, a estratégia de troca de molde e a comunicação com o PLC da linha de produção.
Nota de Engenharia — Cálculo Preliminar de Tonelagem
Para a conformação por compressão básica, a força preliminar pode ser estimada a partir de área de formação projetada × pressão específica necessária .
Este cálculo não deve ser usado sozinho para o dimensionamento final da máquina porque a força de corte também é afetada pela construção do material, comprimento total de corte, geometria da ferramenta e folga de corte.
Exemplo: Por que o tempo de ciclo é importante
Considere uma linha de produção operando em um turno de oito horas durante 250 dias úteis por ano. Um ciclo teórico de 60 segundos permite 480 ciclos por turno, enquanto um ciclo de 45 segundos permite 640.
Com uma utilização efetiva da produção presumida de 75%, a diferença pode representar aproximadamente 30.000 ciclos adicionais por ano .
Que informações você deve enviar ao fabricante da impressora?
Integração de automação, instalação e segurança de máquinas nos EUA
Um auto trim press is increasingly installed as one station within a larger manufacturing cell. The press may interact with material-heating equipment, robots, transfer systems, conveyors, tooling stations and upstream or downstream controls.
Integração de Robô e Linha de Produção
Antes de adquirir uma impressora, a equipe do projeto deve definir claramente as responsabilidades de interface entre o construtor de prensas, fornecedor de ferramentas, integrador de robôs e equipe de controles de planta .
Dependendo da plataforma de automação do cliente, a comunicação industrial pode ser projetada em torno de protocolos como PROFINET, EtherNet/IP ou outras interfaces especificadas pela planta . A arquitetura de controle exata deve ser confirmada durante a engenharia do projeto.
Preparação de fábrica antes da entrega
Considerações sobre segurança de fábrica nos EUA
Para uma prensa instalada nos Estados Unidos, a proteção da máquina e o controle de energia perigosa devem ser abordados durante o projeto da máquina e da célula de produção, em vez de serem adicionados somente após a instalação.
Considerações relevantes podem incluir requisitos de proteção de máquinas da OSHA, procedimentos de bloqueio/etiquetagem, orientações de segurança de máquinas ANSI B11 aplicáveis e requisitos elétricos da NFPA 79 para máquinas industriais.
Lista de verificação típica de revisão de segurança da imprensa
Manutenção e custo total de propriedade
O preço de compra de uma prensa de corte automático representa apenas uma parte do seu custo vitalício. Para a produção automotiva de alto volume, o uso de energia, os requisitos de mão de obra, a manutenção de ferramentas, a disponibilidade de peças sobressalentes e o tempo de inatividade podem ter um impacto maior a longo prazo.
Não compare o preço de compra sozinho
Uma comparação útil do TCO deve considerar:
- Investimento em máquinas e ferramentas
- Automação e integração de robôs
- Consumo de energia
- Operadores necessários por turno
- Troca de ferramenta e tempo de configuração
- Manutenção preventiva
- Disponibilidade de peças sobressalentes
- Custo do tempo de inatividade não planejado
| Item de TCO | O que os compradores devem avaliar |
| Investimento na imprensa | Tonelagem, mesa de trabalho, sistema servo, aquecimento e controles |
| Ferramentas | Molde de conformação, molde de acabamento, acessórios e equipamentos de troca de molde |
| Automação | Robô, EOAT, transportadores, sistemas de transferência e célula de segurança |
| Energia | Demanda hidráulica, carga de aquecimento, ciclo de trabalho e operação ociosa |
| Trabalho | Operadores por turno e requisitos de manuseio manual |
| Manutenção | Óleo, filtros, vedações, sensores, válvulas e manutenção programada |
| Tempo de inatividade | Diagnóstico, peças de reposição, suporte de serviço e tempo de reparo |
Cronograma de manutenção preventiva recomendado
Verifique ruídos anormais, vazamentos hidráulicos, alarmes de máquinas, proteções e danos óbvios.
Inspecione conexões hidráulicas, sensores, alinhamento de ferramentas e pontos de lubrificação.
Revise filtros, condição de fluidos, conexões elétricas, circuitos de aquecimento e histórico de alarmes.
Inspecione cilindros, vedações, sensores de pressão e funções de segurança e mantenha backups de PLC/HMI.
Categorias de peças sobressalentes recomendadas
Um plano prático de peças sobressalentes pode reduzir significativamente o tempo de inatividade, especialmente em fábricas que operam em vários turnos ou localizadas longe do centro de serviços do fabricante do equipamento.
Como escolher o fabricante certo de prensa de corte automático
A prensa de corte automático correta não deve ser selecionada apenas em uma lista de equipamentos padrão. A fabricação de interiores automotivos muitas vezes requer uma estreita coordenação entre o projeto de peças, material, molde, processo de aquecimento, ferramentas de acabamento e sistema de automação .
Um fornecedor de prensas competente deve, portanto, ser capaz de discutir o processo completo em vez de simplesmente recomendar uma máquina maior sempre que for solicitada mais capacidade de produção.
Equipamento inteligente Co. de Wuxi PengdaHZ, Ltd. desenvolve soluções de prensas hidráulicas servo auto trim para fabricação de interiores automotivos. As aplicações podem incluir forros de teto automotivos, carpetes, encostos de bancos, componentes de porta-malas, componentes de coberturas de rodas e produtos de acabamento relacionados.
Dependendo do projeto, a prensa pode ser projetada de acordo com requisitos de conformação e corte, aquecimento de moldes, controle servo-hidráulico e integração com equipamentos de produção automatizados.
Precisa de uma prensa de corte automático para sua nova peça?
Envie para PengdaHZ seu desenho da peça, especificação do material, dimensões do molde, processo necessário e tempo de ciclo alvo .
Nossa equipe de engenharia pode avaliar a aplicação e recomendar uma configuração de prensa hidráulica com ajuste automático com base em seus requisitos reais de produção.
Desenho 2D/3D e dimensões acabadas
Material, aquecimento, conformação e corte
Tempo de ciclo, turnos e requisitos de automação
Perguntas frequentes sobre prensas de corte automático
Comece com a área de conformação projetada da peça, a estrutura do material, a pressão de conformação necessária e os requisitos de corte. A mesa de trabalho deve então ser determinada a partir da pegada completa do molde, e não apenas do componente acabado.
Ambos os sistemas usam força hidráulica. Um sistema servo-hidráulico utiliza saída hidráulica servo-controlada para fornecer pressão mais flexível e programação de velocidade durante diferentes estágios do ciclo de produção.
Sim. A carga e descarga do robô podem ser integradas quando a prensa fornece as interfaces de controle, sinais de segurança e espaço físico necessários. A carga útil do robô, o alcance, o projeto EOAT e o tempo de ciclo necessário devem ser avaliados em conjunto.
Os requisitos variam de acordo com o tamanho e a configuração da máquina. Os compradores devem confirmar os requisitos de energia elétrica, do sistema hidráulico e quaisquer requisitos de ar comprimido para ferramentas, garras ou sistemas auxiliares antes da instalação.
A proteção da máquina, o controle de energia perigosa, a segurança elétrica e a avaliação de riscos devem ser revisados. Dependendo da instalação, os requisitos da OSHA, as orientações de segurança de máquinas ANSI B11 aplicáveis e a NFPA 79 podem ser relevantes para a máquina e para a célula de produção automatizada.
Forneça o desenho da peça, tipo e espessura do material, dimensões acabadas, dimensões e peso do molde, processos de conformação e corte necessários, tempo de ciclo alvo e método de automação planejado. Esses detalhes permitem que um fabricante recomende uma configuração de máquina mais precisa.