 English
 中文简体
 Español
 Português
 Deutsch
 русский
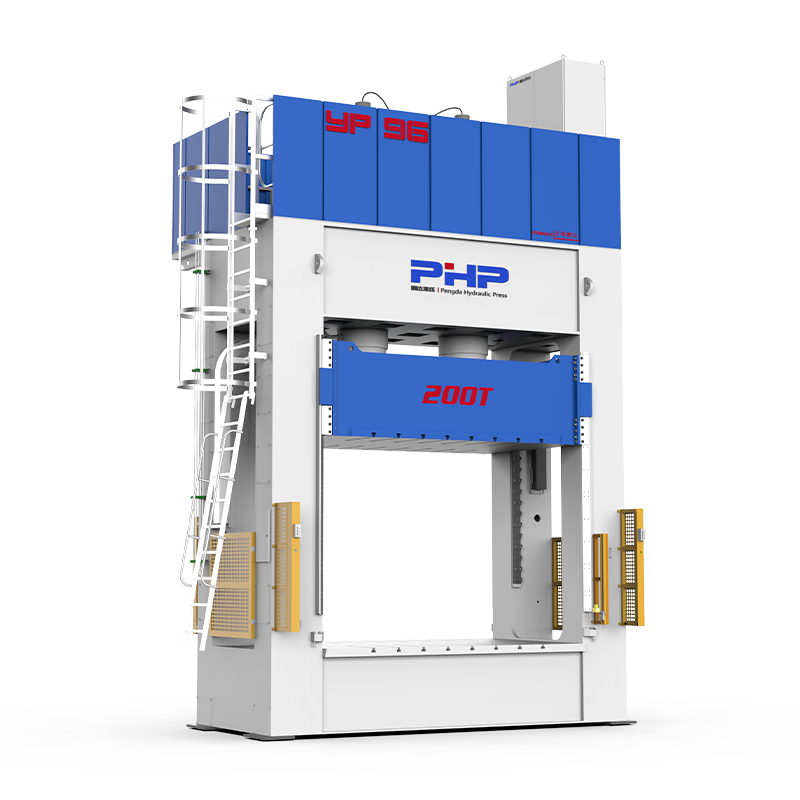

A moldagem por compressão de Sheet Molding Compound (SMC) é amplamente utilizada para componentes automotivos, gabinetes elétricos, tampas de baterias, produtos de construção, tampas de acesso e outras peças compostas de alto volume.
O processo pode oferecer excelente repetibilidade, mas somente quando o material, padrão de carga, molde, temperatura, movimento de prensagem, pressão e ciclo de cura trabalham juntos como um sistema controlado.
Quando defeitos aparecem, apenas alterar a pressão de moldagem raramente é a resposta certa. Uma bolha pode originar-se de gás preso, umidade, má ventilação ou cura insuficiente. Um tiro curto pode ser causado pela carga do SMC, temperatura do molde, perfil de fechamento ou desenvolvimento de pressão. O empenamento pode originar-se da orientação da fibra, aquecimento desigual, ejeção prematura ou fluxo assimétrico de material.
Identificar → Medir → Isolar a causa → Alterar uma variável → Validar → Padronizar
Conteúdo
- 1 1. Defeitos comuns de moldagem SMC e como identificá-los
- 2 2. Fluxo de trabalho de solução de problemas passo a passo para defeitos SMC
- 3 3. Pressione Configurações, Parâmetros de Processo e Gerenciamento de Cura
- 4 4. Ferramentas, ventilação, uniformidade de temperatura e manutenção de moldes
- 5 5. Matriz de solução de problemas de defeitos SMC
- 6 6. Inspeção, CEP e Prevenção de Defeitos
- 7 7. Um defeito SMC deve ser reparado ou descartado?
- 8 Evite defeitos SMC controlando todo o sistema de moldagem
- 9 O controle da prensa de moldagem por compressão SMC também é importante
- 10 Soluções de prensas para moldagem por compressão SMC da Wuxi PengdaHZ
- 11 Perguntas frequentes
- 11.1 Quais são os defeitos de moldagem SMC mais comuns?
- 11.2 O que causa vazios na moldagem por compressão SMC?
- 11.3 Por que as peças SMC desenvolvem bolhas?
- 11.4 O que causa marcas de fluxo no SMC?
- 11.5 Como evitar tiros curtos?
- 11.6 Como a pressão de moldagem afeta os defeitos SMC?
- 11.7 Como a temperatura do molde afeta a qualidade das peças SMC?
- 11.8 Como as configurações da prensa podem reduzir defeitos de moldagem SMC?
1. Defeitos comuns de moldagem SMC e como identificá-los
Os defeitos SMC geralmente podem ser divididos em defeitos superficiais, defeitos internos, defeitos de enchimento e defeitos dimensionais . A identificação correta é o primeiro passo porque defeitos que parecem semelhantes na peça acabada podem ter causas raízes completamente diferentes.
Defeitos de Superfície
- Marcas de fluxo: padrões de superfície direcionais ou ondulados relacionados ao fluxo de material.
- Leitura de fibra: o reforço torna-se visível através da superfície moldada.
- Áreas ricas em resina: áreas brilhantes ou irregulares contendo excesso de resina local.
- Áreas carentes de resina: fibras expostas ou superfícies ásperas devido à cobertura insuficiente de resina.
- Bolhas: áreas elevadas associadas a gás preso, umidade ou cura incompleta.
- Furos: pequenas cavidades superficiais que podem ficar mais visíveis após pintura ou lixamento.
Defeitos Internos e Estruturais
- Vazios e porosidade interna
- Delaminação
- Rachaduras internas
- Umedecimento incompleto da fibra
- Falta de resina localizada
- Contaminação por material estranho
Defeitos Dimensionais
- Deformação
- Torcendo
- Encolhimento irregular
- Variação de espessura
- Desalinhamento de montagem
Preenchimento de Defeitos
- Tiro curto: o material não consegue preencher completamente a cavidade.
- Flash: o excesso de material escapa pela linha de separação do molde.
- Costela incompleta ou recheio de bossa
- Defeitos na reunião de fluxo frontal
Ponto específico do SMC: A orientação das fibras não deve ser ignorada durante a inspeção visual. À medida que a carga flui através da cavidade do molde, o reforço pode girar e alinhar-se com a direção do fluxo. Um padrão de superfície visível pode, portanto, indicar uma mudança no fluxo de material local e potencialmente no comportamento mecânico local.
| Defeito | Aparência típica | Verificação rápida | Inspeção Avançada |
| Marcas de fluxo | Linhas de superfície direcionais ou onduladas | Inspeção visual | Microscopia |
| Bolhas | Bolhas elevadas ou inchaço localizado | Inspeção visual ou de toque | Inspeção ultrassônica |
| Vazios | Cavidades internas | Amostra de seção | Ultrassom ou tomografia computadorizada |
| Delaminação | Separação de camadas | Toque em teste ou seccionamento | Inspeção ultrassônica |
| Deformação | Geometria distorcida | Dispositivo elétrico ou paquímetro | Digitalização CMM ou 3D |
| Flash | Excesso de material ao longo da linha de partição | Visual ou calibrador | Geralmente desnecessário |
| Tiro curto | Preenchimento incompleto da cavidade | Inspeção visual | Geralmente desnecessário |
A inspeção por TC pode fornecer informações altamente detalhadas sobre defeitos internos, mas normalmente é mais apropriada para componentes complexos, de alto valor ou de análise de falhas do que para inspeção rotineira de produção de alto volume.
2. Fluxo de trabalho de solução de problemas passo a passo para defeitos SMC
Ajustar aleatoriamente vários parâmetros de moldagem ao mesmo tempo torna a solução de problemas mais lenta. Mesmo que o defeito desapareça, o engenheiro pode não saber qual mudança realmente resolveu o problema.
Uma abordagem mais confiável é estabelecer uma sequência fixa de solução de problemas.
1
Confirme e classifique o defeito
Registre a localização do defeito, número da cavidade, lote de produção, lote de material, temperatura do molde, número do ciclo, programa de prensa, operador e turno.
Primeiro determine se o problema é cosmético, dimensional, relacionado ao preenchimento ou estrutural .
2
Verifique a distribuição da temperatura do molde
Não confie apenas no valor mostrado pelo controlador de aquecimento. Meça vários locais reais do molde, incluindo o centro, cantos, seções finas, seções grossas e áreas de defeitos recorrentes.
3
Verifique o peso da carga e o padrão de carga
Verifique o peso da carga, as dimensões da folha, o número de camadas, a orientação do material e a posição da carga. O posicionamento incorreto altera a distância que o SMC deve fluir antes de preencher a cavidade.
4
Verifique a condição do material
Revise a temperatura de armazenamento, o tempo de armazenamento, a maturação do material, a contaminação, a exposição à umidade e a variação do lote de material.
5
Revise a curva de imprensa real
Não revise apenas os pontos de ajuste programados. Examine os dados reais de posição, velocidade e pressão registrados durante o ciclo de moldagem.
Posição → Velocidade → Aumento de pressão → Pressão de pico → Retenção → Descompressão → Abertura
6
Inspecione a ventilação e a condição da ferramenta
Verifique as aberturas de ventilação, as superfícies de separação, o desgaste do molde, os depósitos, o acúmulo de agente desmoldante, a consistência do aquecimento e o alinhamento.
7
Execute testes controlados
Altere uma variável de cada vez sempre que for prático. Estabeleça uma linha de base, modifique um parâmetro, molde um número definido de amostras e compare a frequência dos defeitos antes de fazer outra alteração.
3. Pressione Configurações, Parâmetros de Processo e Gerenciamento de Cura
A moldagem por compressão SMC é particularmente sensível à interação entre temperatura, tempo de fluxo, movimento de prensagem, pressão de moldagem e cura . Esses fatores devem ser tratados como uma janela de processo e não como pontos de ajuste isolados.
Temperatura do Molde
Se a temperatura do molde for muito baixa, a viscosidade da resina e o comportamento de cura poderão impedir que o processo atinja o tempo de ciclo desejado ou as propriedades mecânicas finais.
Se a temperatura for muito alta, o SMC poderá começar a curar antes do preenchimento completo da cavidade. As possíveis consequências incluem:
- tiros curtos;
- marcas de fluxo;
- mau acabamento superficial;
- estresse interno;
- fluxo incompleto nas costelas e cantos.
O SMC termofixo convencional é frequentemente processado usando ferramentas aquecidas ao redor do Faixa de 150°C , mas a janela correta depende da química da resina, da espessura do componente, da geometria e do sistema de cura.
Velocidade de fechamento
Fechando muito rapidamente pode contribuir para:
- ar preso;
- deslocamento excessivo de material;
- clarão;
- fluxo instável.
Fechando muito devagar pode permitir que a resina comece a gelificar antes do preenchimento completo da cavidade.
Por esse motivo, uma impressora SMC pode usar um perfil de movimento de vários estágios: abordagem rápida seguida por uma fase controlada de moldagem e fluxo.
Pressão de moldagem
Uma pressão de moldagem eficaz insuficiente pode contribuir para:
- preenchimento incompleto;
- vazios;
- má compactação;
- inconsistência dimensional.
A pressão excessiva pode contribuir para:
- flash excessivo;
- deslocamento de fibra;
- carregamento desnecessário de moldes;
- desgaste acelerado do molde.
Uma pressão de moldagem de referência SMC pode cair em torno 7-14 MPa em algumas aplicações, mas isso nunca deve ser tratado como uma configuração universal.
A pressão necessária depende da reologia do material, da área projetada, da cobertura de carga, da geometria do componente e da distância do fluxo.
Segurando o tempo e cura
Abrir o molde antes da cura suficiente pode causar deformação pós-moldagem, formação de bolhas, propriedades mecânicas deficientes ou instabilidade dimensional.
Manter consideravelmente mais tempo do que o necessário pode não melhorar a qualidade nem o desempenho, ao mesmo tempo que aumenta diretamente o tempo de ciclo.
O objetivo não é simplesmente obter o ciclo mais curto. É alcançar o ciclo repetível mais curto que produz consistentemente uma peça aceitável .
Durante o desenvolvimento de processos avançados, DSC ou outros métodos de análise térmica também podem ser usados para estudar o comportamento de cura e validar a janela de produção selecionada.
4. Ferramentas, ventilação, uniformidade de temperatura e manutenção de moldes
Muitos problemas de moldagem que inicialmente parecem ser defeitos de material originam-se, na verdade, da ferramenta ou da interação entre o molde e a prensa.
Ventilação
O ar deve escapar da cavidade à medida que o SMC flui. A ventilação deve, portanto, ser avaliada em torno de:
- locais de enchimento final;
- cantos distantes;
- costelas;
- chefes;
- recursos profundos;
- áreas onde múltiplas frentes de fluxo se encontram.
Aberturas de ventilação bloqueadas ou mal posicionadas podem contribuir para fotos curtas, defeitos de superfície, porosidade interna, bolhas e reprodução incompleta de detalhes.
“Melhorar a ventilação” não é uma ação corretiva completa. O engenheiro deve identificar onde a cavidade realmente é preenchida por último e onde o ar ou gás fica preso.
Uniformidade de temperatura
Um controlador exibindo 150°C não prova que todas as regiões da ferramenta estão realmente a 150°C.
Temperatura irregular do molde → Cura irregular → Encolhimento irregular → Tensão residual → Empenamento
O mapeamento periódico da temperatura do molde deve, portanto, incluir áreas centrais, cantos, nervuras principais, seções espessas, seções finas e locais de defeitos recorrentes.
Alinhamento de moldes e prensas
A investigação também deve incluir:
- planicidade do molde;
- condição da linha de partição;
- componentes de guia;
- paralelismo de placas;
- deflexão da placa;
- carregamento irregular.
Se o flash aparecer repetidamente em apenas um lado da peça moldada, a simples mudança de pressão pode ocultar o sintoma sem corrigir um problema de alinhamento do molde ou da placa.
Manutenção Preventiva de Moldes
- Limpe os canais de ventilação regularmente.
- Inspecione a linha de separação do molde.
- Remova depósitos excessivos de agente desmoldante.
- Verifique aquecedores e sensores de temperatura.
- Inspecione os componentes de guia e alinhamento.
- Reparar superfícies de molde danificadas.
- Documente locais de defeitos recorrentes.
5. Matriz de solução de problemas de defeitos SMC
Como o mesmo defeito visível pode ter diversas causas, a solução de problemas deve comparar os fatores de material, prensa/processo e molde.
| Defeito | Possível causa material | Imprensa / Processo Causa | Causa do mofo | Primeiras verificações |
| Tiro curto | Fluxo fraco, material envelhecido | Baixa pressão efetiva, perfil de fechamento inadequado | Fluxo restrito, aberturas bloqueadas | Padrão de carga, curva de pressão, ventilação |
| Flash | Peso excessivo da carga | Pressão excessiva | Linha de partição desgastada ou problema de alinhamento | Peso da carga e condição do molde |
| Bolha | Umidade ou componentes voláteis | Cura insuficiente | Má evacuação de gás | Armazenamento de material, ciclo de cura, aberturas de ventilação |
| Deformação | Orientação irregular da fibra | Ejeção prematura | Temperatura irregular do molde | Mapa de temperatura e fluxo de material |
| Vazios | Má umidade ou ar preso | Compactação insuficiente | Ventilação deficiente | Empilhamento de carga, curva de pressão, aberturas |
| Marcas de fluxo | Comportamento do fluxo de materiais | Velocidade de fechamento inadequada | Restrição de fluxo | Colocação de carga e perfil de velocidade |
| Exposição de fibra | Variação de distribuição de resina | Movimento excessivo de materiais | Geometria de fluxo local | Condição do material e padrão de carga |
| Variação Dimensional | Variação de lote | Inconsistência de posição ou pressão | Variação térmica | Repetibilidade da prensa e temperatura do molde |
6. Inspeção, CEP e Prevenção de Defeitos
Um processo SMC estável deve monitorar as variáveis que criam a peça, em vez de depender apenas da inspeção da peça acabada.
| Parâmetro | Método de monitoramento |
| Peso de carga | Balança digital |
| Lote de materiais | Registro de rastreabilidade da produção |
| Temperatura do Molde | Termopares mais verificação periódica de temperatura |
| Posição de Fechamento | Pressione o sensor de posição |
| Velocidade de fechamento | Pressione dados do controlador/ciclo |
| Pressão de Pico | Transdutor de pressão/dados de prensa |
| Pressão de retenção | Curva de ciclo gravada |
| Tempo de cura | Registro do ciclo PLC |
| Peso da peça | Balança digital |
| Espessura | Paquímetro ou CMM |
| Dimensões Críticas | Medidor ou CMM |
| Deformação | Dispositivo de inspeção ou CMM |
| Vazios Internos | Seção de amostragem ou inspeção ultrassônica |
Use o SPC onde for importante
Os gráficos de controle podem ser aplicados a variáveis como:
- peso de carga;
- temperatura do molde;
- tempo de ciclo;
- dimensões críticas;
- peso parcial;
- pressão de pico;
- mantendo a pressão.
Os requisitos de Cpk devem ser baseados no desenho do cliente, no plano de controle, nos requisitos de PPAP ou no padrão de qualidade interno, em vez de aplicar uma meta de capacidade universal a cada componente do SMC.
Uma grande vantagem do SPC é que ele pode identificar desvio do processo antes que uma grande quantidade de componentes defeituosos seja produzida.
7. Um defeito SMC deve ser reparado ou descartado?
Nem todo defeito moldado é adequado para reparo. A disposição correta depende da criticidade da peça, profundidade do defeito, localização, requisitos do cliente, carga mecânica e requisitos elétricos ou ambientais.
| Defeito | Disposição Típica |
| Pinhole cosmético menor | Reparo cosmético pode ser possível |
| Pequena imperfeição superficial | Lixar ou revestir pode ser permitido |
| Pequenos danos não críticos nas bordas | O reparo controlado pode ser possível |
| Delaminação Interna | Avaliação de engenharia necessária |
| Vazio Estrutural Significativo | Rejeitar frequentemente |
| Tiro curto principal | Normalmente rejeitar e remodelar |
| Deformação severa | Rejeitar a menos que exista retrabalho dimensional aprovado |
| Rachadura Estrutural | Revisão ou rejeição de engenharia |
Para componentes estruturais automotivos, peças de isolamento elétrico e outros produtos relevantes para a segurança, os reparos não devem ser introduzidos sem aprovação e validação documentadas da engenharia.
Evite defeitos SMC controlando todo o sistema de moldagem
Defeitos recorrentes de SMC não devem ser automaticamente atribuídos à resina, ao molde ou à prensa. Um processo confiável requer controle coordenado de todas as variáveis importantes.
Cura material da pressão do movimento da imprensa da temperatura do molde do teste padrão da carga
A questão de solução de problemas mais útil, portanto, não é: "Qual configuração devemos aumentar?"
Uma pergunta melhor é: "Qual condição mensurável do processo mudou antes do defeito aparecer?"
Ao coletar informações sobre materiais, dados de temperatura do molde, curvas reais de prensa, medições de peças e localizações de defeitos, os fabricantes podem abandonar a solução de problemas por tentativa e erro e passar para o controle de processo repetível.
O controle da prensa de moldagem por compressão SMC também é importante
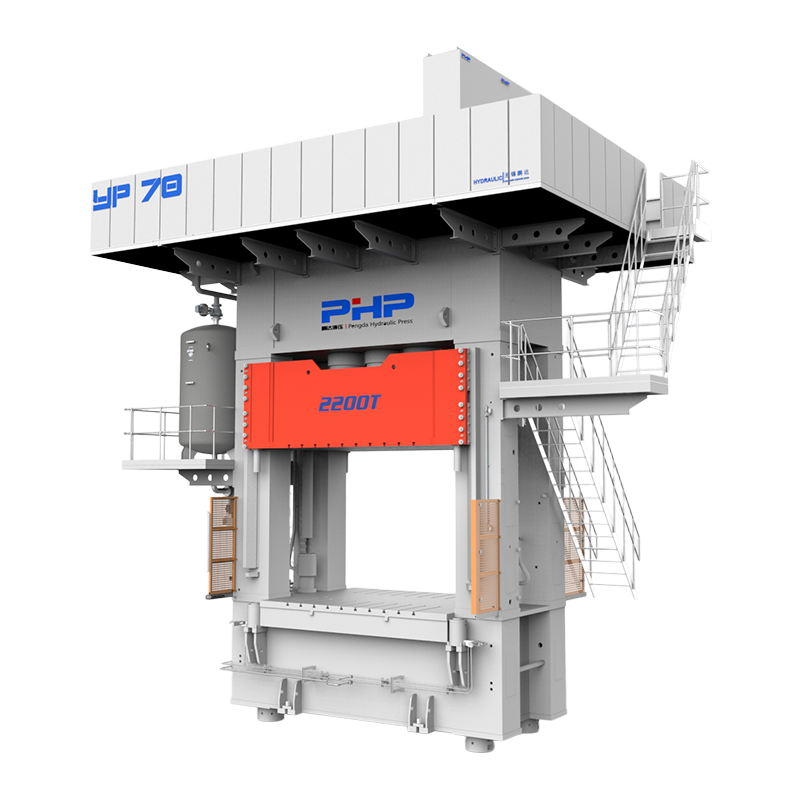
Para moldagem SMC de alto volume, a prensa hidráulica deve fornecer controle e repetibilidade suficientes durante todo o ciclo de compressão.
Fatores importantes relacionados à imprensa incluem:
- controle de velocidade de fechamento;
- perfis de fechamento em vários estágios;
- controle de aumento de pressão;
- estabilidade da pressão de retenção;
- repetibilidade da posição do carneiro;
- paralelismo de placas;
- descompressão controlada;
- gravação de dados de ciclo.
As curvas reais da prensa também podem ajudar os engenheiros de produção a distinguir variações relacionadas ao equipamento de problemas causados pelo material SMC, ferramentas ou condições de cura.
Soluções de prensas para moldagem por compressão SMC da Wuxi PengdaHZ
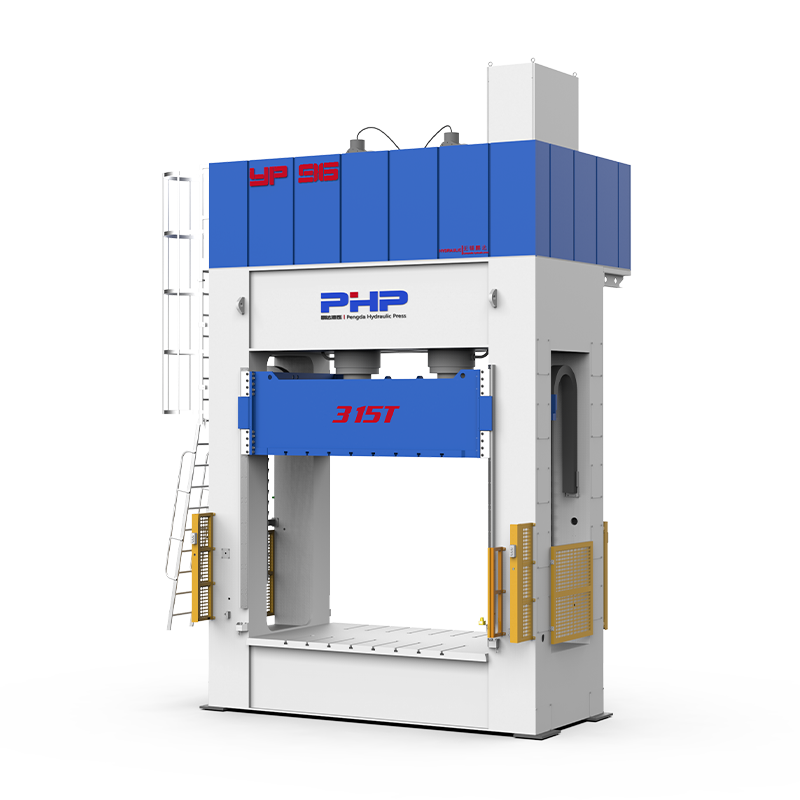
Equipamento inteligente Co. de Wuxi PengdaHZ, Ltd. desenvolve soluções de prensas hidráulicas para aplicações de moldagem por compressão SMC e composta.
Ao planejar uma nova linha de produção SMC ou atualizar um processo de moldagem existente, a seleção da prensa deve ser baseada nos requisitos reais do componente e do processo, e não apenas na tonelagem.
Informações úteis para avaliação de equipamentos incluem tipo de material SMC, dimensões da peça acabada, área de moldagem projetada, pressão necessária, dimensões e peso do molde, curso, luz natural, tempo de ciclo alvo, capacidade de produção e requisitos de automação.
Visite wuxipd. com para obter mais informações sobre prensas hidráulicas SMC e equipamentos de moldagem por compressão de compósitos.
Perguntas frequentes
Quais são os defeitos de moldagem SMC mais comuns?
Defeitos comuns incluem marcas de fluxo, leitura de fibra, áreas ricas em resina ou com falta de resina, bolhas, furos, porosidade, vazios internos, delaminação, rachaduras, empenamento, flash e disparos curtos.
O que causa vazios na moldagem por compressão SMC?
Vazios podem resultar de ar preso entre as camadas de carga, má umidade do material, gases gerados durante a moldagem, má ventilação, colocação inadequada de carga ou compactação eficaz insuficiente.
Por que as peças SMC desenvolvem bolhas?
As possíveis causas incluem umidade, componentes voláteis, gás aprisionado, cura incompleta, diferenças locais de temperatura ou abertura do molde antes que a cura suficiente tenha sido desenvolvida.
O que causa marcas de fluxo no SMC?
As marcas de fluxo podem ser influenciadas pela colocação da carga, orientação das fibras, distribuição local da resina, geometria do molde, temperatura e perfil de velocidade de fechamento da prensa.
Como evitar tiros curtos?
Verifique primeiro o peso e a colocação da carga, seguido da condição do material, temperatura do molde, ventilação, velocidade real da prensa e curvas de posição e pressão efetiva de moldagem.
Como a pressão de moldagem afeta os defeitos SMC?
Pressão insuficiente pode contribuir para mau preenchimento, vazios e inconsistência dimensional. A pressão excessiva pode aumentar a rebarba, o movimento das fibras, a carga da ferramenta e o desgaste do molde.
Como a temperatura do molde afeta a qualidade das peças SMC?
A temperatura do molde afeta a viscosidade do material, o tempo de fluxo, a taxa de cura, o encolhimento, a qualidade da superfície, o tempo de ciclo e a estabilidade dimensional. A uniformidade da temperatura em toda a ferramenta também é crítica.
Como as configurações da prensa podem reduzir defeitos de moldagem SMC?
Uma prensa SMC adequadamente configurada fornece controle repetível sobre a velocidade de aproximação, velocidade de moldagem, aumento de pressão, pressão de retenção, posição do aríete, tempo de cura e abertura do molde. O registro da curva do ciclo real também torna a solução de problemas mais sistemática.