 English
 中文简体
 Español
 Português
 Deutsch
 русский
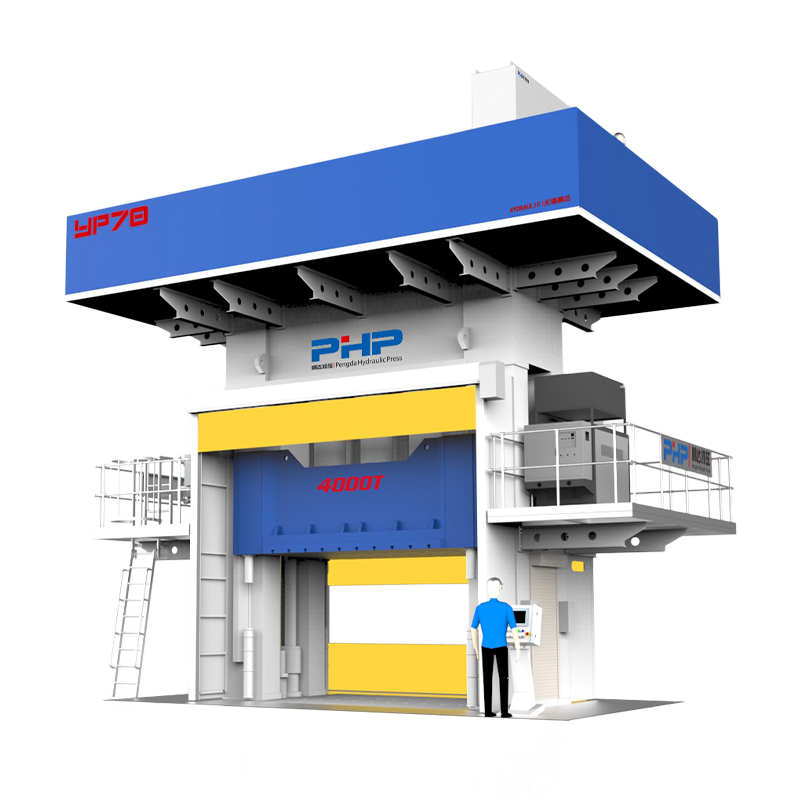
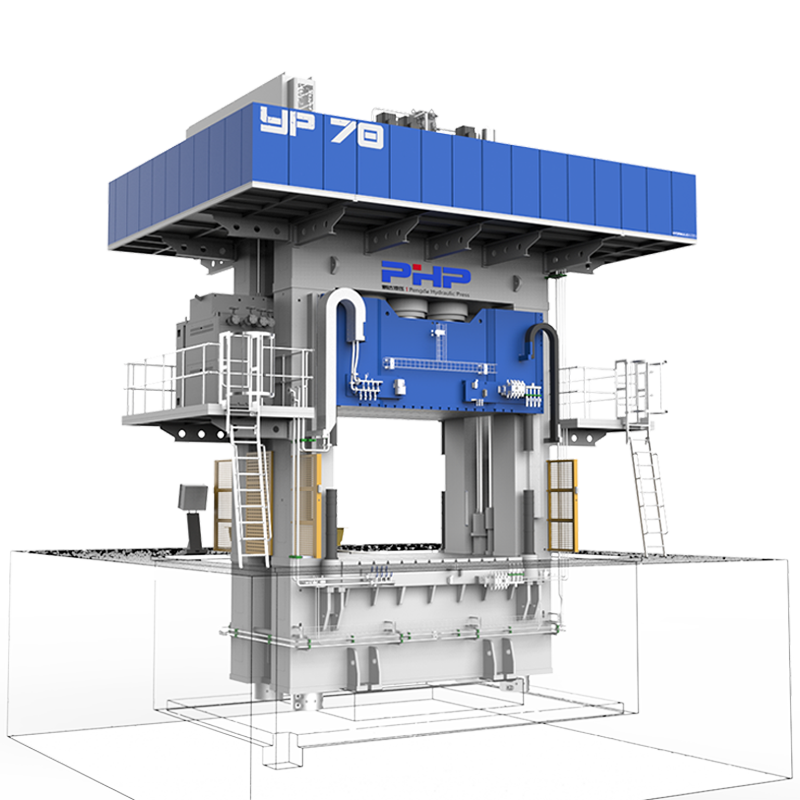
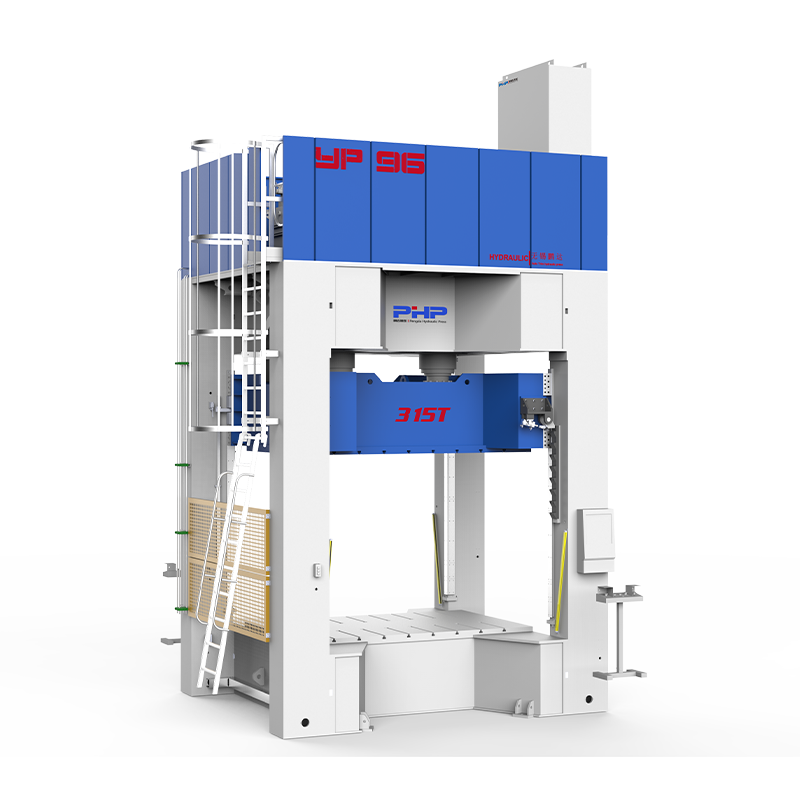
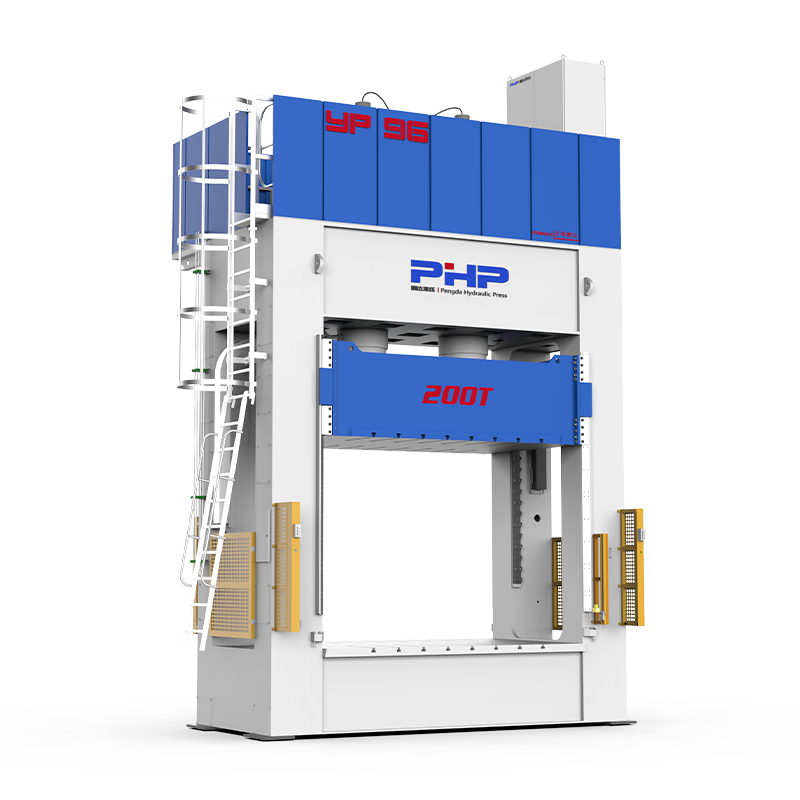

Tecnologia de moldagem por compressão SMC
Conseguir uma superfície lisa e consistente é um dos requisitos mais exigentes na moldagem por compressão de Sheet Moldeing Compound (SMC). Isto é especialmente importante para painéis externos automotivos, gabinetes elétricos, tampas visíveis de equipamentos, compartimentos de baterias e outras peças onde a aparência é tão importante quanto o desempenho mecânico.
Os defeitos superficiais podem incluir marcas de fluxo, leitura da fibra, ondulação, furos, bolhas, marcas de afundamento, áreas ricas em resina ou brilho irregular. Alguns defeitos são visíveis imediatamente após a desmoldagem, enquanto outros só se tornam evidentes após lixamento, revestimento ou cozimento da tinta.
Conteúdo
- 1 1. O que define uma boa qualidade de superfície SMC?
- 2 2. A qualidade da superfície começa com o material SMC
- 3 3. Otimize o padrão de carga e reduza o fluxo desnecessário de materiais
- 4 4. Controle a temperatura do molde e a uniformidade da temperatura
- 5 5. Otimize a velocidade de fechamento, desenvolvimento de pressão e ventilação
- 6 6. A superfície do molde e o design da ferramenta afetam diretamente a aparência
- 7 7. O paralelismo da placa também influencia a consistência da superfície
- 8 8. Evite a porosidade antes de pintar
- 9 9. Matriz prática de solução de problemas para defeitos de superfície SMC
- 10 10. Crie um plano de controle de qualidade de superfície
- 11 Melhore a qualidade da superfície controlando o sistema completo de moldagem SMC
- 12 Soluções de moldagem por compressão SMC da Wuxi PengdaHZ
- 13 Perguntas frequentes
- 13.1 O que causa a leitura da fibra nas peças SMC?
- 13.2 O que causa marcas de fluxo na moldagem por compressão SMC?
- 13.3 Como podem ser reduzidos os furos e a porosidade nas peças SMC?
- 13.4 Como a temperatura do molde afeta a qualidade da superfície SMC?
- 13.5 A pressão de moldagem mais alta sempre melhora o acabamento superficial do SMC?
- 13.6 Como a cobertura de carga afeta a qualidade da superfície SMC?
- 13.7 O que causa marcas de afundamento atrás das costelas nas peças SMC?
- 13.8 Como o paralelismo da placa afeta a qualidade da superfície SMC?
- 13.9 O que é qualidade de superfície Classe A em SMC?
- 13.10 Como os defeitos superficiais do SMC podem ser reduzidos antes da pintura?
1. O que define uma boa qualidade de superfície SMC?
Os requisitos de qualidade da superfície dependem muito da aplicação final.
Para um invólucro industrial ou componente estrutural, uma superfície moldada aceitável pode exigir principalmente:
- sem fibras expostas;
- sem bolhas visíveis;
- marcas de fluxo limitadas;
- precisão dimensional aceitável;
- textura consistente.
As peças externas automotivas têm requisitos de aparência consideravelmente mais exigentes.
Superfície Classe A
A Classe A é comumente usada para descrever superfícies pintadas altamente visíveis que requerem baixa ondulação, impressão limitada da fibra, porosidade mínima e aparência de tinta consistente.
| Problema de superfície | Aparência típica | Principal preocupação |
| Leitura de fibra | Padrão de fibra visível através da superfície | Aparência cosmética |
| Marcas de fluxo | Linhas direcionais ou onduladas | Uniformidade de superfície |
| Buracos | Pequenos poros superficiais | Defeitos de pintura |
| Bolhas | Bolhas elevadas ou inchaço localizado | Aparência e qualidade do revestimento |
| Marcas de pia | Depressões locais | Ondulação e aparência refletida |
| Áreas Ricas em Resina | Zonas brilhantes ou irregulares | Aparência irregular |
| Ondulação | Distorção de superfície de longo alcance | Aparência de classe A |
2. A qualidade da superfície começa com o material SMC
A otimização do processo não pode compensar totalmente uma formulação de material inadequada.
SMC normalmente combina resina termoendurecível, reforço picado, cargas minerais, iniciadores e outros aditivos. Mudanças no encolhimento da resina, na viscosidade, no conteúdo de fibra e no comportamento de cura podem afetar a superfície moldada final.
Sistema de resina
A química da resina afeta a viscosidade, a resposta de cura, o encolhimento e a qualidade da reprodução do material na superfície do molde.
Aditivos discretos
Aditivos de baixo perfil ajudam a controlar o encolhimento da cura e podem reduzir a impressão da fibra, marcas de afundamento e ondulação da superfície.
Conteúdo de fibra
Níveis de reforço mais elevados podem melhorar o desempenho estrutural, mas podem aumentar a sensibilidade à leitura da fibra e à variação da superfície relacionada ao fluxo.
Enchimentos Minerais
As cargas influenciam a reologia, a estabilidade dimensional, o encolhimento e a resposta geral da superfície durante a cura.
Importante:
Nem sempre é possível obter melhor qualidade de superfície simplesmente adicionando mais resina. O desempenho mecânico, o comportamento do fluxo, o controle de contração e a aparência devem ser equilibrados juntos.
3. Otimize o padrão de carga e reduza o fluxo desnecessário de materiais
O design da carga começa a afetar a qualidade da superfície antes que a prensa comece a se mover.
O tamanho, posição, número de camadas e orientação da carga SMC determinam a distância que o material deve percorrer para preencher a cavidade.
Cobertura de baixa carga → Maior distância de fluxo → Mais reorientação de fibra → Maior risco de variação de superfície
O fluxo excessivo de materiais pode aumentar:
- reorientação de fibras;
- redistribuição de resina/fibra;
- marcas de fluxo;
- porosidade local;
- ondulação superficial;
- aprisionamento de ar.
Projete a carga ao redor da peça
A colocação da cobrança deve considerar:
- costelas e bossas;
- seções grossas e finas;
- cantos distantes;
- locais de último preenchimento;
- superfícies cosméticas visíveis;
- pontos de ventilação esperados.
A qualidade da superfície começa antes que a prensa comece a se mover. O padrão de carga determina como o SMC fluirá através do molde.
4. Controle a temperatura do molde e a uniformidade da temperatura
A temperatura do molde afeta fortemente a viscosidade do SMC, o fluxo do material, a taxa de cura, o encolhimento e o comportamento de desmoldagem.
Se o molde estiver muito frio
- cura mais lenta;
- tempo de ciclo mais longo;
- replicação de superfície instável;
- mau comportamento de desmoldagem;
- possível subcura.
Se o molde estiver muito quente
- gelificação prematura;
- fluxo de materiais incompleto;
- limites de fluxo visíveis;
- tiros curtos;
- maior tensão residual.
A uniformidade da temperatura é tão importante quanto o ponto de ajuste
Um controlador mostrando 145°C não prova que a ferramenta completa está a 145°C.
A temperatura deve ser verificada em torno de:
- o centro do molde;
- bordas e cantos;
- seções profundas;
- áreas de ferramentas espessas;
- zonas adjacentes ao aquecedor;
- locais de defeitos recorrentes.
Diferença de temperatura → Taxa de cura diferente → Encolhimento diferente → Ondulação / afundamento / empenamento
5. Otimize a velocidade de fechamento, desenvolvimento de pressão e ventilação
A prensa hidráulica desempenha um papel importante porque o SMC deve fluir através do molde antes que o material atinja cura suficiente.
Um ciclo de moldagem estável geralmente deve separar o movimento em vários estágios.
01
Abordagem Rápida
A placa se desloca rapidamente antes de entrar em contato com a carga para reduzir movimentos não produtivos.
02
Compressão Controlada
A velocidade de fechamento é reduzida quando o fluxo de material começa, para que o SMC possa preencher a cavidade de maneira mais previsível.
03
Aumento de pressão
A pressão se desenvolve após fluxo suficiente, compactando o material sem restringir prematuramente o enchimento.
04
Retenção de pressão
A pressão estável é mantida durante o estágio de cura necessário para compactação e dimensões consistentes.
O que acontece se a velocidade de fechamento estiver errada?
| Condição | Possível efeito de superfície |
| Fechando muito rápido | Ar preso, fluxo instável, movimento excessivo das fibras e flash |
| Fechando muito devagar | Gelificação prematura, limites de fluxo e enchimento incompleto |
| Pressão muito cedo | Fluxo restrito, deslocamento de fibra e flash excessivo |
| Pressão tarde demais | Compactação insuficiente e porosidade retida |
Não ignore a ventilação
Locais de ventilação importantes geralmente incluem:
- regiões de último preenchimento;
- cantos;
- costelas;
- bolsos fundos;
- áreas onde duas frentes de fluxo se encontram.
“Melhorar a ventilação” não é uma ação corretiva completa.
Os engenheiros devem determinar onde a cavidade realmente é preenchida por último e onde o ar ou gás fica preso.
6. A superfície do molde e o design da ferramenta afetam diretamente a aparência
O SMC pode reproduzir de perto a condição da superfície do molde. Arranhões, depósitos, corrosão ou revestimentos danificados podem, portanto, aparecer diretamente no componente acabado.
A inspeção de rotina das ferramentas deve incluir:
- condição da superfície do molde;
- desgaste da linha de partição;
- limpeza de ventilação;
- acúmulo de agente desmoldante;
- pinos-guia e buchas;
- danos locais;
- condição de inserção.
Use o agente desmoldante com cuidado
Muito pouco agente desmoldante pode causar aderência e danos à superfície durante a desmoldagem. Muito pode deixar resíduos, criar variação visual ou interferir na pintura e revestimento.
Preste atenção às costelas e aos chefes
Costelas grossas ou saliências posicionadas atrás de uma superfície cosmética podem criar encolhimento localizado e marcas de afundamento. Geometria, distribuição de material, retração de cura e temperatura devem ser revisadas em conjunto.
7. O paralelismo da placa também influencia a consistência da superfície
Mesmo um molde de alta qualidade não pode fornecer uma peça completamente uniforme se fechar de forma irregular sob carga de produção.
O paralelismo deficiente da placa ou a deflexão estrutural excessiva podem criar diferenças em:
- lacuna de molde local;
- compactação;
- distribuição de pressão;
- fluxo de materiais;
- espessura da peça.
Paralelismo deficiente → Espaço irregular no molde → Pressão Local Desigual → Variação de superfície/espessura
Para grandes painéis automotivos, tampas de baterias ou caixas elétricas largas, esse efeito torna-se cada vez mais importante porque as ferramentas ocupam uma proporção maior da área de trabalho da prensa.
8. Evite a porosidade antes de pintar
A porosidade merece atenção especial para peças SMC pintadas.
Um componente recém-moldado pode parecer aceitável embora ainda contenha pequenos poros abaixo ou próximos da superfície. Eles podem se tornar muito mais visíveis após o revestimento e o cozimento da tinta.
Antes de pintar, verifique
- porosidade superficial;
- microvazios;
- umidade;
- contaminação;
- resíduo de agente desmoldante;
- risco de bolhas.
9. Matriz prática de solução de problemas para defeitos de superfície SMC
Diferentes defeitos superficiais podem ter diversas causas possíveis. Uma matriz estruturada de solução de problemas ajuda a evitar alterações aleatórias de parâmetros.
| Defeito | Possível causa material | Causa do mofo | Imprensa / Processo Causa | Primeira verificação |
| Leitura de fibra | Encolhimento, distribuição de fibra | Replicação de superfície | Fluxo excessivo de materiais | Formulação de material e cobertura de carga |
| Marcas de fluxo | Variação de reologia | Restrição de fluxo | Velocidade de fechamento | Layout de carga e perfil de velocidade |
| Buracos | Conteúdo aéreo ou volátil | Ventilação deficiente | Compactação insuficiente | Locais de ventilação |
| Bolhas | Umidade, voláteis, subcura | Gás preso | Abertura prematura | Condição material e cura |
| Marcas de pia | Cura ou encolhimento térmico | Geometria de nervura ou saliência | Variação de temperatura | Geometria e temperatura |
| Flash | Excesso de cobrança | Linha de separação desgastada | Excesso de pressão ou mau paralelismo | Peso da carga e condição do molde |
| Áreas Ricas em Resina | Separação resina/fibra | Geometria local | Fluxo excessivo | Padrão de carga |
| Ondulação | Efeitos de encolhimento e fibra | Geometria da ferramenta | Temperatura irregular ou compactação | Materiais, mapa térmico e pressão |
10. Crie um plano de controle de qualidade de superfície
A maneira mais eficaz de melhorar a qualidade da superfície é transformar condições de processo bem-sucedidas em uma janela de produção repetível.
| Parâmetro | Por que monitorá-lo? |
| Lote de materiais | Detectar variação de formulação |
| Peso de carga | Mantenha a consistência do recheio |
| Cobertura de cobrança | Distância do fluxo de controle |
| Temperatura do Molde | Controle o fluxo e a cura do material |
| Uniformidade de temperatura | Reduza as diferenças locais de cura e encolhimento |
| Velocidade de fechamento | Controle o fluxo e a evacuação do ar |
| Aumento de pressão | Controle o tempo de compactação |
| Pressão de retenção | Melhore a repetibilidade do ciclo |
| Tempo de cura | Manter a estabilidade superficial e dimensional |
| Condição da superfície do molde | Mantenha replicação de superfície consistente |
| Porosidade/Taxa de Flash | Acompanhe o desempenho da qualidade da superfície |
Crie uma janela de processo validado
Em vez de depender de um número fixo, estabeleça intervalos aceitáveis para:
Faixa de temperatura
Fechando faixa de velocidade
Faixa de pressão
Intervalo de tempo de cura
Onde os controles de imprensa permitirem, a gravação posição velocidade pressão tempo para cada ciclo pode ajudar a conectar os defeitos superficiais ao comportamento real da máquina.
Melhore a qualidade da superfície controlando o sistema completo de moldagem SMC
Superfícies SMC de alta qualidade não são criadas por um ajuste de pressão, uma temperatura de molde ou um material especial.
Material Padrão de carga Mold Temperatura Ventilação Pressione Movimento Pressão Cura
Para peças com aparência crítica, o processo também deve considerar o que acontece após a moldagem. A porosidade, o encolhimento e a instabilidade da superfície podem tornar-se muito mais evidentes após o lixamento, revestimento ou cozimento da tinta.
A abordagem de solução de problemas mais produtiva é identificar qual condição mensurável mudou antes do defeito aparecer e, em seguida, ajustar uma variável de cada vez e validar o resultado.
Soluções de moldagem por compressão SMC da Wuxi PengdaHZ
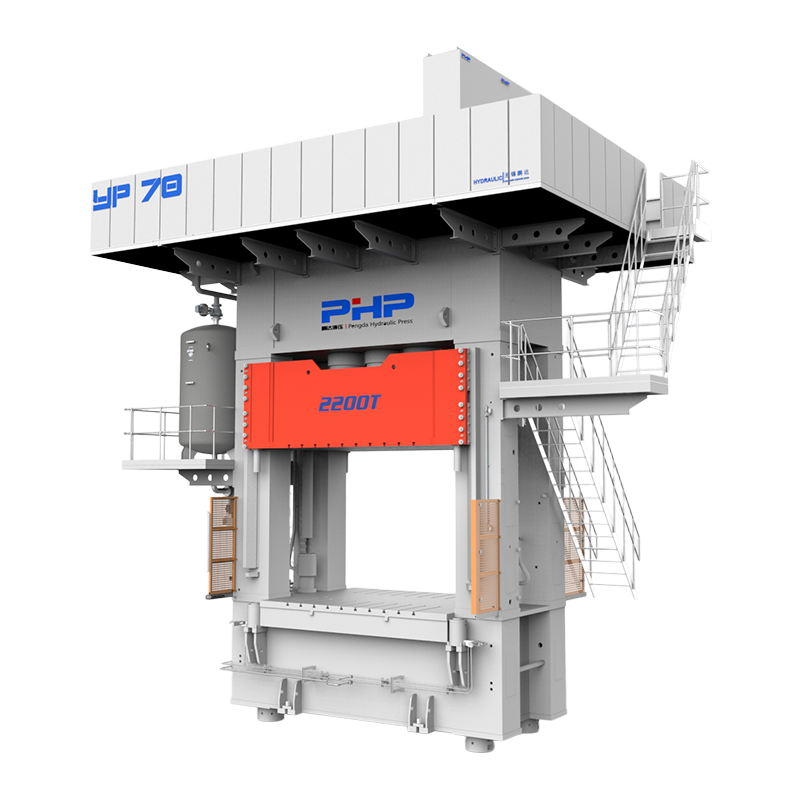
Equipamento inteligente Co. de Wuxi PengdaHZ, Ltd. desenvolve sistemas de prensas hidráulicas para aplicações de moldagem por compressão SMC, BMC e compósitos.
Para fabricantes que produzem componentes SMC sensíveis à aparência, a seleção da prensa deve considerar mais do que a tonelagem máxima.
Fatores importantes incluem controle de velocidade de fechamento em vários estágios, aumento de pressão, estabilidade da pressão de retenção, repetibilidade da posição do aríete, rigidez e paralelismo da placa, monitoramento de dados de ciclo e interfaces de automação.
Ao avaliar uma prensa SMC, informações úteis incluem o desenho do produto, material SMC, dimensões do molde, pressão de moldagem necessária, qualidade de superfície necessária, espessura da peça, tempo de ciclo alvo e capacidade de produção.
Visite wuxipd. com para obter mais informações sobre prensas de moldagem por compressão SMC personalizadas e equipamentos de moldagem de compósitos.
Perguntas frequentes
O que causa a leitura da fibra nas peças SMC?
A leitura da fibra pode ser influenciada pela contração da resina, distribuição da fibra, fluxo de material, estrutura da camada superficial e formulação usada para controlar a contração.
O que causa marcas de fluxo na moldagem por compressão SMC?
As marcas de fluxo podem resultar da colocação da carga, da reologia do material, da distância excessiva do fluxo, da geometria do molde, da variação de temperatura ou de um perfil de velocidade de fechamento inadequado.
Como podem ser reduzidos os furos e a porosidade nas peças SMC?
Verifique a condição do material, empilhamento de carga, ventilação, distância do fluxo, temperatura do molde, desenvolvimento de pressão e compactação. A porosidade deve ser controlada durante a moldagem, em vez de depender da pintura para ocultá-la.
Como a temperatura do molde afeta a qualidade da superfície SMC?
A temperatura do molde afeta a viscosidade, o tempo de fluxo, a taxa de cura, o encolhimento e a desmoldagem. A uniformidade da temperatura em toda a ferramenta também é importante.
A pressão de moldagem mais alta sempre melhora o acabamento superficial do SMC?
Não. Pressão insuficiente pode causar má compactação, enquanto pressão excessiva ou aplicada prematuramente pode aumentar a rebarba e perturbar o fluxo do material.
Como a cobertura de carga afeta a qualidade da superfície SMC?
A cobertura de cobrança determina até que ponto o material deve fluir. Caminhos de fluxo mais longos podem aumentar a reorientação das fibras, o movimento do ar e a redistribuição da resina.
O que causa marcas de afundamento atrás das costelas nas peças SMC?
Marcas de afundamento podem resultar de retração de cura, retração térmica, redistribuição de material, geometria local e diferenças de temperatura ao redor da nervura ou saliência.
Como o paralelismo da placa afeta a qualidade da superfície SMC?
O fechamento desigual da placa pode alterar a folga do molde, a distribuição de pressão, a compactação e o fluxo de material através da peça, contribuindo potencialmente para rebarbas e variação local da superfície.
O que é qualidade de superfície Classe A em SMC?
Classe A geralmente se refere à qualidade cosmética de superfície muito alta, adequada para componentes pintados de forma visível, como painéis externos de automóveis. Os critérios exatos de aceitação variam de acordo com o cliente e a aplicação.
Como os defeitos superficiais do SMC podem ser reduzidos antes da pintura?
Comece com formulação de material estável, colocação de carga controlada, temperatura uniforme do molde, ventilação eficaz, movimento de prensa repetível e cura apropriada. A porosidade da superfície, a contaminação e os resíduos do agente desmoldante devem ser controlados antes do revestimento.